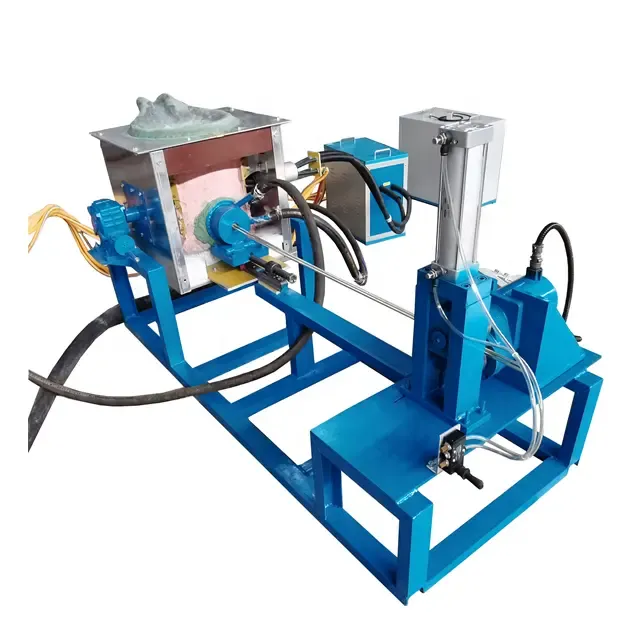
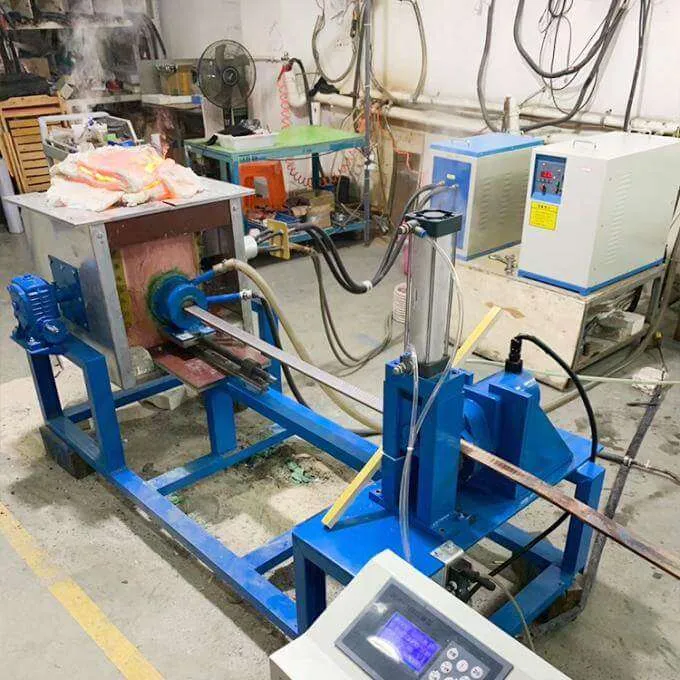
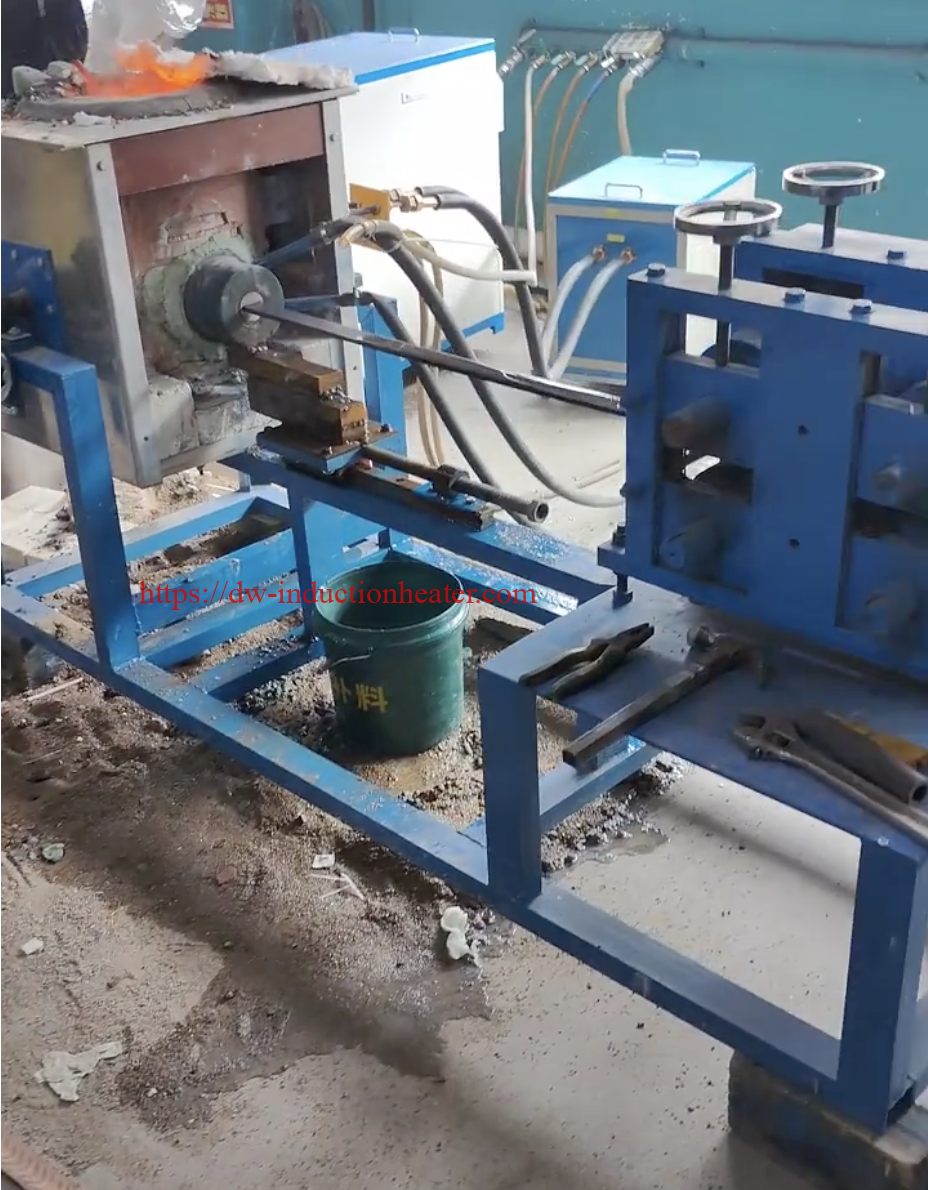
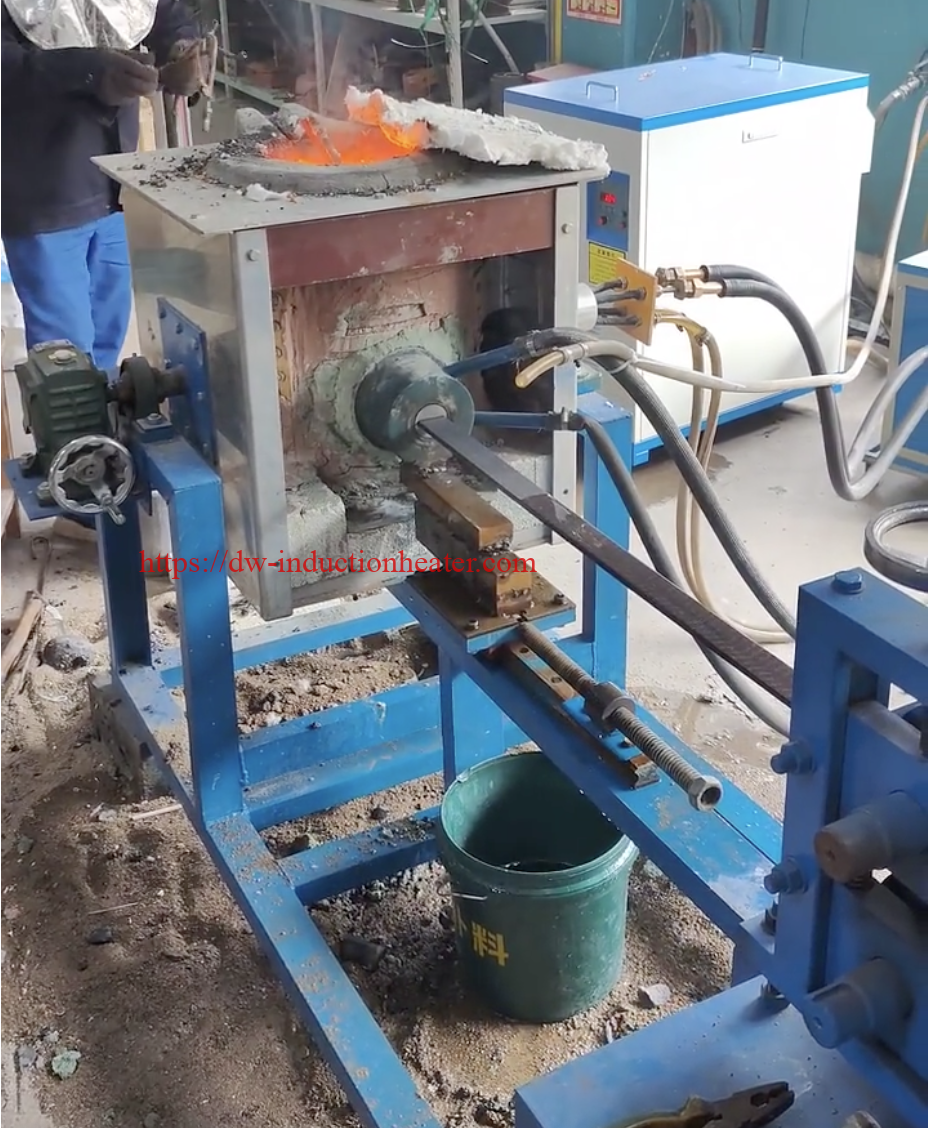
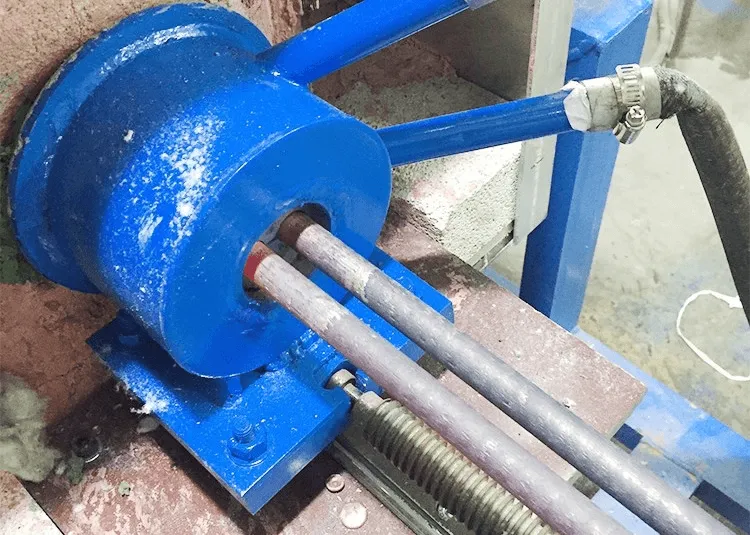
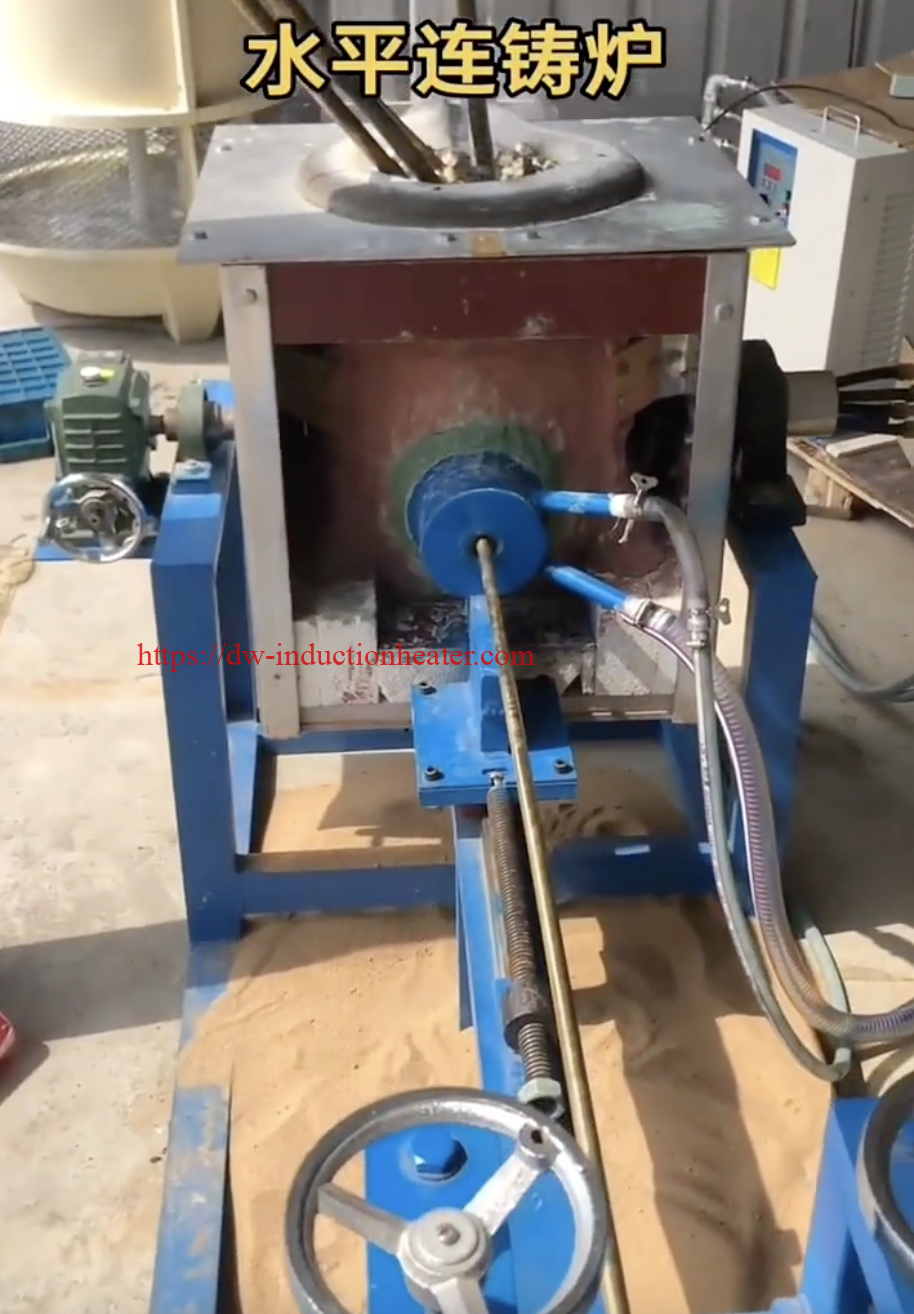
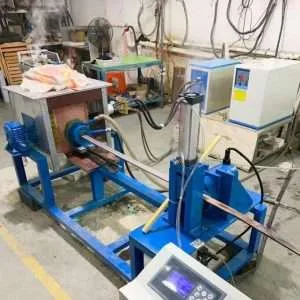
Tungku Peleburan Induksi Cilik lan Tungku Pengecoran Kawat Strip Pelat Batang Tembaga Terus-menerus
Peleburan Induksi Cilik lan Batang Tembaga Terus-menerus | Batang | Pelat | Strip | Tungku Pengecoran Kawat
Bab lan Paragraf
- Wangsulan cepet
- Apa Produk Iki?
- Aplikasi Kunci
- Bahan sing Cocok
- Asas Pakaryan
- Specifications Technical
- Pilihan Model sing Disaranake
- Alur Kerja Proses
- Desain Koil lan Fixture
- Sistem Kontrol lan Otomasi
- Masalah lan Solusi Umum
- Pandhuan Seleksi Teknik
- Kaluwihan
- watesan
- Apa sebabé milih piranti induksi HLQ?
- Pitakonan Umum
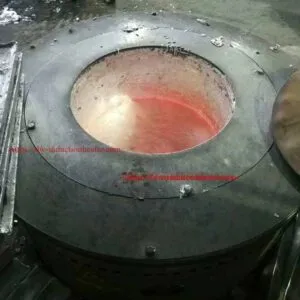
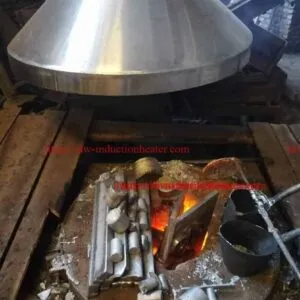
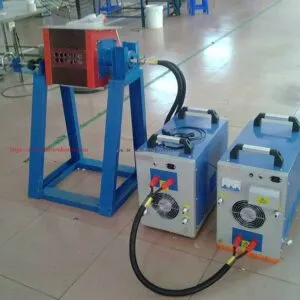
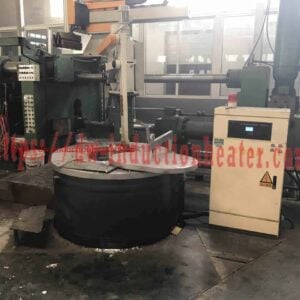
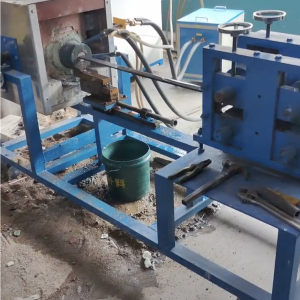
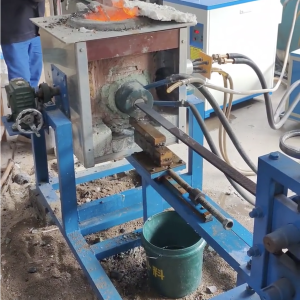
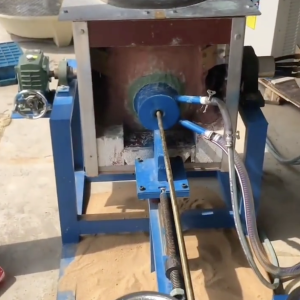
A cilik leleh induksi lan tungku pengecoran batang/batang/pelat/strip/kawat tembaga terus-terusan minangka sistem produksi logam kompak sing digunakake kanggo nglelehke tembaga, kuningan, perunggu, lan paduan tembaga, banjur dicor dadi produk setengah jadi terus-terusan. Iki digunakake ing pabrik daur ulang tembaga, bengkel bahan kabel, pabrik komponen listrik, pengecoran, laboratorium paduan, lan jalur pangolahan logam cilik nganti menengah. Sistem iki mbantu para pembeli ngatasi masalah kayata biaya leleh sing dhuwur, kualitas pengecoran sing ora stabil, ruang bengkel sing winates, dimensi produk sing ora konsisten, mundhut oksidasi, pemulihan bahan sing sithik, lan kangelan ngasilake pirang-pirang bentuk produk tembaga kanthi siji platform leleh sing fleksibel.
Wangsulan cepet
Tungku peleburan induksi cilik lan tungku pengecoran batang/batang/pelat/strip/kawat tembaga terus-terusan minangka solusi peleburan lan pengecoran tembaga terpadu sing nggunakake induksi elektromagnetik kanggo nglelehke tembaga utawa paduan tembaga banjur mbentuk logam cair dadi batang, batang, pelat, strip utawa bahan baku kawat liwat cetakan pengecoran terus-terusan, cetakan, kristalisasi, rol penarik, lan sistem pendinginan. Iki paling cocog kanggo pabrik pangolahan tembaga cilik lan menengah sing mbutuhake produksi fleksibel, pemanasan listrik sing resik, kontrol suhu sing stabil, pemanfaatan bahan sing dhuwur, lan produk setengah jadi tembaga sing disesuaikan kanggo nggambar kawat, nggulung, mesin, stamping, aplikasi konduktivitas listrik, lan manufaktur paduan.
Apa Produk Iki?
Tungku peleburan induksi cilik lan batang/batang/pelat/strip/kawat tembaga terus-terusan iki minangka lini produksi khusus sing nggabungake tungku peleburan induksi kompak karo modul pengecoran terus-terusan. Iki dirancang kanggo pelanggan sing ora butuh pabrik peleburan tembaga sing gedhe nanging isih butuh kecepatan peleburan tingkat industri, kontrol suhu sing bisa dipercaya, lan kualitas pengecoran sing stabil. Sistem iki bisa ngolah katoda tembaga, sisa tembaga sing resik, sisa kawat tembaga, granul tembaga, sisa kuningan, batangan perunggu, lan bahan paduan tembaga liyane, banjur ngowahi dadi produk setengah jadi sing terkenal.
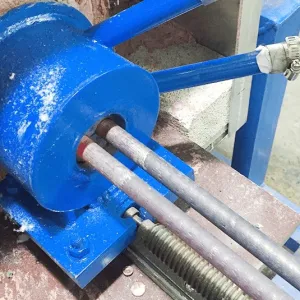
Ora kaya tungku peleburan wadah sing prasaja, sistem iki kalebu fungsi pangolahan termal lan mbentuk wujud. Tungku induksi nglelehke bahan muatan lan nghomogenake bak cair. Bagean penahan utawa transfer nyetabilake suhu sadurunge dicor. Bagean cor mbentuk tembaga dadi wujud sing dibutuhake. Sistem traksi ngontrol kecepatan tarikan. Sistem pendinginan ngontrol pemadatan. Peralatan pemotong, penggulung, utawa pengumpul nyiapake produk kanggo pangolahan hilir.
Saka perspektif teknik, sistem iki dibangun adhedhasar patang syarat inti: suhu leleh sing stabil, aliran logam sing dikontrol, pemadatan sing seimbang, lan traksi sing disinkronake. Tembaga nduweni konduktivitas termal sing dhuwur lan konduktivitas listrik sing dhuwur, sing ndadekake apik banget kanggo produk listrik nanging angel nalika leleh lan casting. Yen suhu, pendinginan, utawa kecepatan tarikan ora dikontrol kanthi bener, produk pungkasan bisa uga duwe retakan permukaan, penyusutan internal, inklusi oksida, konduktivitas sing kurang apik, kekandelan sing ora rata, cacat pinggiran, utawa dimensi sing ora stabil.
Mulane, tungku pengecoran terus-terusan tembaga cilik sing apik ora mung dipilih miturut rating daya. Kudu dirancang miturut bentuk produk pungkasan. Pengecoran rod, pengecoran bar, pengecoran plate, pengecoran strip lan pengecoran feedstock kawat kabeh mbutuhake struktur cetakan, metode pendinginan, lan kontrol penarikan sing beda-beda. Peralatan induksi HLQ bisa dikonfigurasi minangka sistem peleburan kompak, sistem peleburan lan penahan, utawa jalur pengecoran peleburan khusus gumantung saka target produksi sing dituku.
Aplikasi Kunci
Tungku iki cocok kanggo operasi pangolahan tembaga cilik lan menengah ing ngendi ukuran produk sing fleksibel lan biaya produksi sing dikontrol luwih penting tinimbang produksi massal ultra-gedhe. Tungku iki bisa digunakake kanggo daur ulang, produksi bahan listrik, uji coba paduan, persiapan stok pengecoran, lan manufaktur produk tembaga setengah jadi.
| aplikasi | Produk Pungkasan | Panganggo khas | Tujuan Teknik |
|---|---|---|---|
| Produksi batang tembaga | Batang tembaga bunder, batang kawat | Bengkel bahan kabel, pabrik tarik kawat | Nyiapake bahan baku kanggo gambar lan panggunaan listrik |
| Produksi batangan tembaga | Batang bunder, batang kothak, batang persegi panjang | Pabrik mesin, pabrik komponen listrik | Ngasilake stok tembaga konduktif utawa sing bisa diolah |
| Pengecoran plat tembaga | Kosong plat tembaga tipis utawa medium | Pabrik gulung, pabrik stamping | Nyiapake bahan pelat kanggo nggulung, motong, utawa nyetak |
| Pengecoran strip tembaga | Strip terus-terusan, strip tembaga rata | Produsen strip listrik, pabrik bahan transformator | Nggawe stok rata kanggo komponen rolling utawa listrik |
| Pengecoran bahan baku kawat tembaga | Batang cilik utawa kawat preform | Pabrik gambar kawat | Nggawe bahan kanggo gambar sabanjure |
| Daur ulang sisa tembaga | Batang, bar, plate utawa strip stock | Tukang daur ulang logam, pengecoran | Owahana barang bekas sing resik dadi produk sing regane luwih dhuwur |
| Pengecoran batang/batang kuningan | Ngolah batang lan batang kuningan | Produsen katup, fitting, lan perangkat keras | Siapke stok kuningan kanthi komposisi sing dikontrol |
| Pengecoran batang perunggu | Bantalan perunggu, batang bushing, batang tahan aus | Produsen bagean mekanik | Nggawe batangan paduan kanggo mesin |
| Produksi tembaga bebas oksigen | Batang utawa strip tembaga konduktivitas dhuwur | Supplier bahan listrik lan elektronik | Ngurangi oksidasi lan ningkatake konduktivitas |
| Pengujian paduan R&D | Batang cilik, piring, strip utawa batang sampel | Laboratorium, universitas, pengembang paduan | Tes komposisi paduan tembaga anyar |
Wangun Produk lan Bagan Proses Hilir
| Produk Casting | Proses Hilir Khas | Panggunaan Akhir Khas | Persyaratan Kualitas Utama |
|---|---|---|---|
| rod | Nggambar, nglurusake, ngethok | Kawat, kabel, konektor | Kebunderan, kualitas permukaan, konduktivitas |
| bar | Mesin, puteran, panggilingan | Terminal, bushing, fitting, pengikat | Kapadhetan, kelurusan, keseragaman kimia |
| plate | Nggulung, ngethok, ngecap | Kosong busbar, heat sink, pelat listrik | Konsistensi kekandelan, kerataan, kekuatan internal |
| Strip | Nggulung adhem, ngiris, annealing | Strip transformator, konektor, terminal | Kualitas pinggiran, kontrol kekandelan, finishing permukaan |
| Bahan baku kawat | Gambar multi-pass | Kawat tembaga alus, kawat lilitan | Inklusi kurang, daktilitas apik, diameter stabil |
 Bahan sing Cocok

Sistem iki utamane dirancang kanggo tembaga lan paduan berbasis tembaga. Pemilihan bahan mengaruhi lapisan tungku, jinis wadah, suhu pengecoran, perlindungan atmosfer, kecepatan tarikan, lan intensitas pendinginan. Tembaga murni mbutuhake kontrol suhu lan oksidasi sing dhuwur. Kuningan mbutuhake kontrol kerugian seng. Perunggu mbutuhake keseragaman paduan lan kontrol segregasi. Tembaga-nikel lan paduan tembaga kekuatan tinggi bisa uga mbutuhake daya leleh sing luwih dhuwur lan kompatibilitas refraktori sing luwih kuwat.
| Material | Produk Khas | Masalah Peleburan/Pembuangan | Cara Kontrol sing Disaranake |
|---|---|---|---|
| Tembaga murni | Batang, batang, pelat, strip, bahan baku kawat | Mundhut oksidasi lan konduktivitas | Gunakake pangisian daya sing resik, bak sing ditutupi, lan panas super sing dikontrol |
| Tembaga tanpa oksigen | Batang konduktif, strip, bahan baku kawat | Pengambilan oksigen nalika leleh lan pengecoran | Gunakake permukaan leleh sing dilindhungi lan casting turbulensi rendah |
| Katoda tembaga elektrolitik | Batang utawa strip kanthi kemurnian dhuwur | Njaga kasucian | Hindari barang bekas sing wis kontaminasi lan piranti sing reged |
| Sisa kawat tembaga | Batang utawa bar sing didaur ulang | Kontaminasi insulasi, lenga, lan logam campuran | Resikna dhisik, urutna, lan garingna sadurunge dilebur |
| Kuningan | Batang, bar, strip | Kehilangan pembakaran seng lan pembentukan asap | Kontrol suhu lan gunakake ekstraksi asap |
| tembaga timah | Bar, piring, strip | Segregasi lan pembentukan slag | Gunakake pengadukan elektromagnetik lan suhu penuangan sing bener |
| Tembaga aluminium | Bar lan piring kekuatan dhuwur | Oksidasi aluminium lan reaksi refraktori | Gunakake wadhah sing cocog lan atmosfer sing dikontrol |
| Paduan tembaga-nikel | Batang lan strip tahan korosi | Panjaluk leleh sing luwih dhuwur lan keseragaman paduan | Pilih kapadhetan daya lan wektu penahanan sing cocog |
| Tembaga fosfor | Strip, piring, bahan pegas | Kontrol komposisi lan kualitas permukaan strip | Gunakake tambahan paduan sing akurat lan kecepatan pengecoran sing stabil |
| Paduan tembaga khusus | Batang, bar, piring utawa strip khusus | Unsur paduan sing beda-beda nduweni perilaku oksidasi sing beda-beda | Konfirmasi proses liwat uji sampel |
Matriks Kesesuaian Bahan
| Material | rod | bar | plate | Strip | Bahan Pakan Kawat |
|---|---|---|---|---|---|
| Tembaga murni | banget | banget | Good | Good | banget |
| Tembaga tanpa oksigen | banget | Good | Good | banget | banget |
| Kuningan | banget | banget | Good | Good | Limited |
| tembaga timah | Good | banget | Good | Good | Limited |
| Tembaga aluminium | Good | banget | Good | Limited | Limited |
| Tembaga fosfor | Good | Good | Good | banget | Good |
| Paduan tembaga-nikel | Good | Good | Good | Good | Limited |
Asas Pakaryan
Prinsip kerjane adhedhasar induksi elektromagnetik. Catu daya induksi ngowahi daya telung fase industri dadi arus bolak-balik frekuensi menengah. Arus iki mili liwat kumparan tembaga sing didinginkan banyu sing ngubengi ruang wadah utawa tungku. Medan magnet bolak-balik nembus muatan tembaga konduktif lan nyebabake arus eddy ing njero materi kasebut. Arus eddy iki ngasilake panas liwat resistensi listrik, sing nyebabake tembaga utawa paduan tembaga leleh kanthi cepet.
Sawise logam dadi cair, pengadukan elektromagnetik mbantu nyeimbangake suhu lan komposisi. Iki migunani kanggo peleburan logam campuran amarga unsur paduan kudu disebarake kanthi rata sadurunge dicor. Nanging, pengadukan sing kakehan, suhu sing dhuwur banget, utawa wektu penahanan sing suwe banget bisa nambah oksidasi lan mundhut logam campuran. Mulane, sistem kasebut kudu nggunakake frekuensi, kapadhetan daya, geometri wadah, lan kontrol suhu sing bener.
Sawisé leleh, tembaga sing wis leleh diarahake menyang bagean pengecoran terus-terusan. Gumantung saka produke, garis kasebut bisa nggunakake pengecoran vertikal, pengecoran horisontal, pengecoran mudhun, pengecoran gulungan kembar utawa pengecoran strip/plat berbasis cetakan. Logam cair mlebu ing die grafit, kristalisasi sing didinginkan banyu utawa cetakan sing dibentuk. Panas diekstrak liwat pendinginan sing dikontrol. Cangkang sing wis padhet kawangun dhisik, banjur inti internal padhet nalika produk ditarik maju. Kacepetan tarikan kudu cocog karo tingkat pemadatan; yen ora, cacat bisa kedadeyan.
Gambar 1: Induction Melting lan Prinsip Pengecoran Terus-menerus
| training | Proses Tindakan | Fungsi Teknik | Parameter Kontrol Kunci |
|---|---|---|---|
| 1 | Konversi daya | Konversi daya jaringan dadi arus frekuensi menengah | Tegangan, arus, frekuensi, faktor daya |
| 2 | Pembangkitan medan magnet | Koil induksi ngasilake medan magnet bolak-balik | Puteran koil, arus koil, banyu pendingin |
| 3 | Pemanasan arus eddy | Muatan tembaga dadi panas ing njero | Kapadhetan daya lan efisiensi kopling |
| 4 | Leleh lan aduk | Logam dadi cair lan homogen | Suhu adus lan intensitas pangadukan |
| 5 | Nyekel lan nyaring | Ngilangake terak, nyetel paduan lan stabilisasi suhu | Njaga suhu lan atmosfer |
| 6 | Panganan jamur | Logam cair mlebu ing cetakan casting utawa crystallizer | Tingkat logam lan stabilitas aliran |
| 7 | Pemadatan sing dikontrol | Bentuk bahan baku batang, batang, pelat, strip utawa kawat | Aliran banyu pendingin lan suhu die |
| 8 | Traksi lan koleksi | Produk ditarik, didinginkan, dipotong utawa digulung | Kacepetan lan tegangan tarik |
Gambar 2: Diagram Tata Letak sing Disederhanakake
Katoda Tembaga / Reresik Scrap / Paduan Muatan ↓ Nimbang + Ngurutake + Pangeringan ↓ Tungku Peleburan Induksi ↓ Nyekel / Stabilisasi Suhu ↓ Cetakan / Die / Kristalisasi ↓ Rol Traksi / Sistem Penarik Servo ↓ Tangki Pendingin / Pendinginan Semprotan / Pendinginan Gulungan ↓ Batang / Batang / Pelat / Strip / Kawat Bahan Umpan ↓ Pemotongan / Pelingkaran / Pelurusan / Inspeksi
Specifications Technical
| parameter | Keterangan | Cathetan |
|---|---|---|
| jeneng Product | Peleburan induksi cilik lan tungku tembaga batang/batang/pelat/strip/kawat pengecoran terus menerus | Disesuaikan kanggo produksi produk setengah jadi tembaga |
| Bahan sing ditrapake | Tembaga, tembaga bebas oksigen, kuningan, perunggu, paduan tembaga-nikel lan paduan tembaga liyane | Komposisi bahan mengaruhi parameter crucible, atmosfer, lan casting |
| Kapasitas leleh khas | 10 kg nganti 1000 kg saben batch | Kapasitas sing luwih dhuwur bisa disesuaikan |
| Rentang output khas | 20 kg/jam nganti 1500 kg/jam | Gumantung saka daya, wujud produk lan kecepatan pengecoran |
| Rentang daya sing disaranake | 15 kW nganti 500 kW kanggo sistem cilik lan menengah | Jalur produksi sing luwih gedhe bisa uga nggunakake daya sing luwih dhuwur |
| Jinis pasokan listrik | Catu daya induksi frekuensi menengah IGBT | Output stabil lan respon daya cepet |
| Frekuensi jangkoan | 0.5 kHz nganti 20 kHz biasane | Dipilih miturut ukuran beban lan geometri tungku |
| voltase input | Tegangan industri telung fase | Disesuaikan miturut catu daya lokal |
| Suhu leleh | Dirancang miturut proses tembaga utawa paduan tembaga | Tembaga murni leleh ing suhu udakara 1085°C, nanging pengecoran mbutuhake panas super sing dikontrol |
| Kontrol suhu | Termokopel, probe perendaman, pirometer inframerah utawa pangukuran gabungan | Kontrol loop tertutup kasedhiya |
| Bahan krucil | Grafit, grafit silikon karbida, wadah keramik utawa sing dilapisi refraktori | Dipilih miturut paduan lan suhu |
| Struktur tungku | Tipe leleh lan nyekel sing terintegrasi utawa kapisah kanggo stasioner, miring, nyekel leleh | Dipilih miturut output lan mode operasi |
| Metode pengecoran | Upcasting, casting horisontal, casting mudhun, casting plate/strip utawa die casting khusus | Dipilih miturut wujud produk |
| diameteripun rod | Kira-kira. 6 mm kanggo 80 mm | Cetakan khusus dibutuhake |
| Ukuran bar | Bar bunder, kothak utawa persegi panjang | Gumantung ing sistem die lan pulling |
| Lebar piring | Ambane khusus cilik lan medium | Mbutuhake cetakan rata utawa desain casting sing dibantu gulungan |
| Kekandelan strip | Kosong strip tipis utawa medium sing disesuaikan | Biasane diterusake karo rolling utawa annealing |
| Bahan baku kawat | Batang cilik utawa casting pra-kawat | Digunakake sadurunge nggambar kawat |
| Sistem penarik | Penarikan servo, traksi motor inverter utawa traksi rol | Kacepetan sing stabil ningkatake kualitas produk |
| cara cooling | Kristalizer sing didinginkan banyu, jaket pendingin, tangki pendingin, pendingin semprotan utawa pendingin gulung | Kudu cocog karo wujud lan kecepatan produk |
| Sistem kontrol | Kontrol otomatis manual, semi-otomatis, PLC + HMI | Fungsi resep kasedhiya |
| Fungsi proteksi | Arus luwih, tegangan luwih, tekanan banyu, suhu banyu, mundhut fase lan mandheg darurat | Nglindhungi tungku lan operator |
| Sistem banyu adhem | Disaranake nggunakake chiller utawa menara pendingin loop tertutup | Nglindhungi catu daya, koil lan crystallizer |
| Proteksi atmosfer | Agen panutup, tutup areng, nitrogen utawa gas inert opsional | Migunani kanggo tembaga bebas oksigen lan paduan tembaga berkualitas tinggi |
| Cara pangumpulan | Meja potong, coiler, meja penerima utawa unit pelurus | Gumantung saka wujud produk |
| Gaya instalasi | Skid kompak, garis modular utawa tata letak bengkel khusus | Dirancang miturut papan sing kasedhiya |
| Syarat operator | 1 nganti 3 operator biasane | Gumantung saka tingkat otomatisasi |
Pilihan Model sing Disaranake
Model sing bener kudu dipilih miturut produk target, jinis bahan, output saben jam, ukuran produk, lan kontinuitas produksi. Tungku sing cocog kanggo batang tembaga 10 mm bisa uga ora cocog kanggo strip tembaga ambane 200 mm. Bahan baku batang lan kawat butuh kebulatan sing stabil lan inklusi sing sithik. Pelat lan strip butuh kerataan, kontrol kekandelan, lan kualitas pinggiran. Produk batang butuh kapadhetan, kelurusan, lan kemampuan mesin.
| aplikasi | Material | Daya Dianjurake | frekuensi |
|---|---|---|---|
| Pengecoran sampel batang tembaga utawa strip laboratorium | Tembaga murni, kuningan, perunggu | 15–35 kW | 10-30 kHz |
| Pengecoran bahan baku kawat tembaga cilik | Tembaga murni, tembaga bebas oksigen | 35–80 kW | 4-20 kHz |
| Pengecoran batang tembaga cilik | Katoda tembaga, sisa tembaga sing resik | 60–120 kW | 2-10 kHz |
| Pengecoran batang/batang kuningan cilik | Ingot kuningan, sisa kuningan | 80–160 kW | 1-8 kHz |
| Pengecoran kosong batang utawa pelat perunggu | Perunggu timah, perunggu aluminium | 100–250 kW | 1-6 kHz |
| Pengecoran kosong strip tembaga | Tembaga murni, perunggu fosfor, kuningan | 120–300 kW | 0.8-6 kHz |
| Produksi batangan utawa pelat tembaga medium | Tembaga murni, kuningan, perunggu | 160–350 kW | 0.8-4 kHz |
| Lini produk setengah jadi tembaga kanthi output sing luwih dhuwur | Tembaga lan wesi tembaga | 300–500 kW | 0.5-3 kHz |
Grafik Pilihan Adhedhasar Produk
| Target Produk | Cara Pengecoran sing Disaranake | Peralatan Penting | Titik Kontrol Kritis |
|---|---|---|---|
| Batang tembaga | Pengecoran horisontal utawa pengecoran munggah | Mesin grafit, kristalisasi, mesin penarik servo | Kebunderan lan finishing permukaan |
| Bar tembaga | Casting horisontal utawa casting mudhun | Cetakan awujud, jaket pendingin, rol traksi | Kapadhetan lan kelurusan |
| Plat tembaga | Pengecoran cetakan datar utawa pengecoran piring kosong | Die datar, rol pendukung, amben pendingin | Kekandelan lan flatness |
| Strip tembaga | Pengecoran cetakan strip utawa pengecoran sing dibantu gulung | Die persegi panjang tipis, pendinginan gulungan, kontrol tegangan | Kontrol kualitas lan kekandelan pinggiran |
| Bahan baku kawat | Upcasting rod cilik | Die diameter cilik, traksi sing tepat, coiler | Inklusi sing endhek lan diameter sing stabil |
Tabel Referensi Daya lan Output
| Tingkat Daya | Peran Produksi Khas | Pembeli sing Cocok | Produk Khas |
|---|---|---|---|
| 15–35 kW | Uji coba peleburan lan pengecoran sampel | Laboratorium, universitas, pusat R&D | Batang cilik, strip, pelat lan sampel paduan |
| 35–80 kW | Produksi batch cilik | Daur ulang utawa pengecoran cilik | Bahan baku kawat lan batang cilik |
| 80–160 kW | Produksi bengkel | Pabrik onderdil listrik utawa prosesor kuningan | Batang, bar, lan strip cilik |
| 160–350 kW | Produksi industri menengah | Produsen produk tembaga | Batang, piring, lan strip kosong |
| 350–500 kW | Output kompak dhuwur | Pabrik semi-produk tembaga profesional | Wangun produk sing maneka warna lan penampang sing luwih gedhe |
Alur Kerja Proses
Alur kerja pengecoran tembaga sing bisa dipercaya diwiwiti sadurunge tungku diwiwiti. Bahan mentah kudu diurut, ditimbang, diresiki lan dikeringake. Lenga, kelembapan, insulasi, cat, potongan baja, kontaminasi aluminium lan paduan sing ora dingerteni kudu disingkirake. Kontrol bahan mentah sing apik nyuda terak, cacat gas, inklusi oksida lan masalah konduktivitas.
Gambar 3: Alur Kerja Proses Lengkap
| Langkah | operasi | maksud | Titik Pemeriksaan Teknik |
|---|---|---|---|
| 1 | Pemilahan bahan mentah | Pisahna tembaga, kuningan, perunggu lan rereged | Pamriksaan tingkat lan kontaminasi bahan |
| 2 | Nimbang lan nglumpukake | Komposisi kontrol lan biaya produksi | Rekaman batch lan resep paduan |
| 3 | Reresik lan pangatusan | Mbusak lenga, kelembapan lan lapisan | Ngisi daya garing lan permukaan sing resik |
| 4 | Ngisi daya | Muat bahan menyang wadhah | Hindari benturan lan kelebihan beban sing bisa kedadeyan ing wadhah |
| 5 | Induction melting | Lelehke muatan kanthi cepet lan resik | Kurva daya, pendinginan banyu lan wektu leleh |
| 6 | Ngilangake terak | Mbusak oksida lan rereged sing ngambang | Permukaan bak mandi sing resik |
| 7 | Pangaturan paduan | Komposisi kimia sing bener | Kontrol sampling lan komposisi |
| 8 | Tahan suhu | Nyetabilake suhu pengecoran | Panas banget lan wektu nahan |
| 9 | Pemanasan cetakan | Nyegah kejut termal lan lengket | Suhu lan alignment die |
| 10 | Wiwitan pengecoran terus-terusan | Bagean produk awal formulir | Kacepetan wiwitan lan aliran logam |
| 11 | Traksi sing stabil | Tarik produk terus-terusan | Kacepetan, tegangan lan getaran |
| 12 | Pendinginan utama | Ngontrol pemadatan ing cetakan | Aliran lan suhu banyu pendingin |
| 13 | Pendinginan sekunder | Kurangi suhu produk | Tangki pendingin utawa kontrol semprotan |
| 14 | Koleksi produk | Motong, nggulung, nglurusake utawa nampa produk | Dawane produk, kualitas koil utawa kerataan |
| 15 | Pamriksa kualitas | Konfirmasi panampa produk | Permukaan, dimensi, konduktivitas lan cacat internal |
Gambar 4: Alur Kerja Khusus Produk
| Product | Katun | Casting | cooling | koleksi |
|---|---|---|---|---|
| rod | Leleh lan nyekel induksi | Die grafit bunder utawa kristalizer | Jaket banyu lan pendinginan sekunder | Nggulung utawa ngethok |
| bar | Peleburan induksi lan pangaturan paduan | Cetakan bunder, kothak utawa persegi panjang | Saluran pendinginan sing dikontrol | Straightening lan nglereni |
| plate | Stabilisasi leleh lan suhu | Cetakan datar utawa cetakan piring kosong | Meja gulung utawa amben pendingin | Motong utawa mindhah menyang gulungan |
| Strip | Leleh resik lan panas super sing dikontrol | Die persegi panjang tipis utawa coran sing dibantu gulung | Pendinginan gulung utawa pendinginan semprotan | Persiapan melingkar utawa ngiris |
| Bahan baku kawat | Lelehan tembaga kanthi kemurnian dhuwur | Upcasting rod cilik | Pendinginan banyu sing stabil | Nggulung sadurunge nggambar |
Desain Koil lan Fixture
Koil induksi minangka komponen transfer energi utama. Biasane digawe saka tabung tembaga sing didinginkan banyu lan dirancang miturut diameter wadah, kapasitas leleh, frekuensi, daya, lan struktur tungku. Desain koil sing apik nambah kopling magnetik, nyuda mundhut energi, lan nglindhungi tungku saka panas banget. Desain koil sing kurang apik bisa nyebabake leleh alon, suhu bak sing ora rata, kelebihan catu daya, utawa kegagalan insulasi koil.
| Area Desain | Praktik Teknik sing Disaranake | maksud |
|---|---|---|
| Bahan koil | Tabung tembaga sing didinginkan banyu | Konduktivitas dhuwur lan pembuangan panas sing bisa dipercaya |
| Puteran koil | Diitung miturut frekuensi lan ukuran wadhah | Nyedhiyakake distribusi medan magnet sing bener |
| Isolasi kumparan | Isolasi listrik suhu dhuwur | Nyegah busur listrik lan gangguan listrik |
| Kuk magnetik | Kuk magnetik laminasi opsional | Nambah efisiensi magnetik lan nyuda medan nyasar |
| Dhukungan krusial | Basis tahan api lan rangka pendukung mekanik | Njaga posisi crucible sing stabil |
| Mekanisme miring | Miring manual, listrik utawa hidrolik | Ningkatake kontrol lan keamanan penuangan |
| Bagean sing nyekel | Bak mandi utawa tungku sing diisolasi | Stabilake suhu sadurunge dicor |
| Perlengkapan mati | Dhukungan cetakan sing kaku lan bisa diatur | Njaga keselarasan lan stabilitas dimensi |
| Perlengkapan traksi | Rol penarik sing digerakake servo utawa inverter | Kontrol kecepatan, tegangan, lan kualitas produk |
| Perlengkapan pendingin | Jaket banyu, manifold semprotan utawa pendinginan gulungan | Profil pemadatan kontrol |
Syarat Perlengkapan miturut Bentuk Produk
| Wangun produk | Desain Cetakan/Die | Desain Traksi | Desain cooling |
|---|---|---|---|
| rod | Die grafit bunder utawa kristalizer | Narik terus-terusan kanthi getaran rendah | Pendinginan melingkar seragam |
| bar | Die bunder, kothak utawa persegi panjang | Traksi rol sing luwih kuwat | Pendinginan sing seimbang supaya ora mlengkung |
| plate | Cetakan rata kanthi dhukungan sing stabil | Meja rol utawa penarik langkah | Pendinginan area amba kanthi kontrol kerataan |
| Strip | Celah cetakan utawa gulungan persegi panjang sing tipis | Tarikan sing dikontrol tegangan | Pendinginan gulungan utawa semprotan sing dikontrol |
| Bahan baku kawat | Die bunder cilik | Traksi servo sing apik | Pendinginan sing stabil kanggo nyegah retakan mikro |
Kanggo pengecoran piring lan strip, kekakuan lan keselarasan fixture iku penting banget. Sanajan ora sejajar cetakan cilik bisa nyebabake kekandelan sing ora rata, retakan pinggir utawa gelombang permukaan. Kanggo bahan baku batang lan kawat, stabilitas traksi luwih penting amarga getaran nggawe fluktuasi diameter lan tandha permukaan. Kanggo pengecoran batang, cetakan kudu mbusak panas sing cukup kanggo nyegah penyusutan nalika ngindhari stres termal sing berlebihan.
Sistem Kontrol lan Otomasi
Sistem kontrol ngoordinasikake daya leleh, suhu, banyu pendingin, kecepatan cor, tegangan produk, lan perlindungan keamanan. Kanggo sistem manual cilik, operator bisa ngontrol daya lan kecepatan tarik kanthi langsung. Kanggo sistem industri, kontrol PLC lan HMI disaranake amarga nambah kemampuan pengulangan lan mbantu operator nyimpen resep proses.
| Fungsi Kontrol | Component | maksud | Pilihan sing Disaranake |
|---|---|---|---|
| pangaturan daya | Catu daya induksi IGBT | Ngontrol energi leleh lan nahan | Kurva daya konstan utawa daya sing diprogram |
| Pemantauan suhu | Termokopel, pirometer inframerah utawa probe perendaman | Njaga suhu pengecoran | Tampilan digital nganggo alarm |
| Proteksi banyu pendingin | Saklar aliran, sensor tekanan, sensor suhu | Nglindhungi koil, catu daya lan crystallizer | Pematian interlock otomatis |
| Kontrol daya tarik | Motor servo utawa motor inverter | Kontrol kecepatan pengecoran lan dimensi produk | Kontrol kecepatan adhedhasar resep |
| Kontrol tingkat leleh | Sensor level utawa pengamatan manual | Jaga tekanan kepala logam tetep stabil | Disaranake kanggo produksi terus-terusan |
| Kontrol pendinginan | Katup aliran, kontrol suhu, kontrol pompa | Kontrol kecepatan pemadatan | Zona independen kanggo die lan pendinginan sekunder |
| Kontrol dawa produk | Encoder lan kontrol pemotongan | Potong batang utawa piring miturut dawa sing dibutuhake | Pangukuran dawa kanthi otomatis |
| Kontrol melingkar | Koiler sing dikontrol torsi | Ngumpulake bahan baku rod, strip utawa kawat | Umpan balik tegangan kanggo kumparan sing alus |
| Rekaman alarm | PLC lan HMI | Lacak kahanan sing ora normal | Riwayat alarm banyu, daya, suhu, lan motor |
| Interlock keamanan | Stop darurat, saklar lawang lemari, interlock banyu | Nglindhungi operator lan peralatan | Dibutuhake kanggo produksi industri |
Perbandingan Tingkat Otomatisasi
| Tingkat otomatisasi | Fitur utama | Panganggo sing Cocok | Advantage |
|---|---|---|---|
| manual | Setelan daya manual, pengamatan pengecoran manual | Pengecoran laboratorium utawa sok-sok | Investasi murah lan operasi sing prasaja |
| Semi-otomatis | Tampilan suhu digital, traksi inverter, alarm banyu | Produksi bengkel cilik | Kontrol sing luwih apik kanthi biaya sing moderat |
| PLC otomatis | Resep HMI, kontrol kecepatan, rekaman alarm, proteksi otomatis | Produsen produk tembaga industri | Pengulangan sing stabil lan kesalahan operator sing luwih murah |
| Jalur cerdas sing disesuaikan | Pencatatan data, pendinginan multi-zona, kontrol dawa, dhukungan jarak jauh | Pabrik pangolahan tembaga profesional | Keterlacakan lan produktivitas sing luwih dhuwur |
Masalah lan Solusi Umum
| masalah | Bisa Sebab | solusi | Cara Nyegah |
|---|---|---|---|
| Retakan permukaan batang | Pendinginan sing berlebihan, kecepatan tarik sing dhuwur utawa suhu pengecoran sing kurang | Kurangi kecepatan narik lan atur banyu pendingin | Gunakake suhu casting sing stabil lan kurva pendinginan sing dikontrol |
| Penyusutan internal bar | Panganan sing ora cukup utawa kontrol pemadatan sing kurang apik | Nyetel tingkat leleh, dawa cetakan lan intensitas pendinginan | Gunakake desain die sing bener lan traksi sing stabil |
| Pembengkokan pelat | Pendinginan sing ora rata utawa dhukungan sing kurang apik | Nyeimbangake pendinginan lan ningkatake rol dhukungan | Gunakake perataan cetakan datar lan amben pendinginan |
| Retakan pinggiran strip | Die ora sejajar, tegangan sing berlebihan utawa pendinginan sing ora rata | Atur posisi die lan kurangi tegangan | Gunakake perlengkapan strip lan kontrol pendinginan pinggiran sing tepat |
| Kawat bahan baku putus nalika nggambar | Inklusi, retakan mikro utawa diameter sing ora stabil | Nambah kebersihan leleh lan stabilitas pengecoran | Gunakake tembaga resik lan kontrol traksi sing alus |
| Inklusi oksida | Kotoran, panas banget, utawa pembuangan slag sing ora apik | Resikna muatan lan copot terak sadurunge dicor | Gunakake bahan panutup lan aja nganti panas banget |
| Konduktivitas rendah | Kotoran, pengambilan oksigen utawa potongan campuran | Nambah kemurnian bahan mentah lan perlindungan saka leleh | Gunakake katoda tembaga utawa sisa tembaga resik sing memenuhi syarat |
| Dimensi sing ora stabil | Fluktuasi kecepatan traksi utawa keausan cetakan | Gunakake traksi servo lan priksa kahanan die | Nyetel resep lan jadwal perawatan kanthi cepet |
| Mati nempel | Jamur adhem, jarak sing salah utawa kualitas grafit sing kurang apik | Panaskan cetakan lan gunakake cetakan grafit sing bener | Kontrol suhu cetakan sadurunge miwiti |
| konsumsi energi dhuwur | Insulasi sing kurang apik, wektu tahan sing suwe, utawa ukuran tungku sing salah | Ningkatake insulasi lan ngoptimalake jadwal produksi | Cocokake kapasitas tungku karo output nyata |
| Kerugian seng ing kuningan | Panas banget utawa wektu panyimpenan sing suwe | Kurangi panas sing berlebihan lan nyepetake wektu nahan | Gunakake kontrol suhu lan ekstraksi asap sing akurat |
| Alarm catu daya | Gangguan banyu pendingin, masalah arus luwih utawa masalah insulasi koil | Priksa sirkuit banyu, pencocokan beban, lan insulasi | Gunakake proteksi interlock lan inspeksi rutin |
Pandhuan Seleksi Teknik
Proyèk peleburan induksi cilik lan pengecoran tembaga terus-terusan sing sukses kudu diwiwiti saka spesifikasi produk pungkasan, dudu saka rega tungku. Para panuku kudu nemtokake wujud produk, kelas bahan, output, syarat kualitas, catu daya bengkel, kondisi banyu pendingin, papan sing kasedhiya lan tingkat katrampilan operator.
1. Nemtokake Wangun Produk
Bahan baku rod, bar, plate, strip, lan kawat mbutuhake sistem casting sing beda. Batang bunder mbutuhake cetakan bunder lan kecepatan tarikan sing tepat. Batang mbutuhake traksi sing luwih kuwat lan kontrol kelurusan sing luwih apik. Plat mbutuhake dhukungan sing rata lan pendinginan sing seragam. Strip mbutuhake kontrol pinggiran lan kontrol tegangan. Bahan baku kawat mbutuhake kebersihan leleh sing apik lan diameter sing stabil.
| Wangun produk | Pitakonan Desain Kunci | Fokus Teknik sing Disaranake |
|---|---|---|
| rod | Diameter lan panggunaan pungkasan apa? | Kebunderan, kualitas permukaan lan stabilitas tarikan |
| bar | Bunder, kothak utawa persegi panjang? | Kelurusan, kapadhetan lan kekuatan cetakan |
| plate | Ambane lan kekandelane pira? | Kerataan, keseragaman pendinginan, lan struktur pendukung |
| Strip | Toleransi kekandelan lan kualitas pinggiran apa? | Presisi die, kontrol tegangan lan profil pendinginan |
| Bahan baku kawat | Apa bakal ditarik dadi kawat alus? | Inklusi kurang, daktilitas apik lan stabilitas diameter |
2. Pilih Kapasitas miturut Output Saben Jam
Kapasitas wadah wae ora nemtokake produktivitas. Kanggo pengecoran terus-terusan, output saben jam luwih penting. Tungku kudu nglelehke tembaga sing cukup kanggo nyuplai jalur pengecoran tanpa gangguan sing suwe. Kanggo produksi industri sing stabil, bagean penahan sing kapisah utawa strategi pengisian terus-terusan bisa uga dibutuhake.
3. Pilih Metode Casting sing Bener
| Cara Casting | Paling Cocog | Kaluwihan | watesan |
|---|---|---|---|
| Upcasting | Bahan baku batang lan kawat tembaga bebas oksigen | Turbulensi rendah, rod resik, tata letak kompak | Mbutuhake tingkat leleh sing stabil lan traksi sing tepat |
| Pengecoran horisontal | Rod, bar, strip lan sawetara piring kosong | Wangun cetakan sing fleksibel lan operasi sing gampang | Butuh pengaturan die lan kontrol pendinginan sing akurat |
| Casting mudhun | Produksi bar lan billet | Aliran sing dibantu gravitasi lan struktur sing prasaja | Mbutuhake kontrol aliran lan solidifikasi sing ati-ati |
| Pengecoran cetakan datar | Piring kosong | Cocok kanggo produk sing amba lan rata | Kerataan lan keseragaman pendinginan iku tantangan |
| Pengecoran strip sing dibantu gulung | Strip kosong | Apik kanggo produk sing tipis terus-terusan | Kebutuhan presisi sing luwih dhuwur lan kontrol sing luwih kompleks |
4. Cocokake Daya lan Frekuensi
Tungku cilik biasane nggunakake frekuensi sing luwih dhuwur amarga beban logam sing luwih cilik entuk manfaat saka kopling elektromagnetik sing luwih kuwat ing jerone penetrasi sing luwih cethek. Crucible sing luwih gedhe lan batch tembaga sing luwih abot asring nggunakake frekuensi sing luwih endhek kanggo penetrasi sing luwih jero lan pengadukan rendaman sing luwih kuat. HLQ bisa menehi rekomendasi frekuensi miturut ukuran tungku, bahan, bobot leleh, lan output produk.
5. Rancang Sistem Pendingin kanthi Bener
Pendinginan iku penting kaya peleburan. Koil induksi, catu daya, kristalizer, lan sistem pendingin sekunder kabeh mbutuhake aliran banyu sing stabil. Yen suhu banyu pendingin fluktuasi banget, dimensi produk lan kualitas permukaan bisa owah. Kanggo panggunaan industri, sistem pendinginan loop tertutup disaranake kanggo nglindhungi komponen listrik lan njaga konsistensi proses.
6. Rencana kanggo Inspeksi Kualitas
| Product | Inspeksi sing Disaranake | Alesan |
|---|---|---|
| rod | Diameter, kebulatan, permukaan, konduktivitas | Penting kanggo nggambar lan panggunaan listrik |
| bar | Kelurusan, kapadhetan, permukaan, komposisi | Penting kanggo kinerja mesin lan mekanik |
| plate | Kekandelan, kerataan, retakan permukaan, cacat internal | Penting kanggo nggulung lan ngecap |
| Strip | Toleransi kekandelan, retakan pinggir, lapisan permukaan | Penting kanggo nggulung, ngiris, lan stamping listrik |
| Bahan baku kawat | Inklusi, daktilitas, stabilitas diameter, konduktivitas | Penting kanggo nggambar kawat multi-pass |
Kaluwihan
| Advantage | Engineering Meaning | Keuntungan Pembeli |
|---|---|---|
| Cepet leleh | Panas diasilake langsung ing njero muatan tembaga | Siklus produksi sing luwih cendhek lan output sing luwih dhuwur |
| Pemanas listrik sing resik | Ora ana geni langsung ing zona leleh | Bengkel sing luwih resik lan kontaminasi sing luwih sithik |
| Kontrol suhu sing akurat | Daya bisa diatur kanthi cepet | Kualitas pengecoran sing stabil lan tingkat scrap sing luwih murah |
| Wangun produk sing fleksibel | Cetakan sing beda-beda bisa ngasilake batang, bar, pelat, strip utawa bahan baku kawat | Siji platform peleburan ndhukung pirang-pirang produk |
| Tata letak kompak | Kapadhetan daya dhuwur lan desain peralatan modular | Cocok kanggo bengkel cilik lan menengah |
| Keseragaman paduan sing apik | Pengadukan elektromagnetik ningkatake pencampuran adus | Produk paduan tembaga sing luwih konsisten |
| Potensial oksidasi sing luwih murah | Ora ana geni pembakaran sing langsung kontak karo leleh | Pemulihan materi sing luwih apik nalika proses kasebut dilindhungi |
| Kompatibel otomatis | Bisa ngintegrasikake PLC, HMI, traksi servo lan alarm | Pengulangan sing luwih apik lan operasi sing luwih gampang |
| Cocok kanggo didaur ulang | Bisa ngolah sisa tembaga lan sisa paduan sing resik | Ngowahi barang bekas dadi produk setengah jadi sing terkenal |
| Operasi hemat energi | Pemanasan langsung ngurangi mundhut panas sing ora perlu | Biaya operasi sing luwih murah dibandhingake karo pemanas bahan bakar sing ora duwe insulasi sing apik |
Perbandingan: Peleburan Induksi vs Peleburan Bahan Bakar
| item | Peleburan lan Pengecoran Induksi | Peleburan Bahan Bakar | Komentar Teknik |
|---|---|---|---|
| Sumber panas | Pemanasan elektromagnetik | Geni gas, lenga, utawa bahan bakar liyane | Induksi menehi respon cepet lan pemanasan sing resik |
| Kontrol suhu | Presisi lan bisa diatur | Luwih alon lan kurang langsung | Penting kanggo pengecoran terus-terusan |
| Lingkungan bengkel | Panas pembakaran sing luwih resik lan luwih sithik | Luwih akeh knalpot lan panas radiasi | Induksi luwih apik kanggo bengkel kompak |
| Resiko oksidasi | Ngisor nganggo bak mandi sing ditutupi | Luwih dhuwur kanthi paparan geni mbukak | Penting kanggo konduktivitas tembaga |
| Fleksibilitas wiwitan-mandeg | Good | Luwih alon | Migunani kanggo produksi batch cilik |
| Automation | Gampang kanggo nggabungake | Luwih angel | Induksi luwih cocog karo kontrol PLC |
| Fokus pangopènan | Catu daya, koil, wadah, lan sistem pendingin | Sistem pembakar, refraktori, lan pembuangan | Loro-lorone mbutuhake perawatan sing dijadwalake |
watesan
| Batesan | Napa Iku Penting | Carane Ngatur Iku |
|---|---|---|
| Investasi wiwitan sing luwih dhuwur | Catu daya, koil, pendinginan, lan kontrol casting luwih larang tinimbang peleburan manual sing prasaja | Evaluasi total biaya kalebu energi, kualitas, tenaga kerja lan pemulihan |
| Ketergantungan banyu pendingin | Catu daya, koil, lan crystallizer kudu didinginkan | Gunakake pendinginan banyu loop tertutup sing stabil |
| Sensitivitas bahan mentah | Kotoran sing reged nyebabake inklusi lan konduktivitas sing kurang apik | Milah, ngresiki, lan nguji bahan mentah |
| Pelatihan operator dibutuhake | Suhu, kecepatan tarik, lan pendinginan kudu dikoordinasikake | Gunakake prosedur standar lan kontrol resep |
| Nganggo wadhah wadhah | Paduan tembaga lan siklus termal ngonsumsi wadah peleburan | Pilih wadhah sing cocog lan priksa kanthi rutin |
| Piranti khusus produk | Rod, bar, plate lan strip mbutuhake cetakan sing beda-beda | Rencanakake piranti miturut macem-macem produk |
| Risiko asap kuningan | Seng bisa nguap ing suhu dhuwur | Gunakake ekstraksi asap lan aja nganti kepanasen |
| Ora ideal kanggo produksi massal sing gedhe banget wae | Pabrik batang tembaga gedhe bisa uga mbutuhake jalur terintegrasi kapasitas dhuwur | Gunakake sistem iki kanggo produksi cilik lan menengah sing fleksibel |
Apa sebabé milih piranti induksi HLQ?
Peralatan Induksi HLQ fokus ing solusi pemanasan induksi industri kanggo peleburan, penempaan, pematrian, pengerasan, pemanasan awal, perawatan panas pasca las, lan proses termal khusus. Kanggo peleburan induksi cilik lan proyek tungku pengecoran batang/batang/pelat/strip/kawat tembaga terus-menerus, HLQ bisa nyedhiyakake dhukungan teknik saka analisis proses nganti konfigurasi peralatan.
Proyek pengecoran tembaga mbutuhake luwih saka mung awak tungku. Iki mbutuhake daya, frekuensi, desain koil, pilihan wadah, metode penahan, struktur cetakan, peralatan penarik, sistem pendinginan, lan logika otomatisasi sing bener. HLQ bisa mbantu para pembeli ngevaluasi jinis bahan, target produksi, bentuk produk, voltase bengkel, kondisi banyu pendinginan, lan syarat otomatisasi sadurunge menehi rekomendasi solusi peralatan praktis.
| Area Dhukungan HLQ | Keuntungan Pelanggan | Nilai Proyek |
|---|---|---|
| Pilihan sumber daya | Daya lan frekuensi sing bener kanggo nglelehke tembaga | Nambah kecepatan leleh lan efisiensi energi |
| Desain tungku khusus | Kapasitas tungku cocog karo produksi nyata | Nyegah peralatan sing kurang daya utawa kegedhen |
| Desain coil desain | Kopling, pendinginan, lan keandalan sing luwih apik | Mbenakake stabilitas jangka panjang |
| Integrasi sistem pengecoran | Rod, bar, plate, strip utawa wire casting bisa disesuaikan | Ndhukung pirang-pirang produk tembaga |
| Konfigurasi otomatisasi | PLC, HMI, alarm lan kontrol resep kasedhiya | Ngurangi kesalahan operator |
| Perencanaan sistem pendinginan | Koil, catu daya, lan pendinginan crystallizer cocog | Ningkatake keamanan lan kualitas produk |
| Rekayasa aplikasi | Saran proses kanggo tembaga, kuningan lan perunggu | Nyepetake wektu komisioning |
| Desain tata letak sing kompak | Piranti bisa dipasang ing papan bengkel sing winates | Migunani kanggo pabrik cilik lan menengah |
| Dhukungan sawise-sales | Pandhuan instalasi, operasi lan pangopènan | Nambah keandalan produksi |
Pitakonan Umum
1. Apa sing diarani tungku peleburan induksi cilik lan tungku pengecoran tembaga terus-terusan?
Iki minangka sistem terpadu sing nglelehke tembaga utawa paduan tembaga kanthi pemanasan induksi lan ngecor logam cair terus-terusan menyang batang, batangan, pelat, strip utawa bahan baku kawat liwat cetakan sing dikontrol lan peralatan penarik.
2. Produk apa sing bisa diasilake?
Iki bisa ngasilake batang tembaga, batang tembaga, lempeng tembaga kosong, strip tembaga kosong, lan bahan baku kawat cilik. Rentang produk sing tepat gumantung saka desain cetakan, sistem pendingin, lan peralatan traksi.
3. Bahan apa wae sing bisa dilelehke?
Tungku iki bisa nglebur tembaga murni, tembaga bebas oksigen, tembaga elektrolit, sisa tembaga resik, kuningan, perunggu, perunggu fosfor, perunggu aluminium, lan paduan berbasis tembaga liyane.
4. Apa bisa ngolah sisa tembaga?
Inggih. Piranti iki saged ngolah sisa tembaga ingkang resik, nanging sisa-sisa kasebut kedah dipunpilah, dipunresiki, lan dipungaringaken. Lenga, insulasi, baja, aluminium, lan logam campuran ingkang boten dipunkenal kedah dipunicali saderengipun dipunlebur.
5. Kisaran daya apa sing disaranake?
Sistem cilik bisa uga nggunakake 15–80 kW, dene produksi bengkel asring nggunakake 80–350 kW. Jalur pengecoran tembaga kanthi output sing luwih dhuwur bisa uga mbutuhake 300–500 kW utawa daya sing disesuaikan.
6. Frekuensi endi sing cocog kanggo nglelehke tembaga?
Sistem leleh induksi tembaga cilik lan menengah khas nggunakake kira-kira 0.5–20 kHz, gumantung saka ukuran wadah, rating daya, bobot muatan, lan pengadukan sing dibutuhake.
7. Apa siji tungku bisa ngasilake rod, bar, plate lan strip?
Siji platform leleh induksi bisa ndhukung modul casting sing beda-beda, nanging saben bentuk produk biasane mbutuhake desain die, fixture, traksi, lan pendinginan dhewe-dhewe.
8. Apa upcasting luwih apik tinimbang horizontal casting?
Upcasting asring luwih disenengi kanggo batang tembaga sing resik lan bahan baku kawat. Casting horisontal luwih fleksibel kanggo batang, batangan, strip, lan sawetara piring kosong. Cara sing paling apik gumantung saka produk pungkasan.
9. Kepiye carane oksidasi bisa dikurangi?
Gunakna bahan mentah sing resik, aja nganti kena panas banget, kurangi wektu nahan, tutup wadhah sing wis cair, copot terak kanthi ati-ati, lan gunakake atmosfer protèktif nalika butuh konduktivitas dhuwur.
10. Yèn pita tembaga ana retakan pinggiré, kenapa kok pinggirané retak?
Retakan pinggir bisa uga disebabake dening pendinginan sing ora rata, tegangan sing berlebihan, ketidaksejajaran die utawa suhu pengecoran sing ora bener. Solusine yaiku ngoptimalake kesejajaran die, keseimbangan pendinginan, lan kecepatan traksi.
11. Apa sebabe diameter batang tembaga bisa owah?
Fluktuasi diameter bisa uga disebabake dening kecepatan tarikan sing ora stabil, keausan cetakan, getaran, fluktuasi suhu utawa pendinginan sing ora konsisten. Traksi servo lan resep proses sing stabil mbantu ngatasi masalah iki.
12. Sistem pendingin apa sing dibutuhake?
Sistem pendinginan loop tertutup dianjurake kanggo catu daya induksi, koil, lan crystallizer. Banyu pendinginan sing stabil nambah keamanan, umur peralatan, lan kualitas pengecoran.
13. Apa bisa ngasilake tembaga tanpa oksigen?
Ya, iki bisa dikonfigurasi kanggo produksi tembaga bebas oksigen, nanging mbutuhake muatan kemurnian dhuwur, permukaan leleh sing dilindhungi, pengecoran turbulensi rendah, lan kontrol proses sing ketat.
14. Apa sistem iki cocok kanggo pengecoran kuningan?
Ya. Iki bisa ngecor batang, batangan, lan lembaran kuningan, nanging kerugian seng lan asap kudu dikontrol kanthi manajemen suhu lan ventilasi sing tepat.
15. Apa bedane bahan baku rod lan kawat?
Batang bisa digunakake langsung utawa diolah nganggo mesin, dene bahan baku kawat biasane ditarik dadi kawat sing luwih cilik. Bahan baku kawat mbutuhake inklusi sing luwih murah, daktilitas sing luwih apik, lan diameter sing luwih stabil.
16. Inspeksi apa sing dibutuhake kanggo produk sing wis rampung?
Inspeksi umum kalebu kualitas permukaan, dimensi, kelurusan, kerataan, konduktivitas, komposisi kimia lan uji cacat internal gumantung saka aplikasi pungkasan.
17. Suwene ora instalasi njupuk?
Wektu instalasi gumantung saka ukuran tungku induksi , tingkat otomatisasi, sistem pendingin, kerumitan jalur pengecoran, lan persiapan bengkel. Sistem cilik luwih cepet diinstal tinimbang jalur produksi otomatis.
18. Apa jalur casting bisa otomatis?
Inggih. Sistem punika saged migunakaken PLC, HMI, kontrol resep, traksi servo, alarm pendingin, kontrol dawa lan perekaman data kangge produksi ingkang langkung stabil.