

Solusi Pemanasan Strip Induksi
Solusi Pemanasan Strip Induksi: Pandhuan Teknik Lengkap
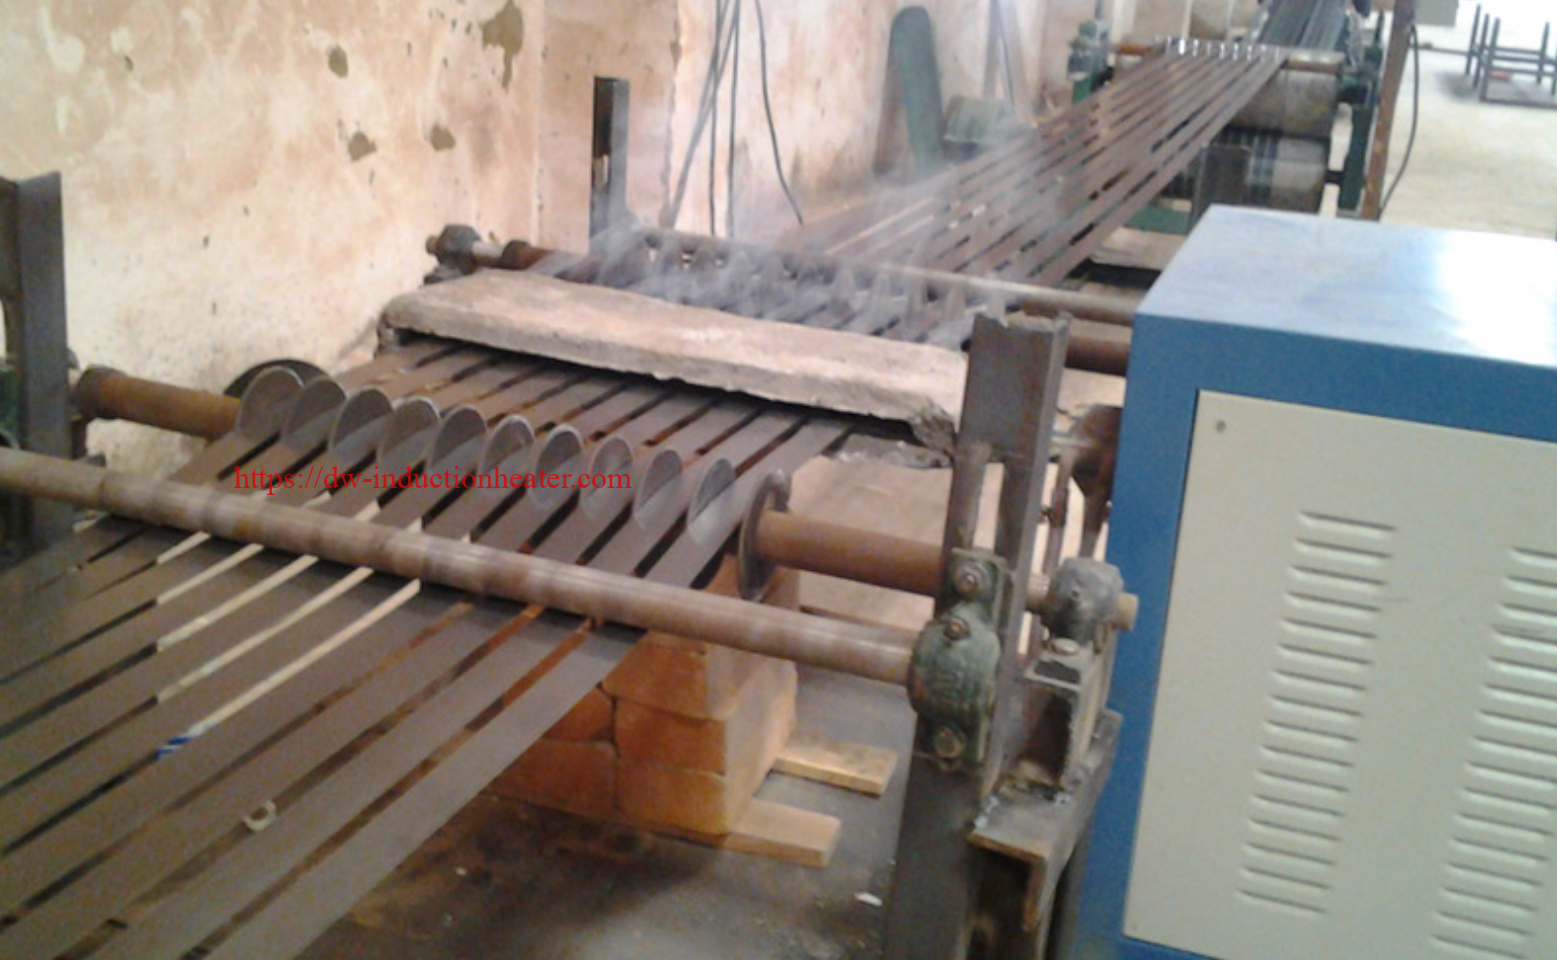
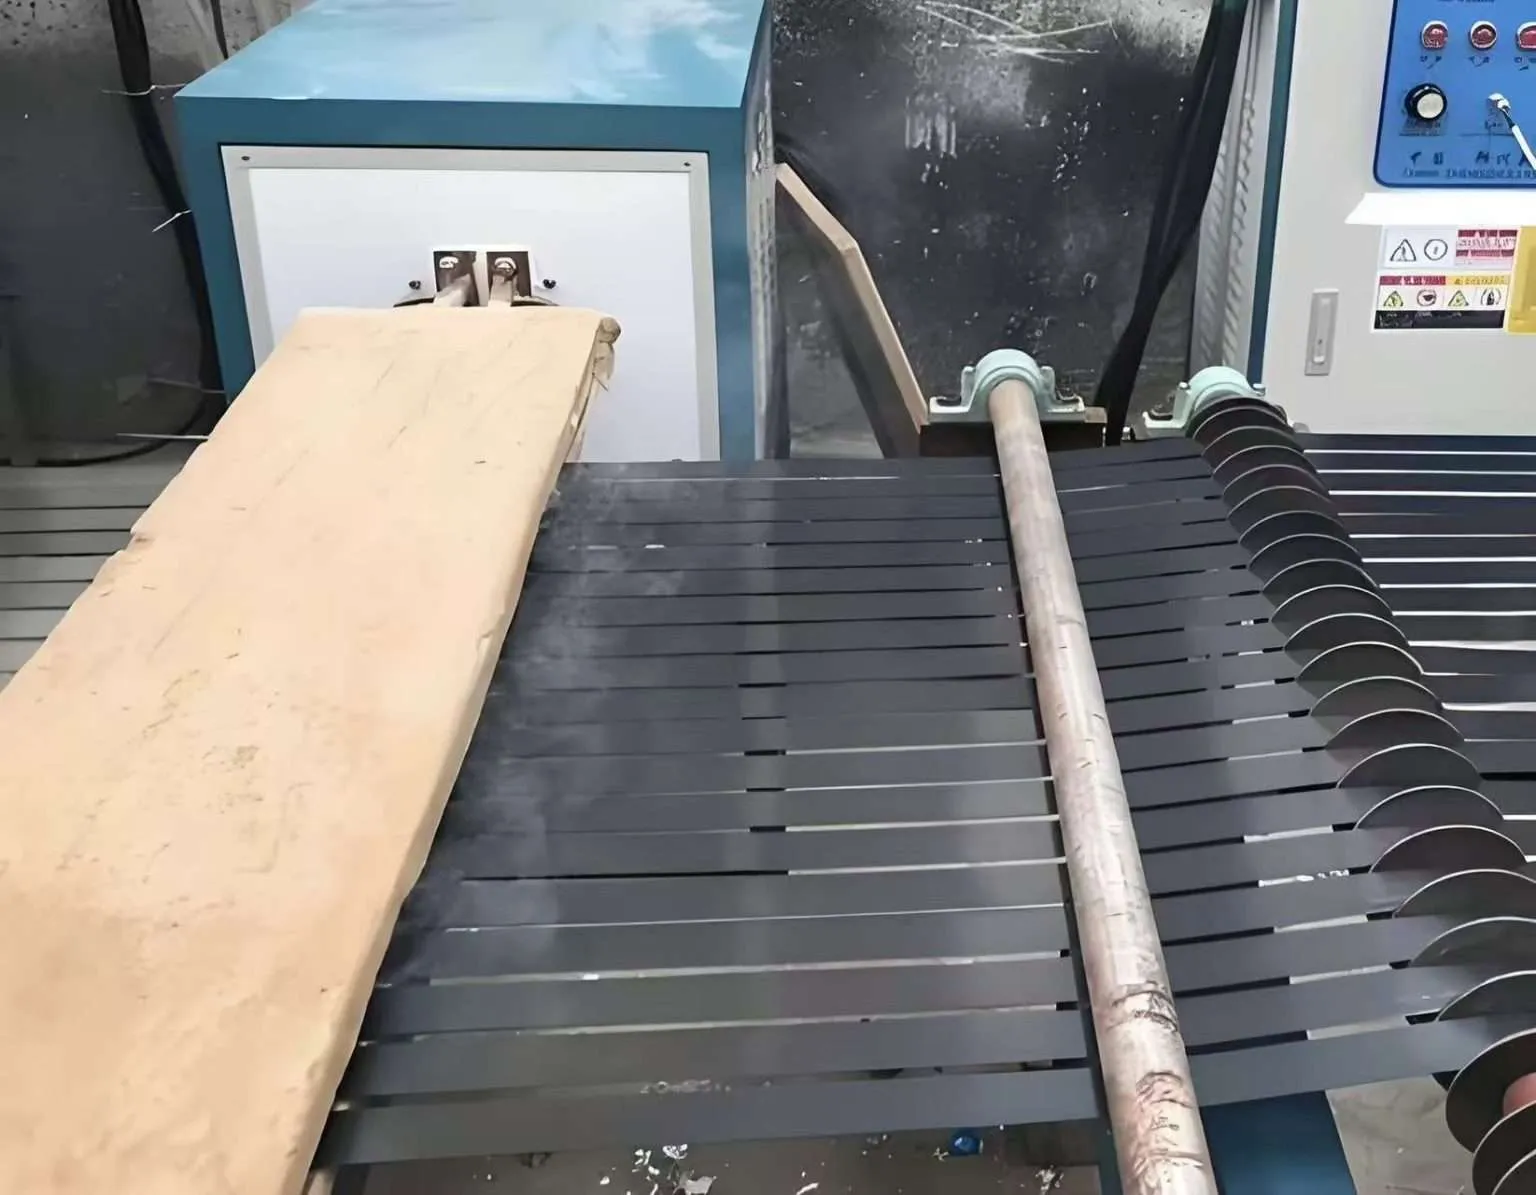
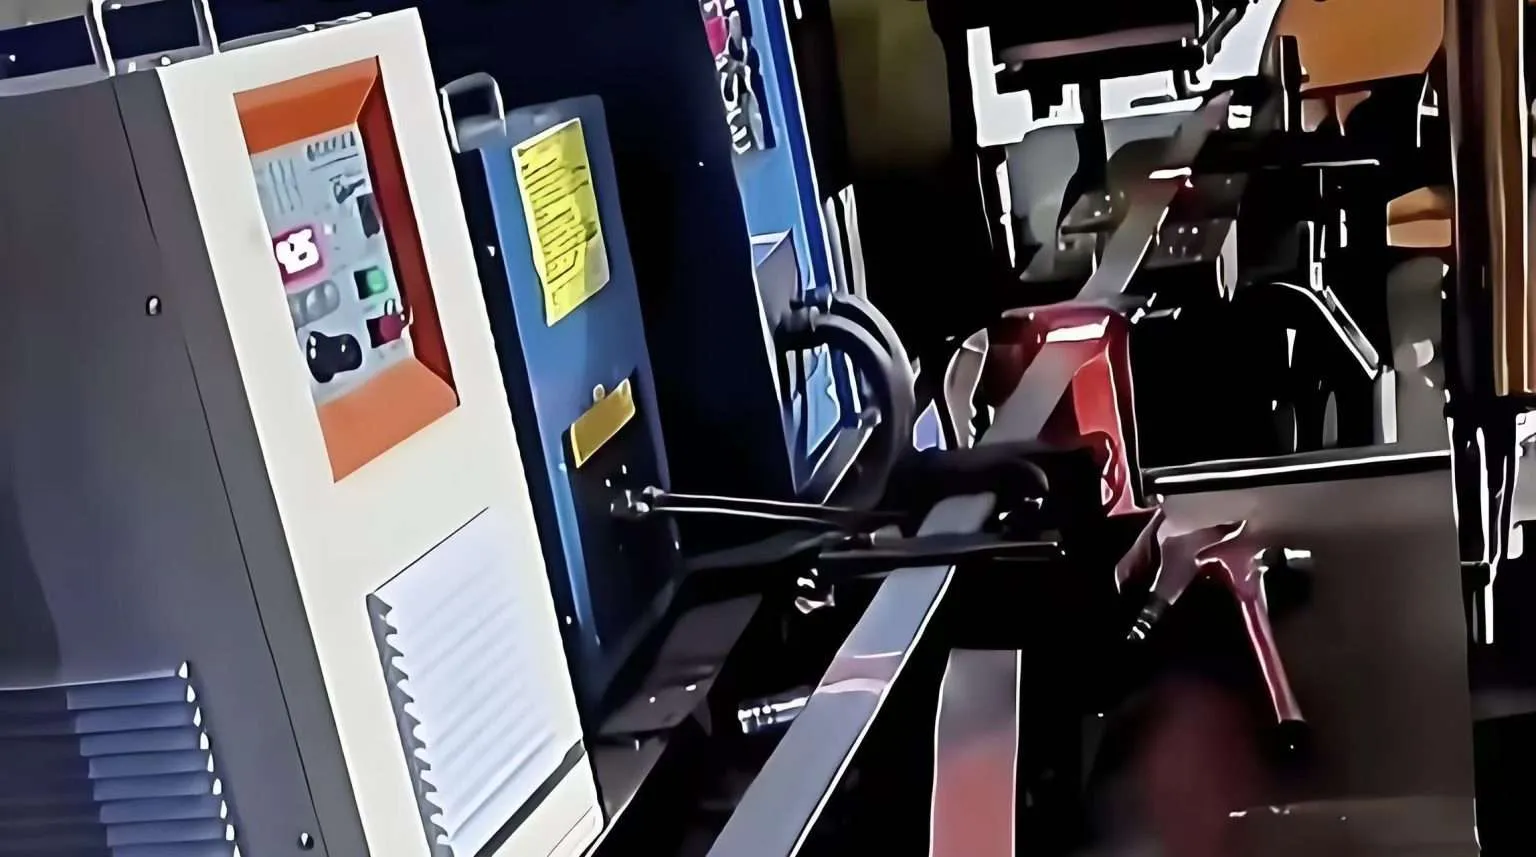
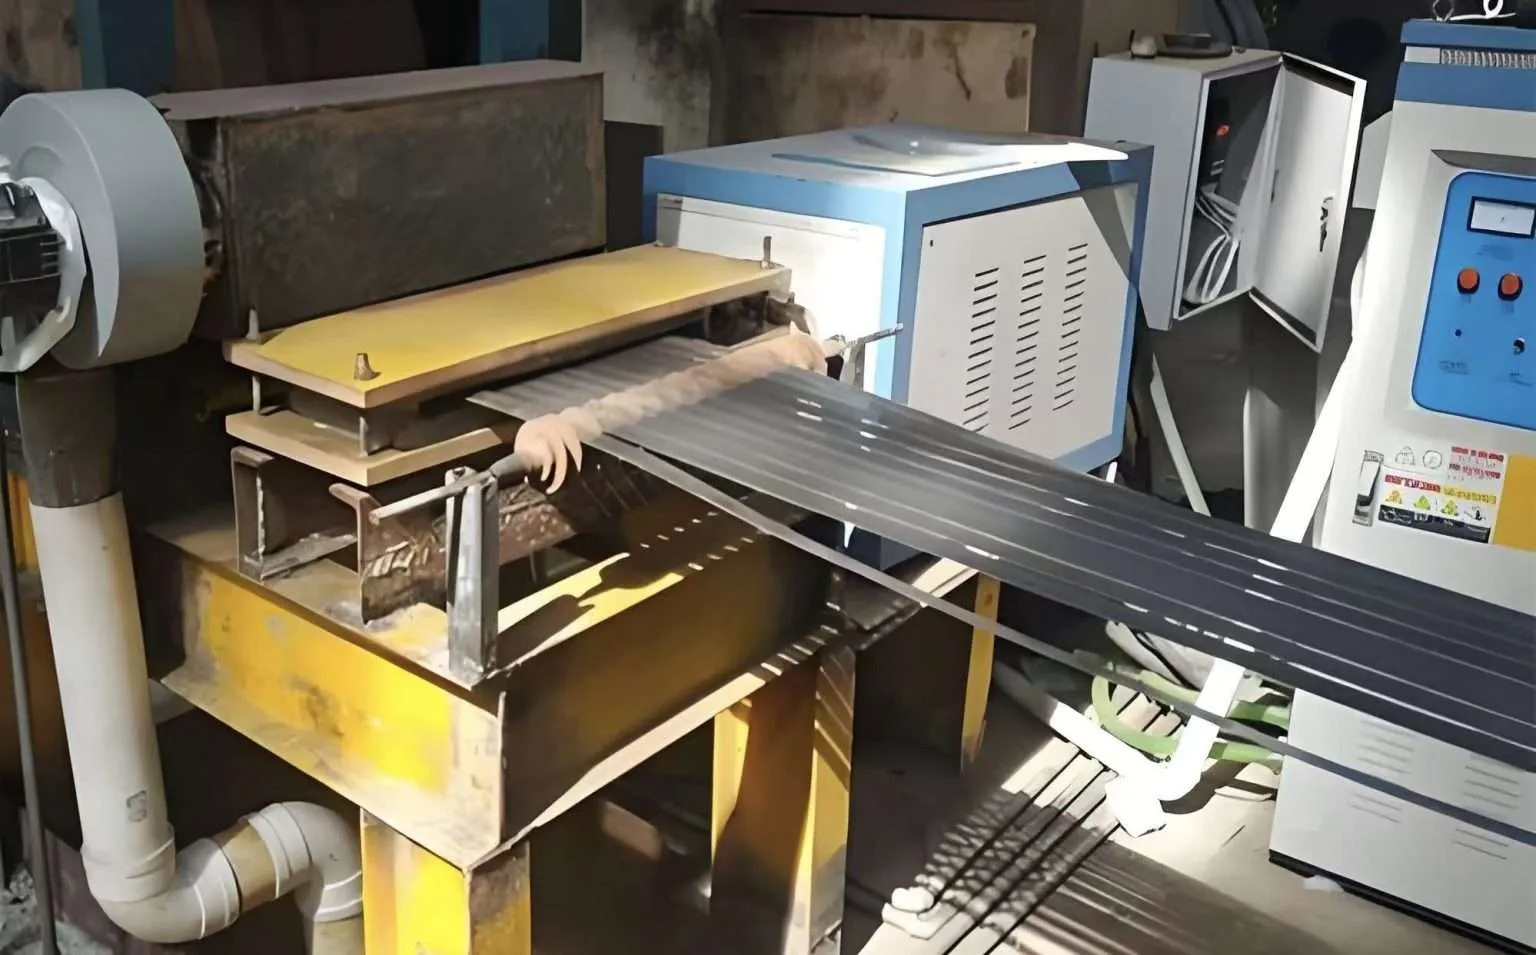
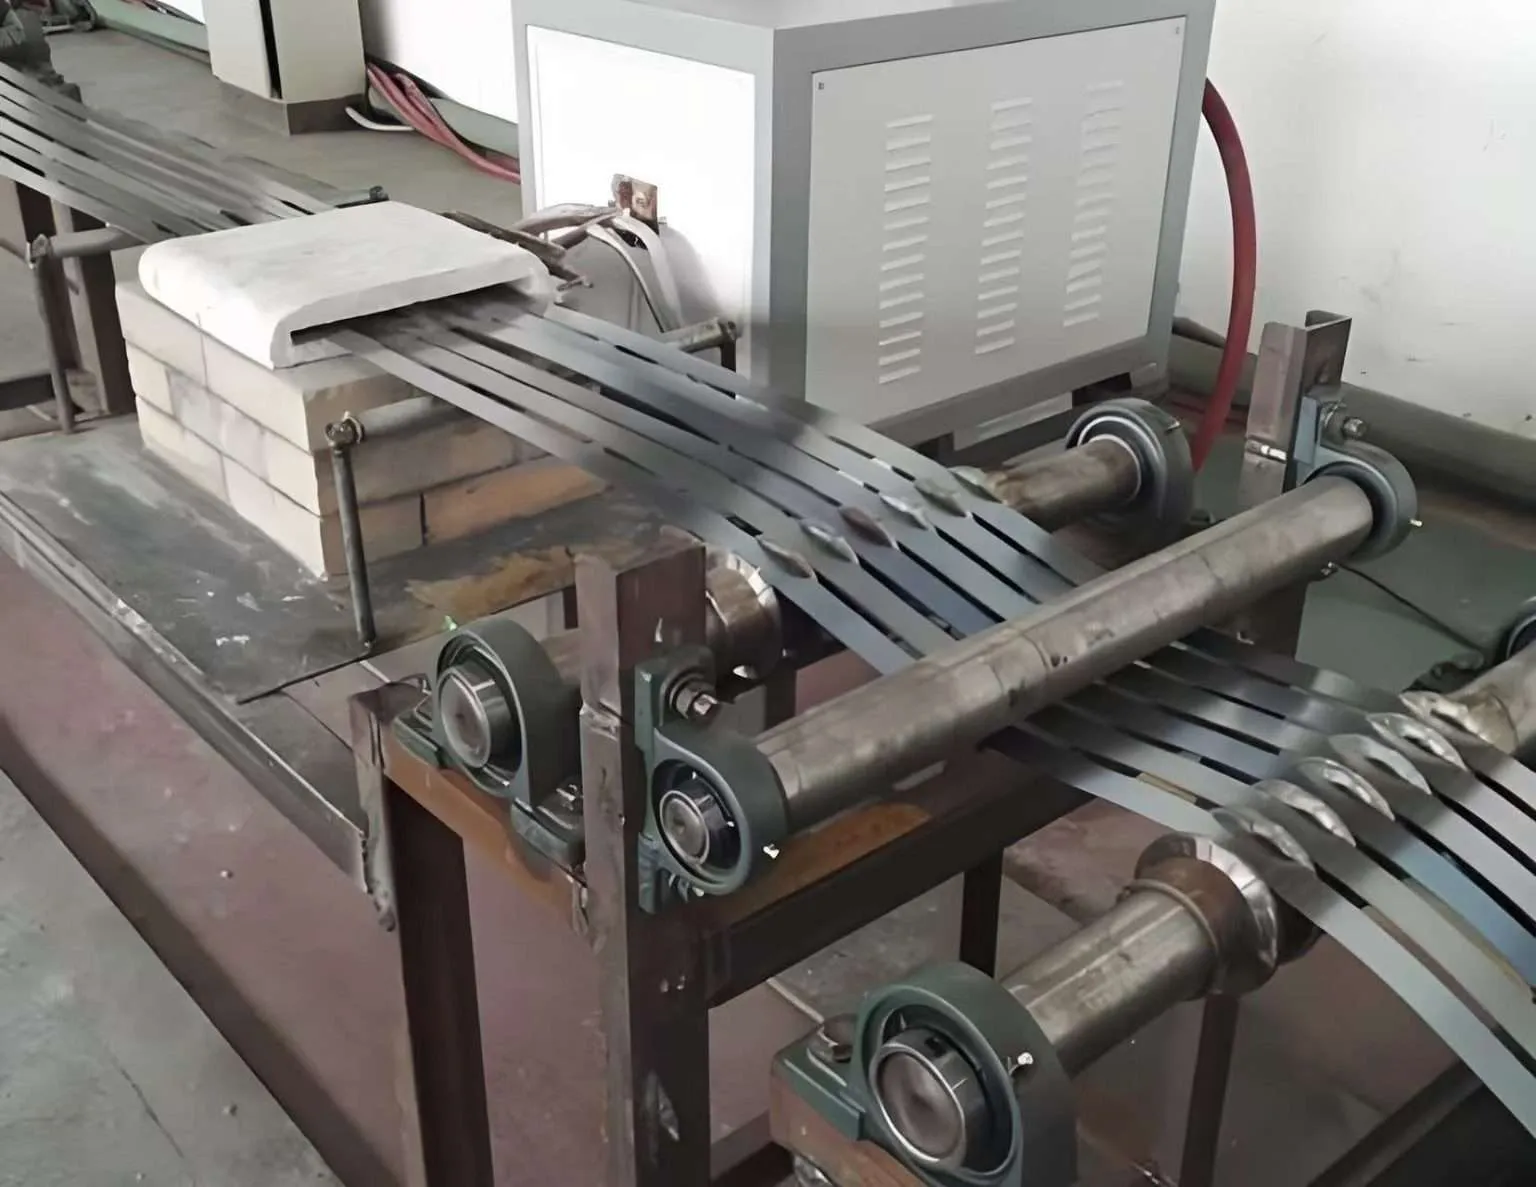
Pemanasan strip induksi minangka proses perawatan panas inline terus-terusan sing nggunakake induksi elektromagnetik kanggo manasi strip logam konduktif listrik kanthi cepet lan tepat — kalebu baja, tembaga, aluminium, baja tahan karat, lan paduan khusus — nalika mlaku kanthi kecepatan produksi liwat koil induksi sing kompak. Teknologi iki ngilangi tungku trowongan dawa konvensional, sing ngidini produsen lan prosesor strip kanggo anneal, temper, atos, panasake, ngobati lapisan, lan ngilangi stres bahan strip kanthi efisiensi listrik 90-95%, oksidasi minimal, lan kontrol proses digital lengkap. Peralatan Induksi HLQ ngrancang lan nggawe sistem pemanasan strip induksi khusus saka 15 kW nganti 2,000 kW kanggo jembar strip saka 5 mm nganti 2,000 mm lan kekandelan saka 0.05 mm nganti 25 mm, nglayani pelanggan ing pabrik baja, pabrik tembaga, jalur stamping otomotif, lan manufaktur elektronik ing saindenging jagad.
Wangsulan cepet
Pemanasan strip induksi ngliwati strip logam kanthi kecepatan produksi terus-terusan liwat siji utawa luwih kumparan induksi sing digerakake dening catu daya IGBT solid-state. Medan elektromagnetik bolak-balik ngindhuksi arus eddy langsung ing njero strip, dadi panas nganti suhu proses sing dibutuhake — saka 150°C kanggo perawatan lapisan nganti luwih saka 1,100°C kanggo annealing larutan baja tahan karat — sajrone wektu lan ruang sing dibutuhake dening tungku gas utawa resistensi konvensional. Iki digunakake ing endi wae strip logam kudu dipanasake kanthi inline sajrone operasi rolling, drawing, slitting, stamping, utawa coating. Sistem pemanasan strip induksi sing bener ditemtokake dening bahan strip, dimensi, kecepatan saluran, suhu target, lan throughput sing dibutuhake — parameter sing nemtokake rating daya, frekuensi, geometri koil, lan pengaturan pendinginan.
Bab lan Paragraf
- Apa sing diarani Pemanasan Strip Induksi?
- Asas Pakaryan
- Aplikasi Kunci
- Bahan lan Industri sing Cocok
- Parameter Teknis Utama
- Jinis Peralatan
- Pandhuan Seleksi Teknik
- Alur Kerja Proses
- Masalah lan Solusi Umum
- Studi Kasus Teknik Nyata
- Standar lan Pertimbangan Keamanan
- Apa sebabé milih piranti induksi HLQ?
- Pitakonan Umum
Apa sing diarani Pemanasan Strip Induksi?
Pemanasan strip induksi minangka kategori perawatan panas elektromagnetik terus-terusan sing dirancang khusus kanggo strip logam datar — bentuk produk sing ditemtokake dening rasio jembar-ke-ketebalan sing gedhe, dawa terus-terusan, lan kecepatan produksi sing dhuwur. Strip kasebut ngliwati kanthi horisontal utawa vertikal liwat fluks transversal utawa koil induksi fluks longitudinal, ing ngendi nyerep energi elektromagnetik lan tekan suhu proses target ing zona sing dipanasake sing biasane dawane 200 mm nganti 2,000 mm, gumantung saka dimensi strip lan kecepatan garis.
Ora kaya pemanasan induksi saka bagean diskrit (roda gir, billet, utawa fitting), pemanasan strip iku proses sing terus-terusan. Catu daya beroperasi tanpa gangguan, lan parameter proses — daya, frekuensi, lan geometri koil — tetep kanggo kombinasi kelas strip lan kecepatan saluran sing diwenehake. Nalika kecepatan saluran utawa kelas bahan owah, sistem kontrol nyetel output daya kanthi otomatis kanggo njaga suhu metu target.
Rong konfigurasi koil dhasar sing digunakake ing pemanasan strip beda-beda ing babagan orientasi medan magnet relatif marang strip:
- Induksi Fluks Longitudinal (LFI): Strip kasebut ngliwati koil tipe solenoid kanthi medan magnet sing sejajar karo arah perjalanan strip. Arus sing diinduksi mili kanthi melingkar ing sekitar penampang strip. LFI minangka konfigurasi sing paling umum kanggo strip sempit (jembar <200 mm) lan kanggo strip kandel ing ngendi pemanasan terus dibutuhake.
- Induksi Fluks Transversal (TFI): Segmen kumparan sing ngelawan diselehake ing ndhuwur lan ngisor permukaan strip, kanthi medan magnet ngliwati kanthi tegak lurus liwat kekandelan strip. Arus sing diinduksi mili kanthi longitudinal ing sadawane permukaan strip, nggawe TFI efisien banget kanggo strip sing amba lan tipis ing ngendi ambane kulit gedhe relatif marang kekandelan strip. TFI minangka teknologi sing disenengi kanggo strip sing amba (200–2,000 mm) lan gauge sing tipis banget.
Konfigurasi kaping telu, Pemanasan Induksi Tepi, mung ngincer pinggiran strip nggunakake kumparan sing dibentuk khusus sing dipasang ing pinggiran strip. Iki digunakake ing pemanasan awal pinggiran mlebu rolling mill, annealing las sambungan, lan aplikasi perawatan diferensial mung pinggiran.
Asas Pakaryan
Dasar fisik saka pemanasan strip induksi yaiku hukum Faraday babagan induksi elektromagnetik. Nalika arus bolak-balik ing frekuensi f mili liwat koil induksi, bakal nggawe medan magnet H sing owah-owahan wektu sing nembus materi strip. Miturut hukum Lenz, medan iki nyebabake arus eddy ing njero strip sing nglawan owah-owahan fluks. Arus eddy iki, sing nemoni resistensi listrik saka materi strip, ngowahi energi elektromagnetik dadi energi termal (pemanasan Joule) langsung ing njero strip. Ora ana media transfer panas eksternal — ora ana geni, ora ana gas panas, ora ana radiasi saka tembok tungku — sing terlibat. Iki sebabe pemanasan induksi cepet, efisien, lan bisa dikontrol banget.
Efek Kulit lan Kedalaman Penetrasi
Arus eddy ora kasebar rata ing sadawane kekandelan strip. Amarga efek kulit, kerapatan arus paling dhuwur ing permukaan strip lan mudhun kanthi eksponensial menyang tengah. Jero ing ngendi kerapatan arus mudhun dadi 1/e (kurang luwih 37%) saka nilai permukaane ditetepake minangka kedalaman referensi utawa kedalaman kulit (δ), sing diwenehake dening:
δ (mm) = 503 × √(ρ / (μ r × f))
Ing ngendi ρ minangka resistivitas listrik ing Ω·m, μ r minangka permeabilitas magnetik relatif (tanpa dimensi), lan f minangka frekuensi ing Hz. Kanggo teknik pemanasan strip praktis, aturane yaiku: kekandelan strip kudu paling ora 2 × ambane kulit kanggo kopling sing efisien. Yen kekandelan strip < ambane kulit, medan elektromagnetik ngliwati strip kanthi panyerepan energi sing ora cukup, sing nyuda efisiensi kanthi cetha.
Kanggo baja feromagnetik ing ngisor suhu Curie (~770°C), μ r yaiku 50–200, mula jerone kulit cilik lan efisiensine dhuwur sanajan ing frekuensi moderat. Ing ndhuwur titik Curie, baja dadi non-magnetik (μ r = 1), jerone kulit mundhak kanthi signifikan, lan kapadhetan daya sing luwih dhuwur dibutuhake kanggo njaga tingkat pemanasan. Logam non-ferrous (tembaga, aluminium) duwe μ r = 1 ing kabeh suhu, mbutuhake frekuensi sing luwih dhuwur kanggo entuk jerone kulit sing cukup relatif marang kekandelan strip.
Tabel Referensi Kedalaman Kulit
| Material | kawontenan | Resistivitas ρ (Ω·m) | μr | δ ing 10 kHz (mm) | δ ing 50 kHz (mm) | δ ing 200 kHz (mm) |
|---|---|---|---|---|---|---|
| Karbon Baja | Adhem, ing ngisor Curie | 1.6 × 10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| Karbon Baja | Panas, ing ndhuwur Curie (800°C+) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Stainless Steel 304 | Kabeh suhu | 7.2 × 10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Tembaga (ETP) | Ing 20 ° C | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Tembaga (ETP) | Ing 500 ° C | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| Aluminium 1100 | Ing 20 ° C | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Titanium Gr.2 | Ing 20 ° C | 5.6 × 10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Keseimbangan Daya lan Energi
Daya minimal teoretis sing dibutuhake kanggo manasi strip kanthi tingkat produksi tartamtu ditemtokake dening persamaan energi termal:
P termal = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Ing ngendi: w = jembaré strip (m), t = kekandelan strip (m), v = kecepatan saluran (m/s), ρ m = kapadhetan bahan (kg/m³), C p = kapasitas panas spesifik (J/kg·°C), ΔT = kenaikan suhu (°C). Bagi karo efisiensi listrik-menyang-termal η (biasane 0.82–0.90 kanggo sistem pemanas strip induksi sing dipasang kanthi apik) kanggo entuk daya listrik sing dipasang. Tansah tambahake margin desain 20–30% kanggo variasi kecepatan saluran, toleransi gauge, lan kerugian kopling koil.
Aplikasi Kunci
Pemanasan strip induksi ngatasi macem-macem kabutuhan perawatan panas lan pemanasan proses ing industri pembentukan lan pangolahan logam. Bagean ing ngisor iki nggambarake aplikasi sing paling penting sacara komersial, bebarengan karo tujuan proses tartamtu lan kisaran suhu khas sing digunakake.
1. Anil Strip Terus-terusan
Anil rekristalisasi lengkap utawa sebagian sawise rolling adhem mulihake daktilitas lan nyuda kekuatan luluh menyang tingkat sing ditemtokake. Anil induksi ngompres bagean tungku saka jalur anil terus-terusan saka 30-80 meter trowongan sing dipanasake gas utawa resistif nganti 1-4 meter zona pemanasan induksi. Iki minangka aplikasi volume paling dhuwur kanggo pemanasan strip induksi ing industri baja lan tembaga. Suhu target: 500–720°C kanggo strip baja karbon; 450–650°C kanggo strip tembaga; 300–430°C kanggo strip aluminium.
2. Tempering Strip Sawise Pengerasan
Strip baja karbon dhuwur lan pegas sing wis di-quench-hardened dadi martensite kudu ditemper kanggo ngurangi kerapuhan lan nyetel sifat mekanik pungkasan. Tempering induksi manasi strip nganti 150-500°C langsung sawise quenching ing jalur produksi sing padha. Kontrol suhu sing tepat ing ±5-10°C penting banget kanggo tempering amarga keseimbangan atose-ketangguhan sensitif marang suhu ing kisaran iki.
3. Pemanasan Zona Masuk kanggo Rolling Mills
Strip adhem sing mlebu ing pabrik giling ngalami retakan pinggir lan cacat bentuk yen kekuatan luluh lan daktilitas bahan ora digawa menyang jendela sing dibutuhake sadurunge deformasi. Pemanasan induksi ing suhu 100–400°C sadurunge gigitan gulung ngilangi masalah iki, nyuda gaya gulung nganti 15–30%, lan ngidini target gauge luwih tipis ing siji lintasan.
4. Pelapisan, Pangolahan lan Ikatan
Lapisan organik, perekat, lan lapisan fungsional sing ditrapake ing permukaan strip mbutuhake perawatan termal sing dikontrol. Pemanasan strip induksi nganggo foil susceptor utawa pemanasan langsung substrat logam bakal ngunggahake permukaan strip menyang suhu perawatan (120–280°C) luwih cepet lan luwih seragam tinimbang oven konveksi udara, ngasilake adhesi sing luwih apik lan dawa garis sing luwih sithik.
5. Pemanasan Strip Garis Galvanisasi
Ing jalur galvanis celup panas terus-terusan, strip baja kudu dipanasake nganti 450–500°C sadurunge mlebu ing bak seng kanggo njamin ikatan seng-besi sing kuwat sacara metalurgi. Pemanasan induksi nyedhiyakake suhu sing cepet lan seragam ing jembar strip lan ngganti utawa nambah tungku tabung radiasi sing diobong gas ing bagean mlebu, nyepetake dawa jalur lan ningkatake keseragaman suhu ing jembar strip.
6. Pemanasan Diferensial lan Pemanasan Tepi
Sawetara operasi mbentuk mbutuhake pinggiran strip supaya ana ing suhu sing beda saka tengah - luwih panas (kanggo nggulung pinggiran utawa gambar diferensial) utawa diolah kanthi kapisah (kanggo annealing las jahitan sawise mbentuk tabung). Pemanas induksi pinggiran sing nggunakake kumparan profil sing diposisikan ing pinggiran strip entuk pemanasan selektif ing ± 15 mm saka pinggiran tanpa mengaruhi suhu tengah strip kanthi signifikan.
7. Anil Baja Tahan Karat lan Strip Paduan Khusus
Strip baja tahan karat austenitik mbutuhake annealing larutan ing suhu 1,050–1,100°C sawise rolling adhem kanggo nglarutake endapan karbida lan mulihake ketahanan korosi. Ing suhu kasebut, tungku konvensional mbutuhake zona rendhem sing dawa lan manajemen atmosfer sing dikontrol. Annealing larutan induksi nganggo atmosfer nitrogen lan pendinginan banyu kanthi cepet ngasilake asil metalurgi sing padha ing fraksi dawa garis, kanthi peningkatan kualitas permukaan sing bisa diukur.
Tabel Ringkesan Aplikasi
| aplikasi | Bahan Khas | Suhu Target | Tujuan Proses Utama | Rentang Kacepetan Jalur |
|---|---|---|---|---|
| Anil rekristalisasi lengkap | Baja karbon sing digulung adhem, tembaga, aluminium | 450-720 ° C | Mulihake daktilitas, nyuda kekuatan luluh | 5–120 m/min |
| Tempering strip | Baja karbon tinggi, baja pegas | 150-500 ° C | Ngurangi kerapuhan martensit | 10–200 m/min |
| Pemanasan awal pabrik giling | Baja karbon, baja tahan karat, titanium | 100-450 ° C | Ngurangi gaya gulung, nyegah retak pinggir | 20–300 m/min |
| Pelapisan lan perawatan perekat | Baja, aluminium (lapisan strip) | 120-280 ° C | Ngresiki lapisan organik kanthi seragam | 10–150 m/min |
| Pemanasan awal galvanisasi | Baja karbon sithik | 430-500 ° C | Nyiapake permukaan kanggo adhesi seng | 30–150 m/min |
| Pemanasan mung pinggir | Baja, tahan karat, strip tembaga | 200–800°C (zona pinggir) | Pembentukan diferensial, anneal las sambungan | 5–100 m/min |
| Anil larutan stainless | 304, 316, 321, 430 baja tahan karat | 950-1,100 ° C | Larutake karbida, mulihake ketahanan korosi | 5–60 m/min |
| Pangelasan paduan titanium lan nikel | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° C | Ngurangi stres, rekristalisasi | 2–30 m/min |
Bahan lan Industri sing Cocok
Sembarang strip logam pipih sing konduktif sacara listrik bisa dipanasake kanthi induksi. Pertimbangan teknik — frekuensi, kapadhetan daya, lan konfigurasi koil — beda-beda miturut bahan, nanging proses dhasar bisa ditrapake ing kabeh jinis logam sing diproses ing bentuk strip lan koil.
| Kelompok Bahan | Dimensi Strip Khas | Dianjurake Frekuensi | Industri Utama | Pertimbangan Khusus |
|---|---|---|---|---|
| Baja Karbon Rendah / Sedang | Kandel 0.2–6 mm, amba 10–1,500 mm | 1-30 kHz | Stamping otomotif, konstruksi, kemasan, piranti | Feromagnetik ing ngisor titik Curie — efisiensi dhuwur. Mbutuhake N₂ ing ndhuwur 650°C kanggo polesan sing padhang. |
| Baja Karbon Tinggi lan Pegas | Kandel 0.1–4 mm, amba 5–500 mm | 10-80 kHz | Pegas, bilah, gergaji, pengikat | Panasake langsung sawise didinginkan supaya ora retak. Kontrol suhu sing tepat penting banget. |
| Baja Tahan Karat (austenitik) | Kandel 0.05–4 mm, amba 5–1,200 mm | 10-200 kHz | Piranti pangan, piranti medis, pangolahan kimia, arsitektur | Non-magnetik — dibutuhake frekuensi sing luwih dhuwur. Atmosfer mbentuk gas utawa N₂ penting ing suhu annealing. |
| Tembaga lan Tembaga Alloys | Kandel 0.05–6 mm, amba 5–600 mm | 50-300 kHz | Elektronik, konektor, penukar panas, koin kosong | Konduktivitas termal sing dhuwur mbutuhake pemanasan sing cepet. Standar pendinginan banyu kanggo anneal sing padhang. |
| Paduan Aluminium | Kandel 0.3–8 mm, amba 100–2,000 mm | 10–100 kHz (TFI luwih disenengi kanggo sing amba) | Panel bodi otomotif, kemasan, aerospace | Strip sing amba mbutuhake konfigurasi TFI. Watesan suhu kritis — jendela sempit antarane anneal lan leleh. |
| Paduan Titanium | Kandel 0.1–3 mm, amba 5–400 mm | 10-100 kHz | Dirgantara, implan medis, pangolahan kimia | Reaktif ing suhu — dibutuhake atmosfer argon. Nilai dhuwur — kontrol proses presisi penting. |
| Nikel lan Nikel Alloys | Kandel 0.05–3 mm, amba 5–300 mm | 10-150 kHz | Dirgantara, pembangkit listrik, industri kimia | Resistivitas dhuwur — efisiensi kopling induksi apik. Kontrol atmosfer penting ing ndhuwur 800°C. |
| Baja Listrik (Si-Fe) | Kandel 0.1–0.65 mm, amba 100–1,200 mm | 1-10 kHz | Motor listrik, transformator | Mundhut histeresis sing signifikan — nyebabake kontribusi pemanasan tambahan. Aplikasi annealing lapisan insulasi. |
Parameter Teknis Utama
Tabel ing ngisor iki nyedhiyakake rentang referensi teknik kanggo parameter kunci sing nemtokake sistem pemanas strip induksi. Nilai-nilai iki nutupi mayoritas aplikasi industri; kombinasi ekstrem (strip tipis sing amba banget, kecepatan dhuwur banget, utawa paduan eksotis) bisa uga mbutuhake nilai ing njaba rentang kasebut lan kudu ditinjau karo teknik HLQ.
| parameter | Range Khas | Cathetan Teknik |
|---|---|---|
| Jembar Strip | 5 mm - 2,000 mm | Strip sempit (<200 mm): Koil solenoid LFI. Strip amba (>200 mm): Koil fluks transversal TFI kanggo pemanasan jembar silang sing seragam. Mung pinggir: koil profil. |
| Ketebalan Strip | 0.05 mm - 25 mm | Kekandelan strip kudu ≥ 1× ambane kulit kanggo efisiensi kopling sing cukup. Foil sing tipis banget (<0.1 mm) bisa uga mbutuhake UHF (500 kHz+) utawa pemanasan sing dibantu susceptor. |
| Kacepetan Line | 0.5 m/menit – 1,200 m/menit | Kacepetan saluran × penampang strip × kapadhetan = laju aliran massa, sing langsung nemtokake daya minimal sing dibutuhake. Kontrol kecepatan-ke-daya loop tertutup wajib kanggo saluran kecepatan variabel. |
| Suhu Target | 100 ° C - 1,150 ° C | Suhu ing metune koil diukur nganggo pirometer IR non-kontak. Kanggo suhu ing ndhuwur 800°C, disaranake nggawe profil jembar silang kamera termal. |
| Seragam Suhu | ±3°C – ±20°C jembaré | Kumparan TFI entuk keseragaman jembar silang sing luwih apik (<± 5°C) tinimbang solenoid LFI kanggo strip sing amba. Profil daya aktif ing antarane segmen kumparan nambah keseragaman kanggo paduan kompleks. |
| Daya sing Dipasang | 15 kW - 2,000 kW | Hitung daya termal saka aliran massa × Cp × ΔT, banjur bagi karo efisiensi (0.82–0.90). Tambahake margin desain 25%. Bulatake menyang rating standar. |
| Operating Frequency | 1 kHz – 500 kHz | 1–10 kHz: strip baja amba, gauge abot. 10–80 kHz: annealing strip umum (baja, tembaga gauge medium). 80–300 kHz: tembaga lan aluminium gauge alus, strip tipis stainless. 300 kHz+: foil tipis banget. |
| Length Zone Pemanasan | 100 mm - 3,000 mm | Dawane zona pemanasan = dawane koil. Ditemtokake dening syarat wektu tinggal: wektu tinggal (s) = dawane koil (m) ÷ kacepetan saluran (m/s). Wektu tinggal minimal kanggo pemanasan seragam: 0.1–5 detik. |
| Jarak Koil-to-Strip | 5 mm - 50 mm | Jarak sing luwih cilik nambah efisiensi kopling nanging nambah risiko kontak strip-coil ing flutter strip utawa transien tegangan. Gunakake rol panduan keramik utawa PTFE kanggo njaga stabilitas celah. |
| atmosfer | Udara terbuka / N₂ / N₂+H₂ / Ar | Udara terbuka: tembaga ing ngisor 600°C (kanthi banyu sing wis didinginkan), baja ing ngisor 650°C kanggo polesan matte. N₂: baja karbon sing dipanasake padhang ing ndhuwur 650°C. N₂+H₂ (5% H₂): baja tahan karat, baja padhang. Ar: titanium, paduan reaktif ing ndhuwur 600°C. |
| Laju Pendinginan (sawise dipanasake) | 5°C/dtk – 2,000°C/dtk | Tembaga: luwih becik didinginkan nganggo banyu kanthi cepet (butiran alus). Baja karbon: laju pendinginan sing dikontrol nemtokake mikrostruktur (ferit-pearlit vs martensit). Baja tahan karat: didinginkan nganggo banyu kanthi cepet sawise larutan anneal kanggo nyuda sensitisasi. |
| Akurasi Kontrol Suhu | ±2°C – ±15°C | Wektu respon catu daya IGBT: <10 ms. Pirometer IR + loop tertutup PID nggayuh ±5°C ing produksi kondisi ajeg. Kontrol sing luwih ketat (<±3°C) mbutuhake kontrol rong zona nganggo pirometer hulu lan metu. |
| Efisiensi Listrik | 82% - 95% | Efisiensi paling dhuwur kanggo baja karbon ing ngisor titik Curie nganggo koil LFI (μ dhuwur)r). Paling endhek kanggo strip amba non-ferrous kanthi celah kopling sing signifikan. TFI kanthi konsentrator fluks aktif nyedhaki 88% kanggo strip amba aluminium. |
Jinis Peralatan
Peralatan Induksi HLQ ngasilake papat konfigurasi sistem pemanas strip induksi utama, saben konfigurasi dioptimalake kanggo kisaran dimensi strip, kecepatan jalur, lan syarat proses tartamtu. Kabeh sistem dibangun ing sekitar catu daya solid-state IGBT kanthi kontrol loop tertutup digital lan bisa diintegrasikan menyang jalur produksi anyar utawa sing wis ana.
Tipe 1: Pemanas Strip Induksi Fluks Longitudinal (LFI)
Pemanas strip LFI nggunakake koil jinis solenoid sing diliwati strip kanthi horisontal utawa vertikal. Medan magnet mlaku sejajar karo arah perjalanan strip, lan arus eddy mili kanthi ngubengi penampang strip. Sistem LFI minangka desain mekanik sing paling gampang, nawakake efisiensi kopling sing apik kanggo penampang bunder lan meh kothak, lan cocog kanggo strip sempit (jembar nganti 200 mm) kanthi kekandelan apa wae. Sistem iki uga digunakake kanggo pemanasan bar pinggir lan bar datar ing kisaran catu daya sing padha. Sistem LFI saka strip tutup HLQ jembaré saka 5 nganti 200 mm kanthi kecepatan saluran saka 0.5 nganti 600 m/menit lan rating daya saka 15 kW nganti 500 kW.
Tipe 2: Pemanas Strip Induksi Fluks Transversal (TFI)
Pemanas strip TFI masang segmen koil sing ngelawan ing ndhuwur lan ngisor permukaan strip, kanthi konsentrator fluks sing mbentuk medan ngarahake medan magnet kanthi tegak lurus liwat kekandelan strip. Arus eddy sing diinduksi mili ing bidang permukaan strip, ndadekake TFI cocog kanggo strip sing amba lan tipis ing ngendi koil LFI ora praktis gedhe. TFI entuk keseragaman suhu lintas-jembar sing apik banget (± 5°C) nalika segmen koil didaya lan dikontrol kanthi mandiri. Sistem HLQ TFI nutupi jembar strip saka 200 mm nganti 2,000 mm lan kasedhiya saka 100 kW nganti 2,000 kW kanggo aplikasi aluminium, stainless steel sing amba, lan baja karbon sing amba.
Tipe 3: Pemanas Induksi Strip Tepi
Pemanas induksi pinggiran dipasang ing saben sisih jalur strip lan mung panasake margin 10-50 mm ing saben pinggiran strip nggunakake kumparan bentuk C utawa tapal kuda sing nyangga pinggiran strip. Zona aktif saben pinggiran biasane dawane 100-400 mm. Rong unit sing didayani kanthi independen (siji saben pinggiran) ngidini kontrol suhu pinggiran diferensial. Pemanas pinggiran digunakake sadurunge mlebu rolling mill, ing annealing jahitan pembentukan tabung, lan kanggo perawatan pinggiran strip diferensial ing operasi pembentukan khusus. Daya saben unit pinggiran: 5-100 kW.
Tipe 4: Sistem Pemanasan Strip Modular Multi-Zona
Kanggo aplikasi sing mbutuhake zona pemanasan sing dikontrol dawa, pirang-pirang tahapan ramp, utawa profil suhu sing kompleks (kayata, urutan heat-soak-quench), HLQ nyedhiyakake sistem pemanasan strip multi-zona modular sing dumadi saka 2-12 modul pemanasan induksi individu kanthi seri, saben dikontrol kanthi mandiri. Konfigurasi iki ngidini strip dipanasake ing profil ramp sing dikontrol tinimbang siji langkah, nyuda stres termal ing paduan sensitif lan ngidini resep proses kanthi tingkat ramp sing beda diprogram kanggo macem-macem tingkatan bahan. Sistem multi-zona digunakake ing annealing baja tahan karat kelas dhuwur, pangolahan strip titanium, lan garis pengerasan lan tempering terus-terusan baja pegas.
Tabel Perbandingan Peralatan
| Jinis Sistem | Rentang Jembar Strip | Paling apik | Seragam Suhu | Range Daya | Kompleksitas Relatif |
|---|---|---|---|---|---|
| Solenoid LFI | 5-200 mm | Jalur sempit, batang, batang, kawat | ± 5–10°C | 15–500 kW | kurang |
| Fluks Transversal TFI | 200-2,000 mm | Strip amba lan tipis (baja, Al, SS) | ± 3–8°C | 100–2,000 kW | High |
| Pemanas Tepi | Sembarang (zona pinggir wae) | Perawatan pinggiran selektif, anil las jahitan | ±5–15°C (zona pinggir) | 5–100 kW saben pinggiran | Sedheng–Sedheng |
| Modular Multi-Zona | 5-1,200 mm | Profil ramp sing dikontrol, paduan kompleks | ±3–8°C (kontrol zonasi) | Total 50–1,500 kW | High |
Pandhuan Seleksi Teknik
Gunakna tabel keputusan ing ngisor iki kanggo ngenali konfigurasi sistem sing bener kanggo aplikasi sampeyan. Miwiti kanthi ngenali bahan lan jembar strip sampeyan, banjur referensi silang karo kecepatan garis lan syarat suhu sampeyan. Kanggo kasus utawa kombinasi wates sing ora dibahas ing kene, jaluk review teknik aplikasi gratis saka HLQ.
| Syarat Aplikasi | Sistem sing Disaranake | frekuensi | Alesan |
|---|---|---|---|
| Strip tembaga sempit ambane ≤100 mm, kandele 0.3–3 mm, dipanasake ing suhu 550°C, 20 m/menit | Solenoid LFI, 50–100 kW, 50–150 kHz | 100 kHz | Strip sempit — Solenoid LFI nyedhiyakake kopling keliling lengkap. Frekuensi dhuwur kanggo pencocokan ambane kulit tembaga. |
| Strip baja karbon amba ambane 1,200 mm, kandele 0.5 mm, panasake galvanis ing suhu 480°C, 80 m/menit | Fluks Transversal TFI, 400–600 kW, 3–10 kHz | 5 kHz | Strip sing amba mbutuhake TFI kanggo keseragaman jembar silang. Feromagnetik baja karbon — frekuensi rendah sing cukup kanggo strip tipis ing ngisor Curie. |
| Strip baja tahan karat 304 ambane 300 mm, kandele 0.8 mm, larutan anneal ing suhu 1,050°C, 15 m/menit, atmosfer N₂+H₂ | TFI utawa LFI nganggo pager atmosfer N₂+H₂, 150–250 kW, 30–100 kHz | 50 kHz | Non-magnetik — frekuensi sing luwih dhuwur dibutuhake. Wajib ana ing lingkungan sekitar. TFI luwih disenengi kanggo keseragaman jembar. |
| Strip aluminium paduan 6061 ambane 600 mm, kandele 1.5 mm, dipanasake ing suhu 380°C, 30 m/menit | Fluks Transversal TFI, 200–350 kW, 10–30 kHz | 15 kHz | Aluminium amba — TFI penting. Frekuensi sing luwih endhek kanggo aluminium sing luwih kandel (cocogake jerone kulit). Kontrol suhu sing ketat dibutuhake — jendela proses sing sempit. |
| Strip baja pegas karbon tinggi ambane 50 mm, kandele 1.0 mm, pengerasan lan tempering terus-terusan | LFI Multi-Zona: Zona 1 (pengerasan, 900°C, 80 kW, 50 kHz) + pendinginan banyu + Zona 2 (tempering, 350°C, 30 kW, 50 kHz) | 50 kHz | Proses inline rong tahap ing jalur sempit — solenoid LFI optimal. Multi-zona ngidini kontrol suhu pengerasan lan tempering independen. |
| Pemanasan pinggiran strip baja sadurunge roll forming mill, strip ambane 400 mm, zona pinggiran mung ±20 mm, 200°C, 60 m/menit | Pemanas Induksi Pinggiran × 2 (siji saben pinggiran), 15 kW saben, 50 kHz | 50 kHz | Mung zona pinggiran sing mbutuhake pemanasan — pemanas pinggiran nyuda pemborosan energi lan nyegah strip tengah dadi panas banget. |
| Strip Titanium Kelas 2 ambane 100 mm, kandele 0.5 mm, ngurangi tegangan ing 700°C, atmosfer argon, 5 m/menit | LFI Multi-Zona, 40–80 kW, 30–80 kHz, wadhah argon, pendinginan udara sing dikontrol | 50 kHz | Bahan reaktif — atmosfer argon wajib. Kontrol ramp multi-zona nyegah kejut termal. Kacepetan saluran alon — zona pemanasan kompak, daya rendah. |
| Strip baja karbon canai adhem ambane 800 mm, kandele 2.0 mm, dipanasake kanthi lengkap ing suhu 700°C, 40 m/menit | TFI, 600–800 kW, 3–8 kHz, atmosfer N₂ | 5 kHz | Baja amba ukuran abot — massa termal sing gedhe mbutuhake TFI daya dhuwur. Frekuensi endhek nembus kekandelan 2 mm kanthi efektif ing ngisor titik Curie. |
Alur Kerja Proses
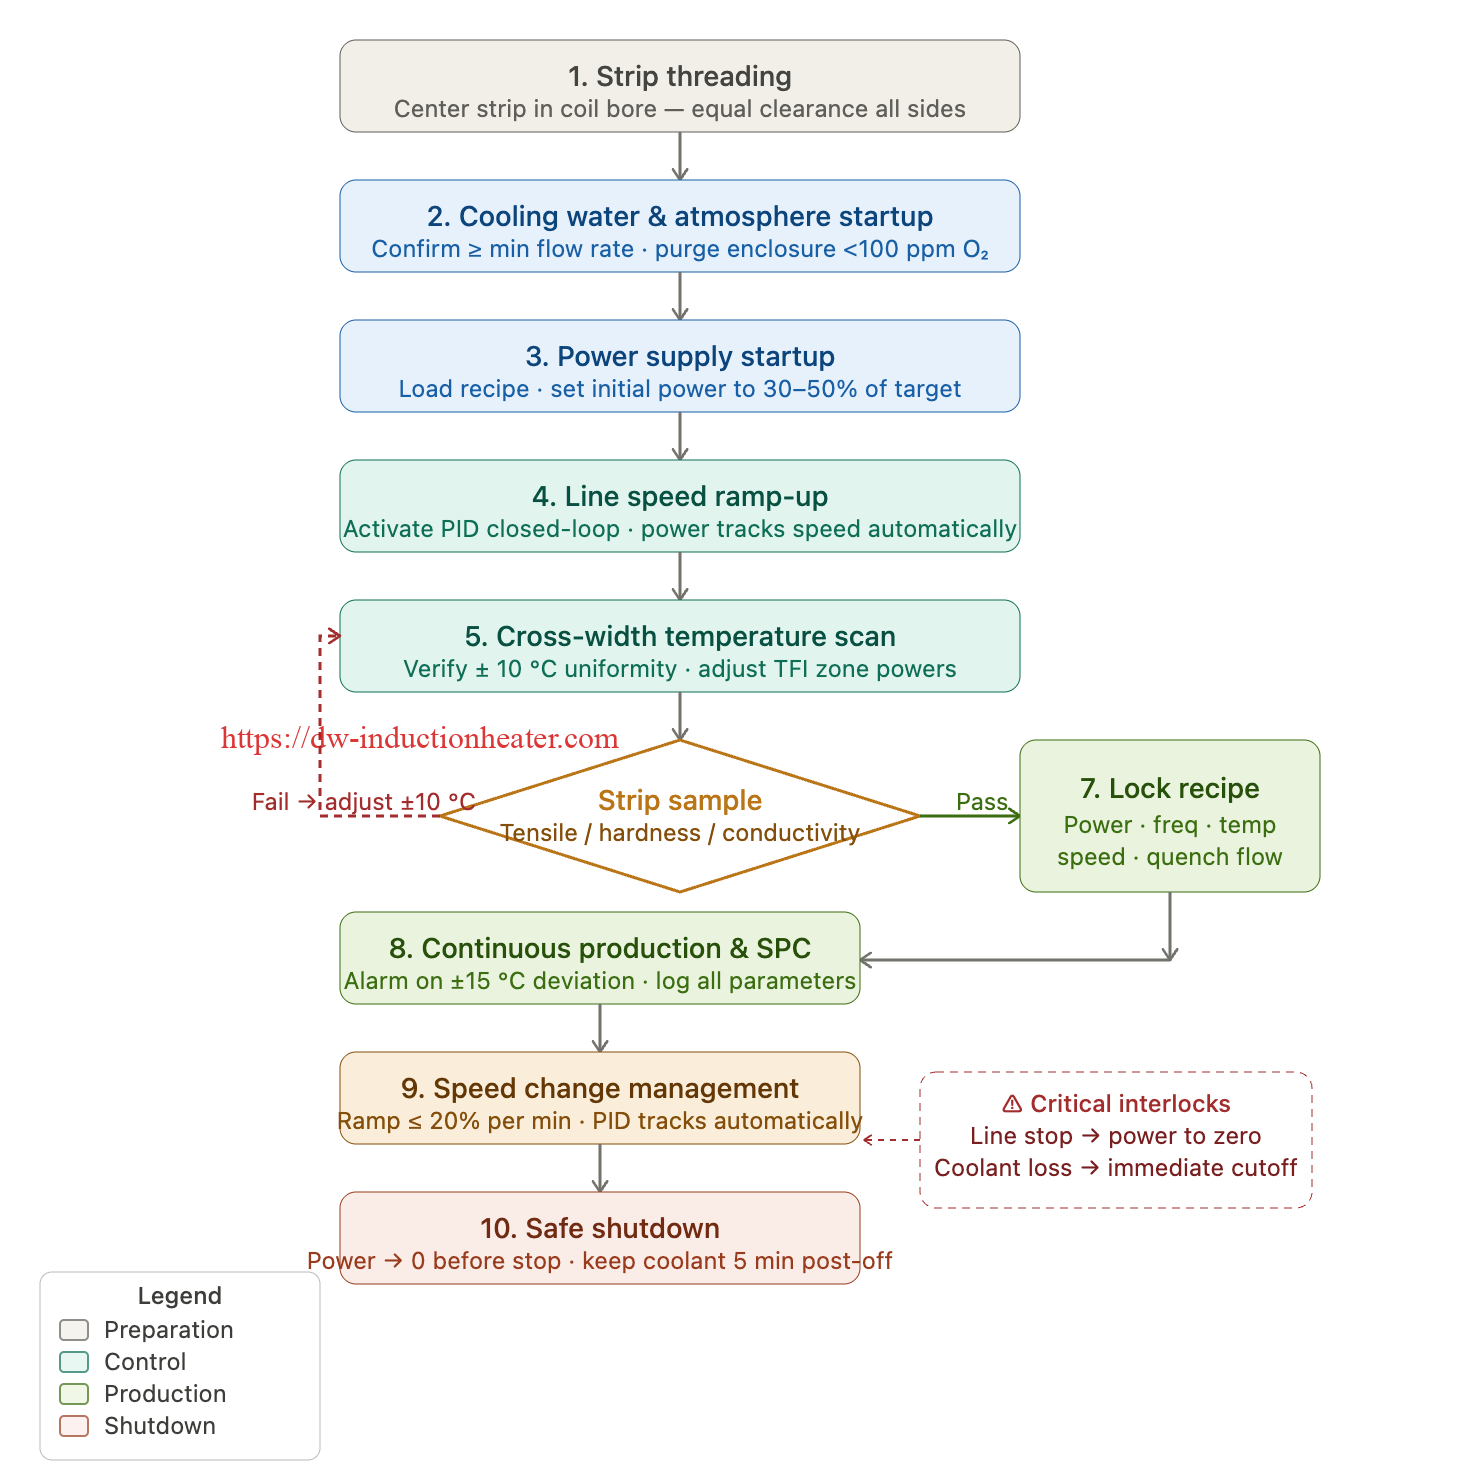
Alur kerja langkah demi langkah ing ngisor iki njlèntrèhaké urutan operasi lengkap kanggo stasiun pemanas strip induksi terus-terusan sing diintegrasi menyang jalur produksi. Urutan iki ditrapake kanggo konfigurasi LFI lan TFI; sistem multi-zona ngetutake langkah sing padha sing diulang saben zona.
- Priksa susunan ulir strip lan susunan koil. Lebokake strip saka gulungan pembayaran utawa proses hulu liwat koil induksi lan menyang bagean pendinginan utawa quench hilir. Priksa manawa strip mlaku ing tengah liwat bolongan koil utawa celah TFI kanthi jarak sing padha ing kabeh sisih. Kanggo koil solenoid LFI, priksa pusat nggunakake alat ukur feeler utawa alat penyelarasan laser. Kanggo koil TFI, priksa manawa segmen koil ndhuwur lan ngisor jarak sing padha saka permukaan strip. Misalignment nyebabake pemanasan jembar silang sing ora seragam lan minangka sumber variasi kualitas sing paling umum.
- Wiwitan sistem banyu pendingin lan atmosfer. Wiwiti aliran banyu pendingin koil lan konfirmasi ≥ laju aliran minimal ing saluran bali koil. Kanggo aplikasi sing dikontrol atmosfer, resiki wadhah nganggo gas sing ditemtokake (nitrogen, argon, utawa gas pembentuk) paling ora 3 volume ruang wadhah sadurunge miwiti catu daya. Konfirmasi tingkat O₂ ing wadhah ing ngisor 100 ppm nggunakake penganalisis oksigen inline sadurunge dipanasake ing ndhuwur 600°C kanggo bahan sing sensitif marang oksidasi.
- Wiwitan catu daya lan pemuatan parameter awal. Uripake catu daya induksi IGBT lan muat resep proses kanggo kelas lan dimensi strip saiki. Resep kasebut ngemot: titik setel frekuensi, titik setel daya awal (30–50% saka target), titik setel suhu, parameter kontrol PID, lan watesan alarm. Aja langsung ngetrapake daya lengkap — wiwitan bertahap nglindhungi koil saka kejut termal lan ngidini strip tekan suhu kanthi lancar.
- Peningkatan kecepatan saluran kanthi aktivasi kontrol suhu loop tertutup. Wiwiti saluran kanthi kecepatan 30–50% saka kecepatan saluran target. Aktifake kontrol suhu loop tertutup nggunakake pirometer IR metu minangka sensor umpan balik. Nalika kecepatan saluran mundhak, output daya kanthi otomatis mundhak kanggo njaga titik setel suhu. Enteni sistem stabil sajrone 60–120 detik ing saben kenaikan kecepatan sadurunge nerusake.
- Verifikasi suhu jembar silang. Sawise saluran mlaku kanthi kecepatan lan suhu target, lakoni pindai suhu lintas-jembar nggunakake pirometer pindai utawa kamera termal. Cathet suhu ing tengah strip, posisi seperempat jembar, lan saben pinggiran. Toleransi keseragaman sing bisa ditampa biasane ±10°C kanggo annealing umum lan ±5°C kanggo aplikasi kritis. Atur daya segmen TFI individu utawa reposisi koil yen keseragaman ngluwihi toleransi.
- Pengambilan sampel strip lan verifikasi kualitas. Sawisé produksi stabil sajrone 3-5 menit, njupuk sampel strip 500-1,000 mm saka gulungan pengambil. Lakoni uji tarik (kekuatan luluh, UTS, elongasi), pangukuran kekerasan, lan pemeriksaan metalografi kaya sing dibutuhake dening spesifikasi bahan. Atur titik setel suhu ing langkah ±10°C yen sifate ana ing njaba spesifikasi.
- Proses ngunci resep lan miwiti produksi. Sawise kabeh pamriksan kualitas dikonfirmasi, kunci parameter proses menyang sistem manajemen resep. Dokumentasikake parameter sing wis diverifikasi minangka dhasar kanggo kombinasi kecepatan bahan iki. Produksi saiki bisa diterusake kanthi pengaturan suhu otomatis lan pemantauan alarm.
- Pemantauan terus-menerus lan pencatatan SPC. Sistem kontrol terus-terusan nyathet suhu metu saka strip, output daya, frekuensi, lan kecepatan saluran kanthi interval sing bisa dikonfigurasi (biasane 1-10 detik). Grafik kontrol proses statistik (SPC) kanggo suhu dipantau kanthi wektu nyata. Alarm dikonfigurasi kanggo penyimpangan suhu >±15°C saka titik setel, output daya ngluwihi 95% saka kapasitas sing dirating, utawa aliran banyu pendingin ing ngisor minimal.
- Manajemen owah-owahan kecepatan. Nalika owah-owahan kecepatan saluran dibutuhake, pengontrol suhu loop tertutup nyetel daya kanthi otomatis. Kanggo owah-owahan kecepatan sing luwih saka ±30% saka kecepatan operasi, program owah-owahan kecepatan minangka ramp sajrone 30-60 detik supaya pengontrol suhu bisa nglacak tanpa overshoot. Langkah kecepatan sing gedhe banget bisa uga ngluwihi kisaran pengontrol sementara — monitor suhu metu kanthi manual sajrone transisi kasebut.
- Prosedur mati sing aman. Kurangi titik setel daya dadi nol sadurunge mungkasi saluran. Aja mandhegake gerakan strip nalika daya induksi ing output lengkap — segmen strip stasioner ing koil bakal panas banget lan bisa teroksidasi, anneal ora rata, utawa ing kasus ekstrem leleh. Sawise dipateni, terusake banyu pendingin mili paling ora 5 menit kanggo mbusak panas sing isih ana. Kanggo sistem sing dikontrol atmosfer, jaga aliran gas nganti suhu wadhah koil mudhun ing ngisor 200°C.

Masalah lan Solusi Umum
| masalah | Penyebab ROOT | solusi | Nyegah |
|---|---|---|---|
| Suhu jembar silang sing ora seragam (pinggiran panas utawa adhem) | Koil TFI ora selaras; degradasi konsentrator fluks ing pinggir koil; strip sing mlaku ora ing tengah ing bolongan koil | Setel maneh segmen koil supaya padha karo celah ing jembaré strip. Ganti konsentrator fluks sing wis aus. Setel rol pandhuan strip kanggo mulihake pelacakan garis tengah. | Verifikasi celah koil sing dijadwalake saben 500 jam. Inspeksi kondisi konsentrator fluks saben wulan. Pasang sensor posisi pinggiran strip kanthi koreksi pandhuan otomatis. |
| Osilasi suhu strip (mburu) ing kontrol loop tertutup | Gain PID kakehan (proporsional utawa integral); wektu respon pirometer alon banget kanggo kecepatan saluran; latensi respon catu daya | Kurangi gain proporsional nganti 30–50%. Tambah gain turunan. Ganti menyang pirometer sing luwih cepet (wektu respon <5 ms). Aktifake kontrol feed-forward saka sinyal kecepatan garis. | Nglakokake penyetelan PID kanthi kecepatan produksi sing nyata. Gunakake pirometer kanthi wektu respon <1 ms kanggo jalur kecepatan tinggi (>100 m/menit). Kalebu kecepatan jalur minangka input feed-forward menyang pengontrol daya. |
| Oksidasi permukaan ing strip tembaga ing suhu annealing | Laju aliran banyu pemadaman ora cukup; celah metu saka koil kanggo pemadaman kedawanen; oksigen sisa ing selubung atmosfer N₂ | Tambah laju aliran quench. Kurangi jarak metu-kanggo-quench koil dadi <50 mm. Verifikasi tingkat O₂ atmosfer <50 ppm. Turunake titik setel suhu nganti 20°C. | Pasang penganalisis O₂ ing wadhah atmosfer nganggo interlock. Priksa kondisi nozzle quench saben minggu. Rancang kothak quench supaya diwiwiti ing jarak 30 mm saka metune koil. |
| Pecahe jalur ing njero kumparan | Kerusakan tegangan saka owah-owahan koil hulu utawa las strip sing ngliwati tegangan sing suda; tegangan termal saka lonjakan suhu sajrone pass alon; cacat strip (bolongan, retakan pinggir) tumindak minangka konsentrasi tegangan | Pasang monitor tegangan nganggo power interlock — kanthi otomatis ngurangi daya nganti 20% yen tegangan mudhun ing ngisor ambang batas. Kacepetan saluran alon sajrone pengelasan strip pass-through. | Tambah sensor pemutus jalur (optik) kanthi pemutus daya langsung. Konfigurasi daya koil supaya mudhun kanthi proporsional karo kecepatan saluran ing ngisor 50% saka kecepatan sing disetel. Priksa strip sing mlebu kanggo retakan pinggir sadurunge diproses. |
| Lengkungan kumparan induksi menyang permukaan strip | Strip flutter ngurangi jarak koil-strip ing ngisor celah pengaman listrik; lubang koil tercemar lebu konduktif; camber strip ngluwihi jarak koil | Tambah jarak bolongan koil nganti 5–10 mm. Resiki interior bolongan koil. Tambahake pandhuan anti-flutter keramik ing lawang mlebu lan metu koil. Priksa kerataan strip lan camber sadurunge mlebu. | Priksa bolongan koil saben minggu kanggo tandha busur lan kontaminasi logam. Olesake lapisan keramik ing permukaan njero bolongan koil. Pasang stabilizer strip elektromagnetik ing sisih ndhuwur koil kanggo saluran kecepatan tinggi. |
| Pemanasan sing ora cukup ing kecepatan dhuwur | Catu daya ing rating maksimum — daya sing dipasang ora cukup kanggo throughput; ketidakcocokan frekuensi ngurangi efisiensi kopling; celah kopling koil kegedhen | Verifikasi pitungan daya vs. rating sing wis dipasang. Tambah modul pemanas induksi kapindho kanthi seri. Kurangi jarak coil-strip. Priksa pencocokan frekuensi resonansi. | Ukuran catu daya kanthi margin 25–30% ing ndhuwur syarat sing wis diitung. Verifikasi kecocokan impedansi koil ing kecepatan saluran desain sajrone commissioning. Dokumentasikake kecepatan saluran sing disertifikasi maksimal kanggo saben produk. |
| Strip aluminium sing kakehan dilunakake (kekuatan tarik ing ngisor minimal) | Suhu anil kakehan dhuwur; kecepatan saluran kakehan endhek; titik setel suhu sing salah kanggo varian paduan | Kurangi titik setel suhu ing langkah 5°C. Tambah kecepatan saluran. Verifikasi sertifikat paduan lan bandhingake suhu rekristalisasi karo nilai sing diasumsikake. | Njaga resep proses sing kapisah kanggo saben kelas paduan aluminium. Program watesan suhu khusus paduan ing sistem kontrol kanggo nyegah kesalahan titik setel operator. |
| Sensitisasi baja tahan karat sawise annealing | Laju pendinginan alon banget ing kisaran sensitisasi 550–850°C sawise anneal larutan; aliran pendinginan banyu ora cukup | Tambah laju aliran banyu quench. Priksa nozzle quench kanggo penyumbatan. Kurangi titik setel suhu kanggo nyuda wektu ing ndhuwur 900°C yen larutan digayuh ing suhu sing luwih endhek. | Rancang sistem pendinginan kanggo entuk tingkat pendinginan >50°C/detik nganti kisaran 900–550°C kanggo tingkat standar 304/316. Lakoni uji Huey (korosi asam nitrat sing umob) ing sampel produksi kanthi periodik. |
Studi Kasus Teknik Nyata
Studi Kasus 1: Jalur Anil Terus-menerus Strip Tembaga, Produsen Konektor Elektronik, Jerman
Sarat: Produsen konektor elektronik Eropa kudu ngganti jalur anil tungku resistensi 25 meter kanggo strip tembaga ETP (jembar 80 mm, kandel 0.4 mm) sing mlaku kanthi kecepatan 15 m/menit nganggo sistem sing bisa pas karo watesan ruang lantai 3 meter sing ditindakake dening ekspansi pabrik. Kondisi metu target: HV 60–75 (anil alus lengkap), elongasi ≥ 35%, konduktivitas ≥ 100% IACS.
Solusi HLQ: Sistem pemanas induksi solenoid LFI, 60 kW, 150 kHz, dawa zona pemanasan 350 mm, kothak pendinginan banyu terintegrasi, operasi udara terbuka nganggo kerah nitrogen ing metu koil. Kontrol suhu pirometer IR loop tertutup kanthi titik setel 560°C.
results: Jembaré instalasi total 2.4 meter (pemanas + pendinginan + pengering). Stabilitas suhu metu ±6°C sajrone shift produksi lengkap. HV 62–70 diukur ing 50 koil produksi — konsisten ing spesifikasi. Konduktivitas rata-rata 101.2% IACS. Konsumsi energi 38% luwih murah tinimbang tungku resistensi sing diganti kanthi tonase sing padha. Mulai saka adhem kurang saka 2 menit dibandhingake karo pemanasan tungku 45 menit.
Studi Kasus 2: Pemanasan Galvanisasi Strip Baja Karbon Lebar, Pusat Layanan Baja, Korea Selatan
Syarat: Integrasi sistem pemanasan awal induksi langsung ing sisih ndhuwur bak seng ing jalur galvanis celup panas terus-terusan sing wis ana. Spesifikasi strip: baja karbon rendah, jembar 900–1,250 mm (variabel), kekandelan 0.6–2.5 mm, kecepatan jalur 40–120 m/menit (variabel). Suhu pemanasan awal sing dibutuhake ing lawang mlebu bak seng: 460°C ±15°C ing jembar lengkap tanpa preduli saka owah-owahan kecepatan utawa gauge.
Solusi HLQ: Sistem pemanas induksi fluks transversal TFI, total 1,200 kW (rong modul 600 kW seri), frekuensi operasi 5 kHz, koil kompensasi pinggiran aktif, profil daya lintas-jembar independen ing 5 zona lateral, kontrol feed-forward kecepatan loop tertutup, pirometer IR titik ganda ing metu zona 1 lan metu zona 2.
Asil: Keseragaman suhu lintas-jembar ±8°C digayuh ing kabeh kombinasi gauge lan kecepatan sing diuji. Owah-owahan kecepatan saka 60 nganti 100 m/menit dikelola sajrone 12 detik kanthi deviasi suhu <±15°C sajrone transisi. Tingkat cacat adhesi seng suda saka 0.8% dadi 0.12% saka area permukaan koil. Sistem mbayar biaya modal sajrone 14 wulan saka konsumsi seng sing suda lan ngilangi sampah sadurunge mandi.
Studi Kasus 3: Jalur Pengerasan lan Tempering Terus-terusan Strip Baja Pegas, Produsen Pegas Otomotif, Tiongkok
Syarat: Ganti jalur paten lan tempering bak uyah berbahan bakar gas 60 meter nganggo jalur baja pegas 65Mn (jembar 20–80 mm, kandel 0.8–3.0 mm, kecepatan jalur 5–25 m/menit). Sifat pungkasan target: HRC 44–50, kekuatan tarik 1,380–1,520 MPa, perpanjangan ≥8%.
Solusi HLQ: Sistem induksi multi-zona LFI papat zona: Zona 1 (austenitisasi, 900°C, 120 kW, 30 kHz, atmosfer N₂) + bagean pendinginan polimer + Zona 2 (pamriksaan martensit sing diverifikasi pirometer) + Zona 3 (temperatur pertama, 380°C, 60 kW, 50 kHz) + Zona 4 (temperatur kedua, 420°C, 60 kW, 50 kHz) + bagean pendinginan udara pungkasan. Kontrol PLC lengkap nganggo manajemen resep kanggo 24 kombinasi produk.
Asil: Ngilangake timbal lan uyah ing bak — ora ana pembuangan limbah mbebayani. HRC 45–49 ing 95% koil produksi, dibandhingake karo rentang HRC 42–52 saka lini lawas. Kekuwatan tarik 1,410–1,490 MPa (luwih rapet tinimbang spesifikasi). Ruang lantai suda saka 60 meter dadi 18 meter. Biaya energi suda 47% saka output sing padha. Kualifikasi lini disetujoni dening pelanggan otomotif Tier 1 ing audit pisanan.
Studi Kasus 4: Annealing Larutan Strip Tipis Baja Tahan Karat 304, Supplier Komponen Piranti Medis, AS
Syarat: Anil larutan terus-terusan saka strip baja tahan karat 304 sing digulung adhem (jembar 60 mm, kandel 0.15–0.6 mm) kanggo piranti medis kosong. Kekerasan metu sing dibutuhake: HV ≤ 200 (alus banget), ukuran butir ASTM 8–10, ora ana sensitisasi sing bisa dideteksi kanthi uji etsa asam oksalat. Diperlukan polesan permukaan sing padhang — ora ana kerak, ora ana perubahan warna.
Solusi HLQ: Sistem LFI multi-zona, rong zona 40 kW kanthi seri, 100 kHz, dawa total sing dipanasake 600 mm, titik setel 1,080°C, wadhah gas pembentuk N₂+5%H₂ sing disegel, pendinginan banyu langsung nganggo banyu deionisasi ing suhu <20°C, pengeringan pasca-pendinginan. Sistem atmosfer sing dikontrol oksigen kanthi interlock O₂ <20 ppm.
Asil: HV 155–185 ing kabeh varian kekandelan. Ukuran butir ASTM 8–9 dikonfirmasi dening tinjauan metalografi saka 100 kumparan produksi. Sensitivitas nol ing uji etsa asam oksalat sajrone periode produksi 6 wulan. Padhange permukaan padha karo finish No. 2B tanpa tambahan rolling. Konsistensi lot-to-lot meningkat sacara signifikan dibandhingake karo proses annealing tungku lonceng sadurunge, nyuda tingkat kegagalan inspeksi pelanggan sing mlebu saka 3.2% dadi 0.1%.
Standar lan Pertimbangan Keamanan
Sistem pemanas strip induksi kudu tundhuk karo standar keamanan listrik, mekanik, lan proses sing ditrapake ing yurisdiksi instalasi. Standar lan syarat keamanan ing ngisor iki paling umum ditrapake kanggo instalasi pemanas strip induksi industri.
Standards ditrapake
| Standar / Pandhuan | Scope | Kewajiban |
|---|---|---|
| IEC 60519-1 | Keamanan ing instalasi pemanas listrik — syarat umum | Kabeh sistem pemanas induksi ing saindenging jagad |
| IEC 60519-10 | Keamanan ing instalasi pemanas listrik — syarat khusus kanggo peralatan pemanas induksi | Sistem pemanas induksi industri kalebu pemanas strip |
| Petunjuk Tegangan Rendah EU (2014/35/EU) | Keamanan listrik peralatan sing beroperasi ing 50–1,000V AC / 75–1,500V DC | Instalasi Eropa — tandha CE dibutuhake |
| Pandhuan EMC EU (2014/30/EU) | Kompatibilitas elektromagnetik — watesan kanggo emisi sing dikonduksi lan diradiasi | Instalasi Eropa — tandha CE dibutuhake |
| NFPA 86 | Standar kanggo oven lan tungku (sistem sing dikontrol atmosfer) | Instalasi Amerika Utara kanthi pager atmosfer sing dikontrol (N₂, H₂, gas pembentuk) |
| OSHA 29 CFR 1910.303 | Keamanan listrik — syarat kabel industri umum | instalasi Amérika Lor |
| Pedoman ICNIRP | Watesan paparan medan elektromagnetik kanggo para pekerja | Kabeh instalasi — penilaian paparan EMF operator dibutuhake ing ndhuwur 50 kHz kanthi daya dhuwur |
| ISO 9001 / IATF 16949 | Persyaratan sistem manajemen mutu | Instalasi pemasok otomotif; proses manufaktur HLQ |
Persyaratan Keamanan Utama kanggo Sistem Pemanasan Strip Induksi
Interlock banyu pendingin: Catu daya induksi kudu saling dikunci karo saklar aliran banyu pendingin supaya sistem ora bisa beroperasi tanpa aliran minimum sing wis dikonfirmasi. Kehilangan banyu pendingin bakal ngrusak koil induksi sajrone sawetara detik kanthi daya sing dirating. Saklar aliran ing saluran bali koil kanthi pemutus daya sing wis dipasang - ora mung interlock piranti lunak wae - iku wajib.
Pemutus jalur/interlock stop jalur: Sensor stop jalur (monitor tegangan utawa encoder kecepatan) kudu dipasang kabel kanggo langsung nyuda daya induksi dadi nol nalika jalur mandheg utawa tegangan jalur mudhun ing ngisor ambang minimal. Segmen jalur stasioner ing koil sing digerakake kanthi output lengkap bakal panas banget sajrone kurang saka 1 detik kanggo jalur tipis kanthi kapadhetan daya dhuwur.
Keamanan pager atmosfer: Kanggo sistem sing beroperasi nganggo nitrogen, hidrogen, utawa mbentuk atmosfer gas, pager kasebut kudu diresiki nganti kurang saka 1% oksigen sadurunge pemanasan diwiwiti lan dijaga supaya tetep ana ing kondisi pembersihan sajrone operasi. Atmosfer sing ngemot hidrogen mbutuhake instalasi listrik tahan bledosan ing zona mbebayani, deteksi gas otomatis, lan pemotongan termal nalika kegagalan pembersihan. Tundhuk karo NFPA 86 utawa standar nasional sing padha.
Keamanan medan elektromagnetik (EMF): Ing frekuensi operasi ing ndhuwur 10 kHz lan tingkat daya ing ndhuwur 50 kW, medan magnet ing cedhak koil induksi bisa ngluwihi watesan paparan kerja sing ditetepake dening pedoman ICNIRP. Operator ora kena ngadeg ing jarak 0.5-1.5 m saka koil sajrone operasi. Pekerja sing nganggo alat pacu jantung utawa implan logam ora kena beroperasi cedhak sistem induksi daya dhuwur. Tandha wates EMF, rambu keamanan, lan zona akses sing diwatesi dibutuhake.
Isolasi listrik lan lockout/tagout (LOTO): Kabinet catu daya induksi kudu dilengkapi saklar isolator utama sing bisa dikunci. Prosedur perawatan mbutuhake kepatuhan LOTO lengkap sadurunge ngakses kompartemen koil, bank kapasitor, utawa modul IGBT. Elinga yen kapasitor resonansi ing catu daya induksi nahan muatan sing mbebayani sawise isolasi utama — ngenteni minimal 5 menit kanggo discharge (utawa discharge sing wis diverifikasi) dibutuhake sadurunge mbukak kompartemen kapasitor.
Apa sebabé milih piranti induksi HLQ?
HLQ Induction Equipment minangka produsen spesialis sistem pemanas induksi industri kanthi tim teknik khusus sing fokus khusus ing teknologi perawatan panas elektromagnetik. Kanggo aplikasi pemanas strip induksi khusus, HLQ nawakake kemampuan sing ora bisa ditandingi dening pemasok pemanas induksi tujuan umum.
Rekayasa Aplikasi Internal
Tim teknik aplikasi HLQ nindakake desain proses lengkap kanggo saben pitakon pemanasan strip: pitungan daya saka dimensi strip lan data kecepatan garis sing nyata, pilihan frekuensi adhedhasar sifat bahan lan analisis ambane kulit, desain geometri koil, lan simulasi termal saka keseragaman suhu lintas-jembar. Iki dudu proses dodolan — iki minangka verifikasi teknik yen sistem sing diusulake bakal memenuhi spesifikasi sadurunge pesenan digawe.
Desain lan Fabrikasi Koil Khusus
Kumparan induksi kanggo pemanasan strip — utamane rakitan konsentrator fluks TFI lan kumparan pemanas pinggiran sing diprofilkan — minangka komponen sing direkayasa kanthi presisi. HLQ nggawe kabeh kumparan ing njero pabrik saka tembaga bebas oksigen, kanthi geometri konsentrator fluks sing dimodelkan komputer kanggo entuk keseragaman jembar silang sing ditemtokake. Kumparan diuji sacara hidrolik sadurunge dipasang lan kasedhiya minangka suku cadang kanthi pengiriman global 48 jam.
Integrasi Sistem Lengkap
HLQ nyedhiyakake stasiun pemanas strip induksi lengkap kalebu catu daya, perakitan koil, kandang atmosfer, manifold banyu pendingin, sistem quench, pirometer IR, lan panel kontrol PLC — minangka modul terintegrasi tunggal kanthi siji titik sambungan listrik lan banyu menyang jalur produksi. Pendekatan iki ngilangi kerumitan integrasi multi-pemasok lan nyedhiyakake sumber tunggal kanggo garansi kinerja lan dhukungan purna jual.
Kinerja Bukti ing Aplikasi Nuntut
Sistem pemanas strip HLQ wis dipasang ing pabrik baja, pabrik giling tembaga, jalur pangolahan aluminium, manufaktur piranti medis, lan pangolahan komponen aerospace ing luwih saka 40 negara. Studi kasus pelanggan nduduhake prestasi konsisten keseragaman suhu ±5°C, efisiensi energi 90%+, lan kasedhiyan operasi tahunan >8,000 jam ing lingkungan produksi terus-terusan.
Dhukungan Purna Jual lan Suku Cadang
Saben sistem pemanas strip HLQ disedhiyakake skema listrik lengkap, kode sumber PLC, lan dhaptar suku cadang. Suku cadang penting — modul IGBT, bank kapasitor, bahan konsentrator fluks, rakitan koil — wis ana lan kasedhiya kanggo pangiriman ekspres global sajrone 48 jam. Kapabilitas diagnostik jarak jauh liwat VPN ngidini insinyur HLQ ngakses sistem kontrol lan diagnosa kesalahan tanpa lelungan menyang lokasi kanggo umume masalah listrik lan kontrol.
| Kapabilitas Pemanasan Strip HLQ | Keterangan |
|---|---|
| Rentang jembaré jalur | 5 mm - 2,000 mm |
| Rentang kekandelan strip | 0.05 mm - 25 mm |
| Kisaran daya | 15 kW – 2,000 kW saben stasiun |
| Frekuensi jangkoan | 1 kHz – 500 kHz |
| Kapabilitas kecepatan jalur | 0.5 m/menit – 1,200 m/menit |
| sawetara suhu | 100 ° C - 1,150 ° C |
| Keseragaman suhu | ±3°C – ±10°C jembaré |
| Negara-negara sing dilayani | 40 + |
| Warranty | 24 sasi ing elektronika daya |
| sertifikasi | CE, ISO 9001 |
Pitakonan Umum
Apa bedane pemanasan strip induksi fluks longitudinal lan fluks transversal?
Ing induksi fluks longitudinal (LFI), strip ngliwati koil solenoid lan medan magnet sejajar karo arah perjalanan strip. Arus induksi mili ing sekitar perimeter strip. LFI optimal kanggo strip sempit (kurang saka 200 mm) lan rod utawa bar. Ing induksi fluks transversal (TFI), segmen koil ing ndhuwur lan ngisor strip nggawe medan sing ngliwati tegak lurus liwat kekandelan strip. Arus induksi mili ing sadawane permukaan strip ing arah perjalanan. TFI entuk keseragaman jembar silang sing unggul kanggo strip sing amba lan luwih efisien kanggo bahan sing amba banget lan tipis ing ngendi koil solenoid LFI kudu gedhe banget kanggo nutupi jembar strip kanthi lengkap.
Apa pemanasan strip induksi bisa ngganti tungku anil terus-terusan konvensional?
Ya, ing pirang-pirang kasus. Pemanasan strip induksi bisa ngganti utawa nambahi bagean pemanas garis anil terus-terusan konvensional. Tukar tambah utama yaiku dawa zona sing dipanasake: tungku gas utawa resistensi biasane kalebu bagean rendhem dawa sawise dipanasake kanggo ngidini penyetaraan suhu liwat kekandelan strip, dene pemanasan induksi ing frekuensi sing bener bisa
entuk suhu tembus lengkap ing koil pemanas dhewe (kanggo kekandelan strip ≤ 2 × ambane kulit) tanpa rendhem sing kapisah. Kanggo strip sing kandel banget (>8 mm) sing mbutuhake wektu rendhem sing suwe, sistem hibrida — pemanasan cepet induksi diikuti karo tungku penahan cendhak — minangka pendekatan sing disaranake. Kanggo strip tipis (kurang saka 4 mm), panggantos induksi bagean pemanasan tungku lengkap gampang banget.
Kepiye carane nggayuh keseragaman suhu lintas-jembar ing pemanasan strip amba?
Kanggo sistem TFI, keseragaman jembar silang digayuh liwat desain geometri konsentrator fluks (mbentuk distribusi medan magnet ing jembar strip), kontrol zona lateral aktif (misah koil TFI dadi 3-8 segmen sing didayani kanthi independen ing jembar strip), lan koil kompensasi pinggiran sing nglawan kapadhetan daya alami sing luwih murah ing pinggiran strip. Kanggo sistem LFI kanthi strip sempit, keseragaman utamane minangka fungsi saka pemusatan bolongan koil lan pemilihan frekuensi sing njamin ambane kulit sing cukup relatif marang jembar strip. Simulasi termal nggunakake FEM (metode elemen terbatas) ditindakake ing tahap desain kanggo prédhiksi distribusi suhu jembar silang lan ngoptimalake geometri koil sadurunge diprodhuksi.
Atmosfer apa sing dibutuhake kanggo annealing strip induksi baja tahan karat?
Baja tahan karat austenitik sing dipanasake ing ndhuwur 900°C ing udhara bakal ngasilake kerak kromium oksida sing mbutuhake pengawetan (perawatan asam nitrat-hidrofluorat) kanggo dicopot sadurunge diproses luwih lanjut. Kanggo hasil sing cerah lan bebas kerak, atmosfer nitrogen kanthi hidrogen 3-10% (gas pembentuk, uga disebut amonia terdisosiasi) digunakake. Hidrogen nyuda oksida sisa ing permukaan strip lan nyegah oksidasi ulang. Tingkat oksigen ing njero pager atmosfer kudu dijaga ing ngisor 50 ppm, diverifikasi dening penganalisis oksigen terus-terusan. Kanggo aplikasi ing ngendi jumlah oksida permukaan sing sithik bisa ditampa, nitrogen murni (O₂ < 200 ppm) cukup lan ngindhari risiko bledosan sing ana gandhengane karo atmosfer sing ngemot hidrogen.
Kepiye carane ngetung daya kanggo sistem pemanas strip induksi?
Daya termal sing dibutuhake yaiku: P termal = w × t × v × ρ m × C p × ΔT, ing ngendi w minangka jembaré strip (m), t minangka kekandelan (m), v minangka kacepetan saluran (m/s), ρ m minangka kapadhetan (kg/m³), C p minangka panas spesifik (J/kg·°C), lan ΔT minangka kenaikan suhu (°C). Bagi karo efisiensi sistem (0.82–0.90) kanggo entuk daya listrik. Tambah margin desain 25%. Contone: annealing strip tembaga ambane 600 mm × kandel 1.0 mm kanthi kecepatan 20 m/min (0.333 m/s) saka 20°C nganti 550°C: P = 0.6 × 0.001 × 0.333 × 8,900 × 385 × 530 / 0.85 ≈ 477 kW → pilih sistem 500 kW kanthi margin 25% sing wis dibangun.
Kepiye carane milih daya kanggo pemanas induksi strip?
Pilihan daya gumantung saka jembaré strip, kekandelan, kapadhetan bahan, panas spesifik, kecepatan saluran, lan target kenaikan suhu. Insinyur ngetung laju aliran massa lan tugas panas, banjur nambahake koreksi efisiensi lan margin keamanan kanggo kerugian produksi nyata.
Kepiye carane ngontrol suhu strip?
Suhu strip biasane dikontrol nganggo pirometer inframerah, kamera termal, umpan balik encoder kecepatan garis, lan pengaturan daya PLC. Kanggo strip sing amba, pirang-pirang titik pangukuran suhu utawa kontrol daya sing disegmentasi bisa uga dibutuhake.
Apa pemanas strip induksi bisa ngganti tungku gas?
Ing sawetara aplikasi, ya. Pemanasan induksi bisa ngganti utawa nyuda beban tungku gas utawa resistensi nalika respon cepet, tata letak sing kompak, pemanasan lokal lan kontrol proses listrik dibutuhake. Ing kasus liyane, induksi paling apik digunakake minangka pendorong sadurunge utawa sawise tungku sing wis ana.
Apa sing nyebabake pinggiran strip dadi panas banget?
Kepanasan pinggir bisa disebabake dening efek pinggir fluks transversal, jembar koil sing ora bener, pemusatan strip sing kurang apik, kapadhetan daya sing berlebihan utawa kurang pelindung magnetik. Solusine yaiku desain ulang koil, kompensasi pinggiran, kontrol segmentasi utawa posisi strip sing luwih apik.