

Mesin Pematri Induksi Portabel kanggo Sambungan Tabung Tembaga, Kuningan, Baja, lan HVAC
Mesin Brazing Induksi Portable
Bab lan Paragraf
- Wangsulan cepet
- Apa Produk Iki?
- Aplikasi Kunci
- Bahan sing Cocok
- Asas Pakaryan
- Specifications Technical
- Pilihan Model sing Disaranake
- Alur Kerja Proses
- Desain Koil lan Fixture
- Sistem Kontrol lan Otomasi
- Masalah lan Solusi Umum
- Pandhuan Seleksi Teknik
- Kaluwihan
- watesan
- Apa sebabé milih piranti induksi HLQ?
- Pitakonan Umum
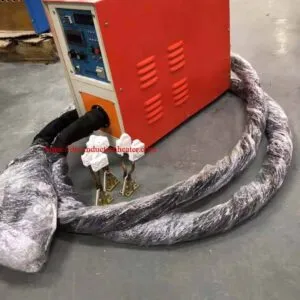
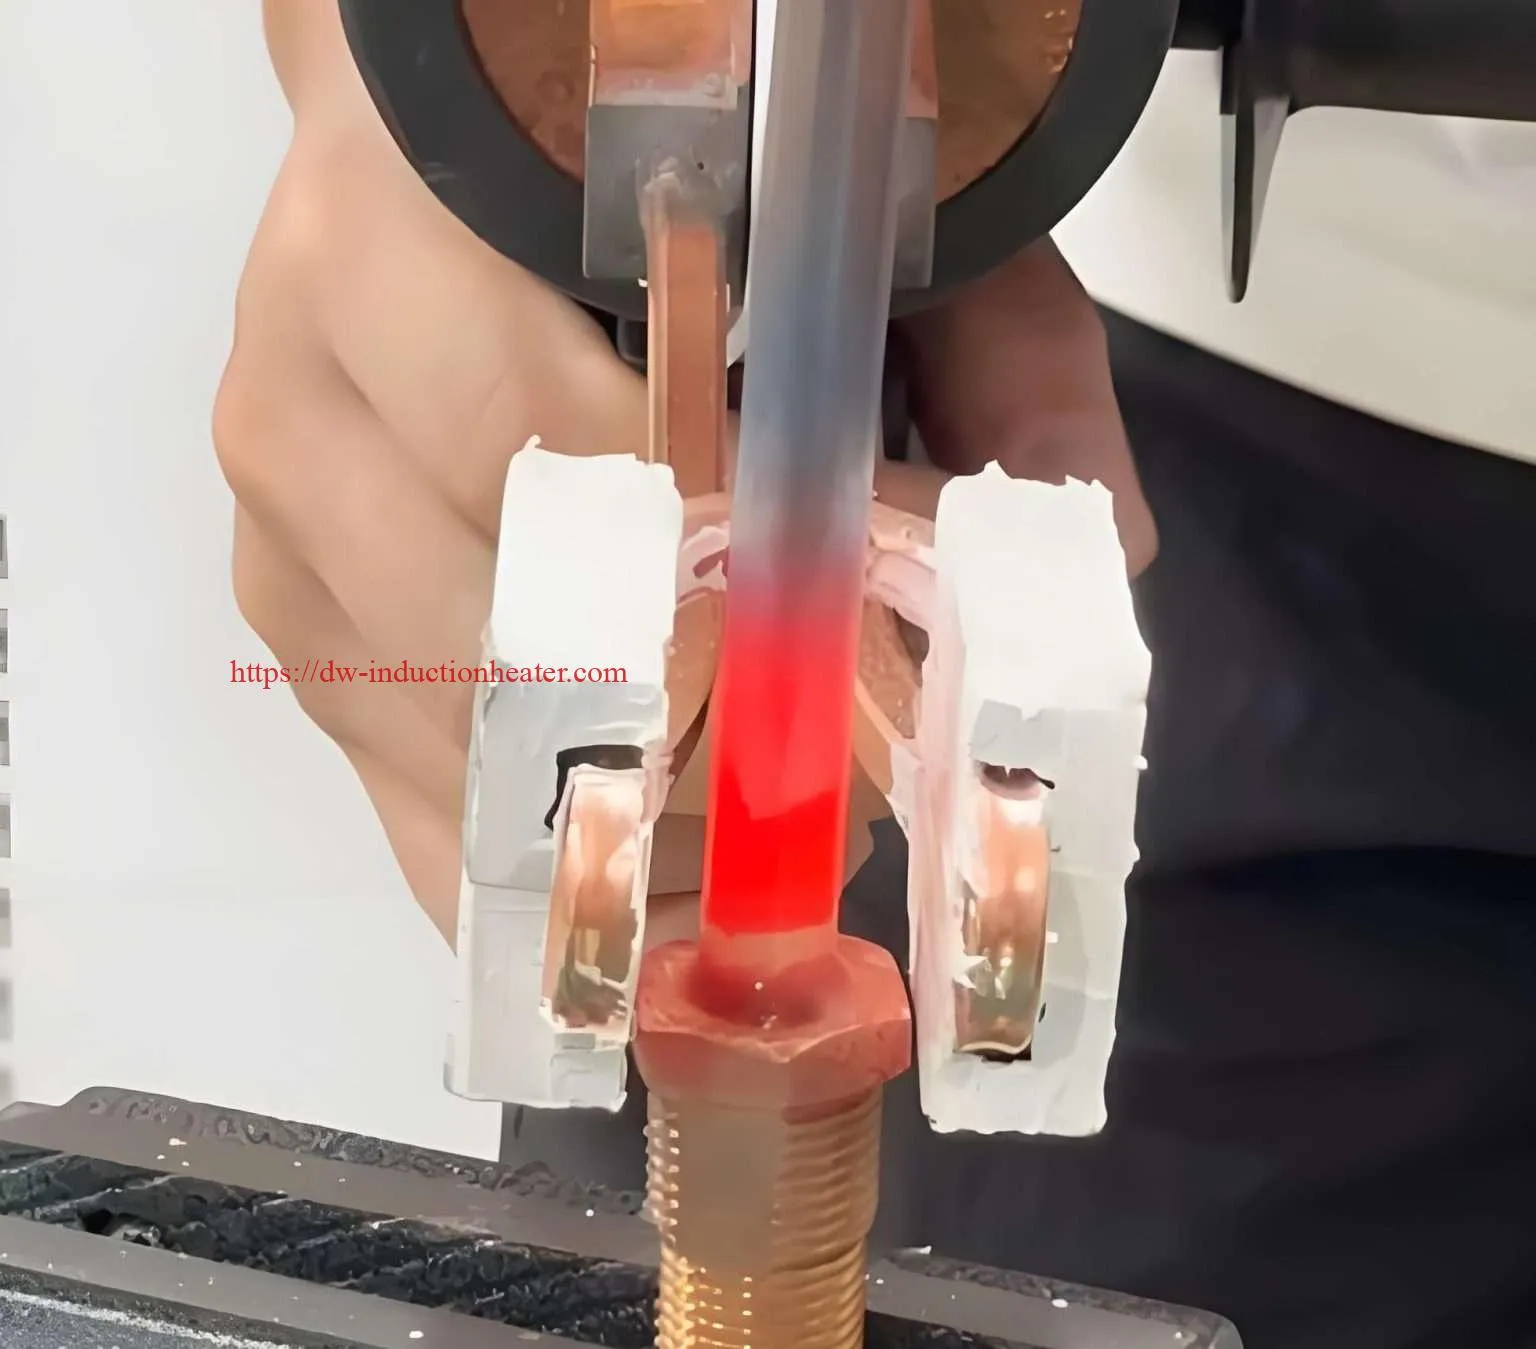
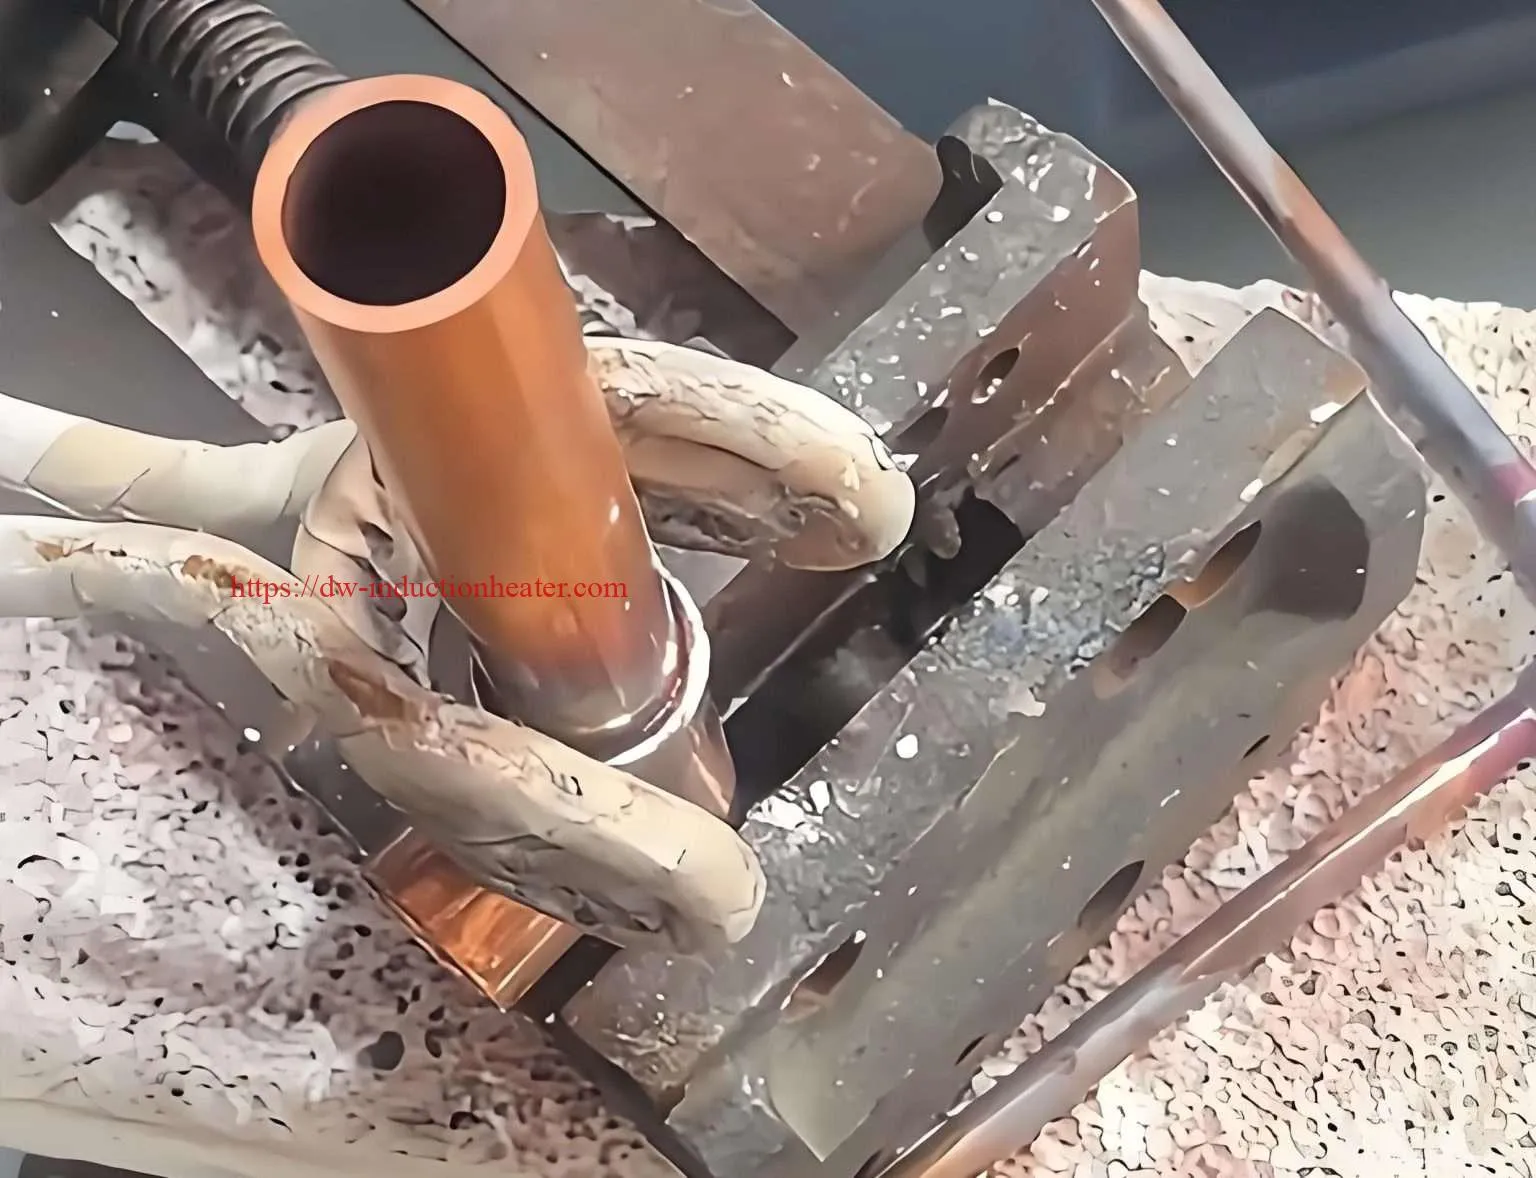
Portabel Induksi mesin brazing Sistem pemanasan induksi frekuensi dhuwur sing kompak lan digunakake kanggo nggabungake tembaga, kuningan, baja, baja tahan karat, karbida, piranti berlian, lan rakitan logam campuran karo logam pengisi brazing. Tinimbang nggunakake geni sing mbukak, sistem iki ngasilake panas elektromagnetik sing dikontrol langsung ing njero area sambungan. Sistem iki akeh digunakake kanggo tabung tembaga HVAC, pipa pendingin, komponen otomotif, konektor listrik, piranti karbida, segmen berlian, lan rakitan baja tahan karat. Kanggo para panuku, sistem iki ngatasi masalah umum kayata kualitas geni sing ora stabil, panas banget, oksidasi, katergantungan operator, masalah keamanan, lan kemampuan pengulangan sing kurang apik ing produksi brazing manual.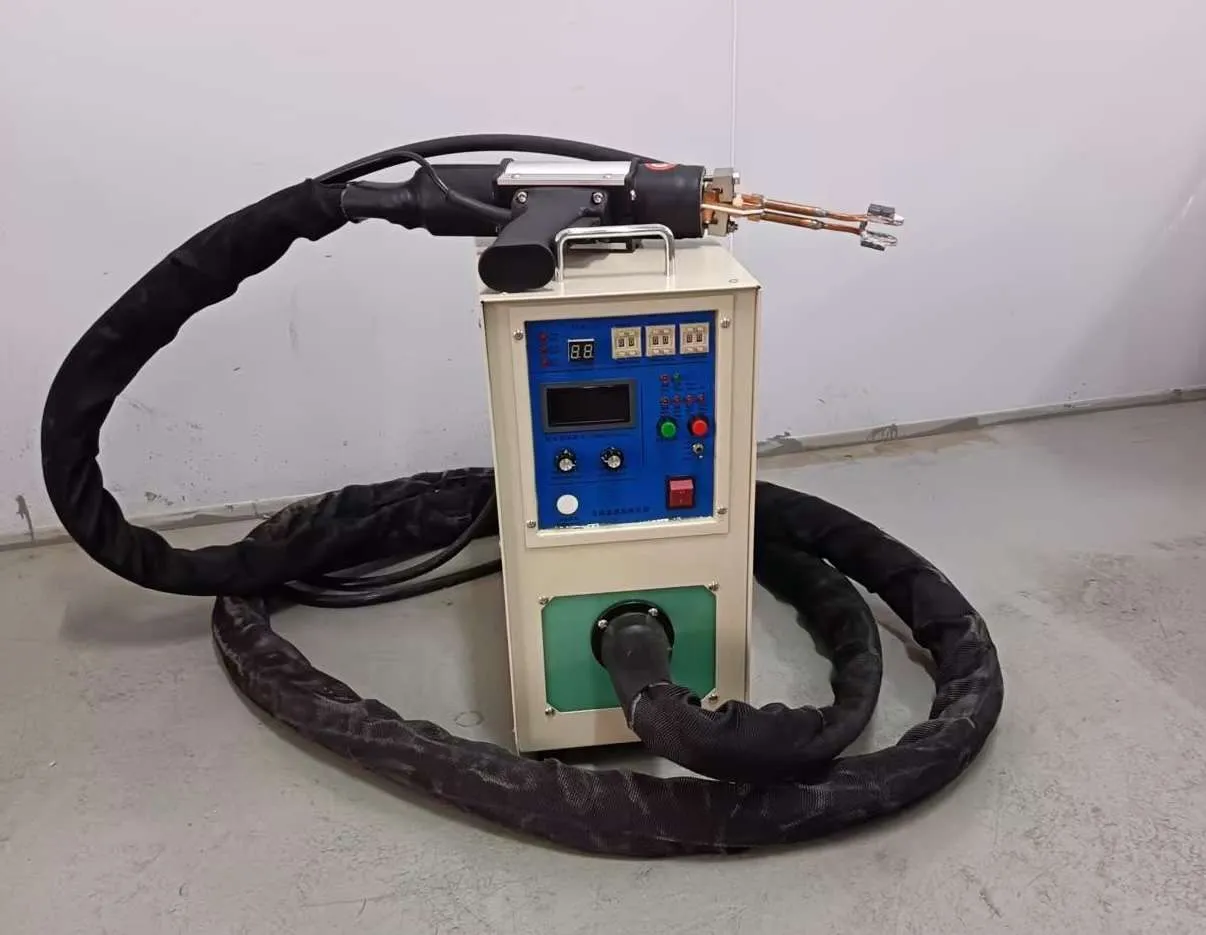
Wangsulan cepet
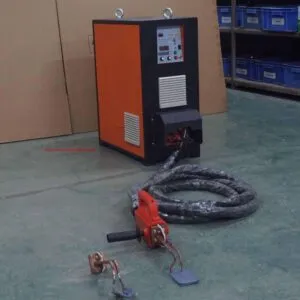
Mesin patri induksi portabel yaiku catu daya pemanas induksi sing bisa dipindhah nganggo endhas patri genggam utawa fleksibel, koil tembaga khusus, lan sistem kontrol digital. Mesin iki paling cocog kanggo patri lokal tabung tembaga, fitting kuningan, sambungan baja, bagean baja tahan karat, piranti karbida, lan rakitan pipa HVAC/pendingin ing ngendi pemanasan cepet, sambungan sing resik, kualitas sing bisa diulang, lan operasi bebas geni dibutuhake.
Apa Produk Iki?
Mesin patri induksi portabel yaiku piranti pemanas industri sing dirancang kanggo manasi area sambungan logam kanthi cepet lan selektif kanthi induksi elektromagnetik. Ing patri, logam dasar ora dilelehke. Nanging, logam pengisi kanthi suhu leleh sing luwih murah dipanasake nganti mili menyang celah sambungan kanthi aksi kapiler. Nalika pengisi dadi padhet, bakal mbentuk ikatan metalurgi sing kuwat antarane bagean-bagean kasebut.
Dibandhingake karo brazing obor tradisional, brazing induksi nggunakake koil induksi kanggo ngirim panas mung ing ngendi wae sing dibutuhake. Area pemanasan luwih cilik, proses luwih gampang dikontrol, lan kualitas sambungan luwih bisa diulang. Kanggo pabrik sing ngebrazing pipa tembaga, konektor kuningan, tabung baja tahan karat, ujung karbida utawa segmen pemotong berlian, teknologi iki bisa nyuda katergantungan marang katrampilan nyala operator lan nambah konsistensi produksi.
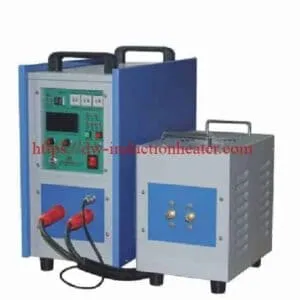
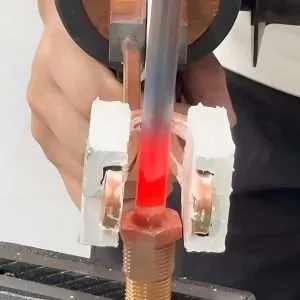
Mesin brazing induksi portabel khas kalebu catu daya pemanas induksi IGBT, transformator genggam utawa sirah brazing, koil induksi tembaga sing didinginkan banyu, sistem pendingin, saklar sikil utawa saklar pemicu, opsi kontrol suhu lan perlengkapan. Miturut aplikasi, mesin kasebut bisa dirancang minangka unit meja cilik, unit jinis gerobak sing bisa dipindhah utawa sistem kabel fleksibel genggam.
| Bagian Sistem | fungsi | Cathetan Teknik |
|---|---|---|
| sumber daya IGBT | Ngonversi daya input dadi arus frekuensi dhuwur | Daya lan frekuensi kudu cocog karo ukuran lan bahan sambungan |
| Kepala brazing genggam | Ngubungake kumparan induksi karo benda kerja | Penting kanggo ndandani lapangan lan produksi fleksibel |
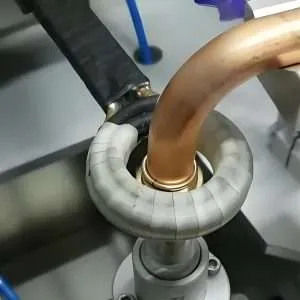
| Koil induksi | Nggawe medan magnet sing silih ganti | Wangun koil nemtokake kecepatan lan keseragaman pemanasan |
| sistem cooling | Ngademake catu daya, transformator lan koil | Proteksi aliran banyu dianjurake |
| Fixture | Posisi bagean-bagean lan ngontrol celah sambungan | Nambah kemampuan pengulangan lan aliran pengisi |
| panel kontrol | Nyetel daya, wektu, lan mode proses | Kontrol digital migunani kanggo produksi batch |
Aplikasi Kunci
Mesin brazing induksi portabel digunakake ing ngendi wae sambungan logam lokal kudu dipanasake kanthi cepet, aman, lan bola-bali. Peralatan iki penting banget kanggo sambungan pipa, rakitan cilik, perawatan layanan, lan jalur produksi ing ngendi operasi fleksibel dibutuhake.
| Industry | Aplikasi Khas | Workpieces Umum | Manfaat Utama |
|---|---|---|---|
| HVAC lan kulkas | Pematrian tabung tembaga | Pipa tembaga, siku, manifold, tabung kompresor | Sendi sing resik tanpa geni mbukak |
| Automotive | Pematrian komponen cilik | Sensor, tabung, fitting, konektor | Wektu siklus cepet lan pemanasan sing bisa diulang |
| Produksi alat | Patri ujung karbida | Piranti kanggo motong, mata gergaji, bor, pemotong panggilingan | Pemanasan sing tepat ing sekitar kursi sisipan |
| Industri piranti berlian | Pematrian segmen berlian | Mata gergaji, mata gergaji, piranti penggiling | Ngurangi kerusakan termal ing awak alat |
| Industri listrik | Konektor lan terminal brazing | Terminal tembaga, busbar, kontak | Konduktivitas dhuwur lan kualitas sambungan sing stabil |
| Fabrikasi stainless steel | Pipa lan sambungan brazing | Tabung, katup, adaptor baja tahan karat | Input panas lokal lan distorsi sing luwih murah |
| Pangopènan lan ndandani | Pematrian ing lokasi | Pipa, sambungan, bagean mekanik cilik | Portabel lan luwih aman tinimbang geni ing akeh bengkel |
 Grafik Kebutuhan Panas Aplikasi

| aplikasi Koleksi | Kebutuhan Panas | Rentang Mesin sing Disaranake | Tingkat Kesulitan |
|---|---|---|---|
| Sambungan tabung tembaga cilik | kurang | 5–15 kW | Gampang |
| Distributor HVAC lan sambungan manifold | Sedheng | 15–25 kW | Sedheng |
| Piranti patri karbida | Sedheng | 15–35 kW | Sedheng |
| Katup kuningan gedhe sing dipatri | High | 25–60 kW | High |
| Rakitan tabung baja tahan karat | Sedheng nganti dhuwur | 25–60 kW | High |
| Pematrian multi-stasiun otomatis | High | 35–100 kW | High |
Bahan sing Cocok
Pematrian induksi bisa digunakake kanggo umume logam sing konduktif sacara listrik. Respon pemanasan gumantung marang resistivitas listrik, permeabilitas magnetik, geometri bagean, kopling koil, lan frekuensi. Tembaga lan aluminium nduweni konduktivitas dhuwur, mula biasane mbutuhake kapadhetan daya sing luwih dhuwur lan koil sing dirancang kanthi apik. Baja karbon luwih gampang panas amarga nduweni resistivitas lan sifat magnetik sing luwih dhuwur ing suhu sing luwih murah. Baja tahan karat uga cocog, nanging desain sambungan lan pilihan pengisi kudu dikontrol kanthi ati-ati.
| Bahan Dhasar | Respon Pemanasan Induksi | Logam Pengisi Umum | Aplikasi Khas |
|---|---|---|---|
| tembaga | Nyebar panas kanthi cepet; mbutuhake kopling koil sing apik | Berbasis perak, tembaga-fosfor | Tabung HVAC, konektor listrik |
| Kuningan | Respon pemanasan sing apik | Pengisi kuningan berbasis perak | Katup, fitting, konektor |
| Baja karbon | Respon apik banget ing ngisor suhu Curie | Pengisi adhedhasar perak, adhedhasar tembaga, kuningan | Pemegang piranti, bagean mekanik |
| stainless steel | Respon sedheng; gumantung saka kelas | Berbasis perak, berbasis nikel | Onderdil panganan, medis, kimia, lan instrumen |
| Karboh | Biasane dipanasake liwat area wadhah lan sisipan | Paduan perak-tembaga-seng | Piranti nglereni lan bagean sing wis aus |
| Segmen berlian | Pemanasan ora langsung liwat awak baja lan pengisi | Paduan patri berbasis perak utawa khusus | Mata gergaji berlian lan bor inti |
| aluminium | Luwih angel amarga konduktivitas lan lapisan oksida sing dhuwur | Pengisi aluminium-silikon | Penukar panas lan bagean paduan entheng |
Grafik Kesulitan Mematri Bahan
| Kombinasi Bahan | Kesulitan Mematri | Titik Teknik Utama |
|---|---|---|
| Tembaga dadi tembaga | Gampang | Gunakake jarak sambungan lan fluks/pengisi sing bener |
| Tembaga nganti kuningan | Gampang nganti sedheng | Ngontrol keseimbangan panas antarane bagean |
| Tembaga dadi baja | Sedheng | Panasake loro-lorone bagean kanthi rata sanajan sifat termal beda |
| Baja dadi karbida | Sedheng | Aja nganti karbida kepanasen lan jaga keselarasan sisipan |
| Baja tahan karat dadi baja tahan karat | Sedheng nganti dhuwur | Gunakake pilihan fluks, atmosfer, utawa pengisi sing tepat |
| Aluminium dadi aluminium | High | Kontrol suhu lan manajemen oksida sing tepat iku penting banget |
Asas Pakaryan
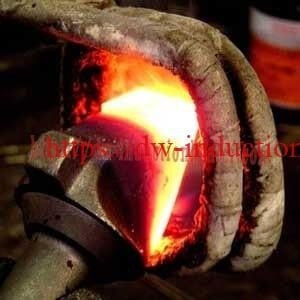
Prinsip kerja a mesin kurang ajar prabawa adhedhasar induksi elektromagnetik. Catu daya ngowahi listrik industri dadi arus bolak-balik frekuensi dhuwur. Arus iki mili liwat koil induksi tembaga lan nggawe medan magnet sing cepet owah. Nalika bagean logam konduktif diselehake ing njero utawa cedhak koil, arus eddy diinduksi ing benda kerja. Arus eddy iki ngasilake panas amarga resistensi listrik logam.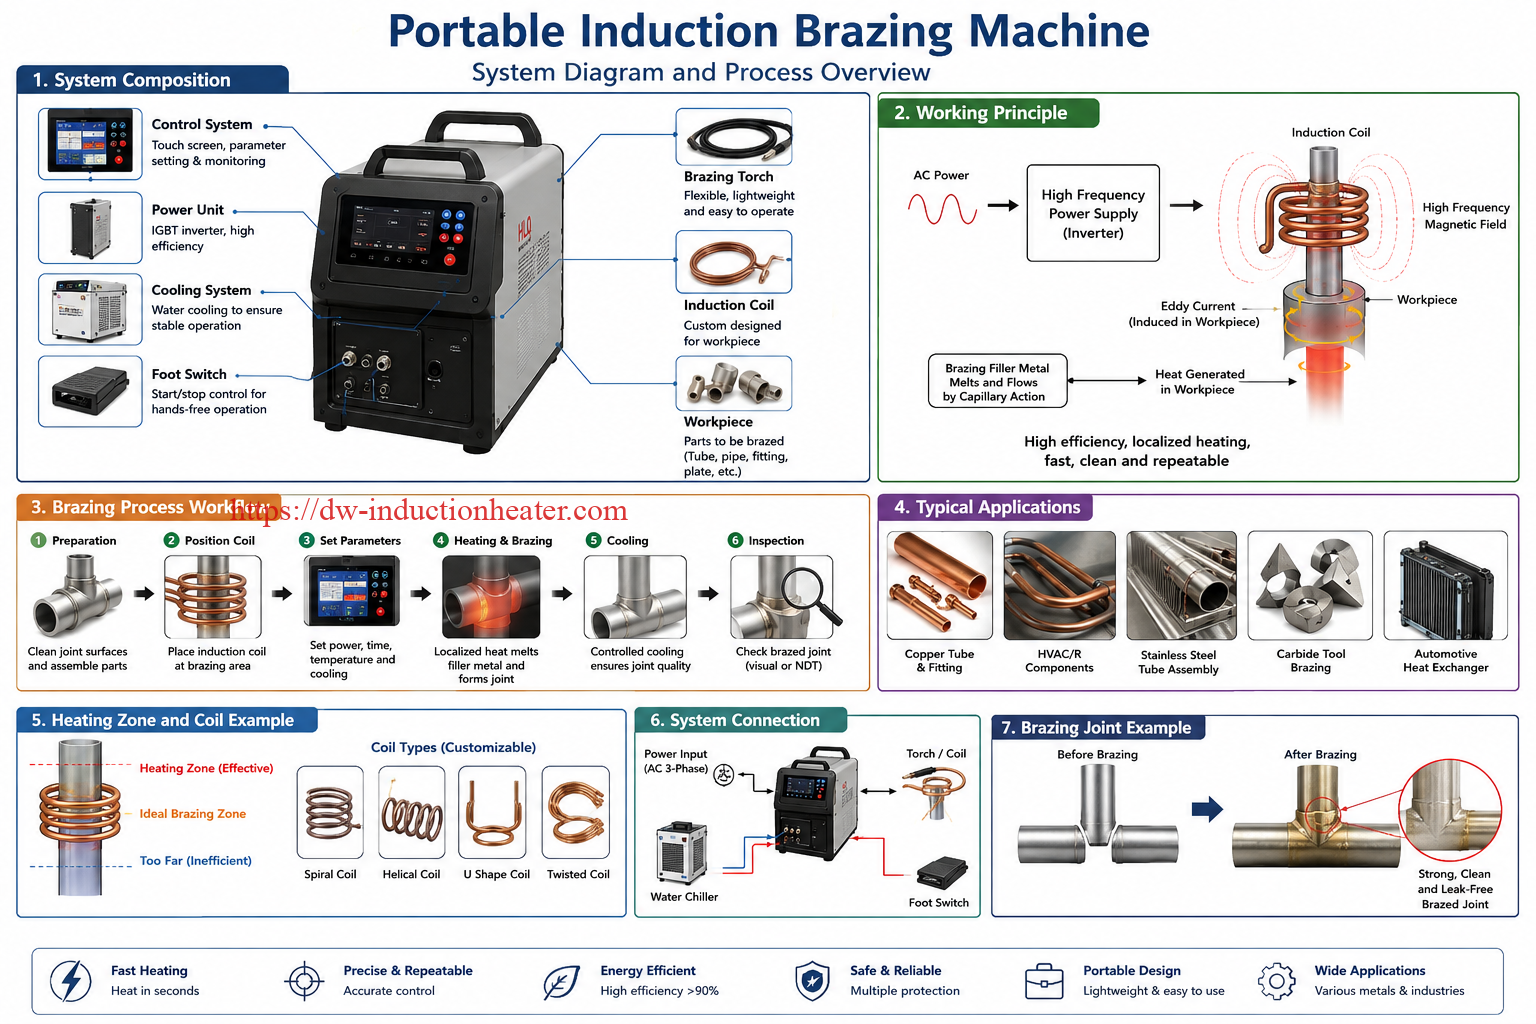
Kanggo logam magnetik kaya ta baja karbon, panas tambahan bisa diasilake dening histeresis magnetik ing ngisor suhu Curie. Kanggo logam non-magnetik kaya ta tembaga lan kuningan, pemanasan utamane disebabake dening kerugian arus eddy. Amarga energi diasilake langsung ing njero logam, pemanasan induksi cepet, efisien lan bisa dikontrol banget.
Diagram Prinsip Pematrian Induksi
| Langkah | Konversi Energi | Result |
|---|---|---|
| 1 | Daya input AC mlebu ing inverter IGBT | Output listrik frekuensi dhuwur sing stabil |
| 2 | Arus frekuensi dhuwur mili liwat kumparan tembaga | Medan magnet bolak-balik digawe |
| 3 | Medan magnet dipasangkan karo sambungan logam | Arus eddy diasilake ing benda kerja |
| 4 | Arus eddy ketemu karo resistensi logam | Panas diasilake ing lan sekitar sendi |
| 5 | Pengisi brazing tekan suhu aliran | Filler leleh lan mlebu ing celah sendi |
| 6 | Listrik mandheg lan sendi adhem | Sambungan sing kuwat dibentuk |
Diagram Proses Teks
Daya Input ↓ Inverter IGBT ↓ Arus Frekuensi Tinggi ↓ Kumparan Induksi Tembaga ↓ Medan Magnet Bolak-balik ↓ Arus Eddy ing Benda Kerja ↓ Pemanasan Sambungan Lokal ↓ Peleburan lan Aliran Logam Pengisi ↓ Pendinginan lan Pemadatan Sambungan Brazed
Titik teknik sing paling penting yaiku induksi panas miturut kopling elektromagnetik, ora mung miturut posisi geni sing katon kaya ing brazing obor. Mulane, bentuk kumparan, jarak kumparan, posisi sambungan, jinis bahan lan penempatan pengisi kudu dirancang bebarengan. Sistem brazing induksi sing apik ora mung catu daya; nanging uga solusi pemanasan sing lengkap.
Specifications Technical
| parameter | Keterangan | Cathetan |
|---|---|---|
| jeneng Product | Mesin Brazing Induksi Portable | Uga diarani mesin brazing induksi genggam utawa pemanas induksi portabel kanggo brazing |
| Kisaran daya | Jarak tempuh portabel khas 5 kW–100 kW | Daya sing luwih dhuwur kasedhiya kanggo sistem semi-otomatis sing disesuaikan |
| Frekuensi jangkoan | 30–300 kHz khas | Frekuensi sing luwih dhuwur kanggo bagean cilik lan sambungan sing tipis; frekuensi sing luwih endhek kanggo bagean sing luwih gedhe |
| voltase input | Fase tunggal utawa telung fase, disesuaikan | Pilihan umum kalebu 220 V, 380 V, 415 V, 440 V lan 480 V |
| Kontrol daya | Pangaturan daya digital | Migunani kanggo siklus pemanasan sing bisa diulang |
| Mode pemanas | Manual, timer, kontrol suhu utawa kontrol PLC | Dipilih miturut kabutuhan produksi |
| cara cooling | Pendinginan banyu utawa chiller terintegrasi | Koil lan transformator biasane mbutuhake pendinginan banyu |
| Proteksi pendinginan | Aliran banyu, suhu banyu lan perlindungan tekanan | Disaranake kanggo operasi jangka panjang sing aman |
| Jinis operasi | Stasiun genggam, meja, jinis kreta utawa otomatis | Tipe portabel cocog kanggo produksi fleksibel lan layanan lapangan |
| Tipe kumparan | Koil tabung tembaga khusus | Putaran tunggal, puteran kaping pirang-pirang, bentuk U, koil pamisah utawa koil pancake |
| Pengisi sing ditrapake | Pengisi berbasis perak, tembaga-fosfor, kuningan, nikel, lan aluminium | Gumantung saka bahan dasar lan kabutuhan sambungan |
| sawetara suhu | Biasane 600–1150°C gumantung saka pengisi | Suhu proses sing nyata gumantung saka paduan pengisi |
| Siklus wektu | Pirang-pirang detik nganti pirang-pirang menit | Gumantung saka massa gabungan, materi lan daya |
| Antarmuka kontrol | Panel tombol, tampilan digital, saklar sikil, pemicu genggam utawa PLC | Antarmuka otomatisasi opsional kasedhiya |
| Perlindhungan keamanan | Proteksi arus luwih, voltase luwih, suhu luwih, kekurangan banyu lan fase | Penting kanggo keandalan industri |
Referensi Model Portabel Khas
| Kelas Model | Kekuwatan Khas | Benda Kerja sing Paling Pas | Gaya Produksi |
|---|---|---|---|
| Unit portabel cilik | 5–10 kW | Tabung tembaga cilik, terminal, cincin cilik | Ndandani, laboratorium, batch cilik |
| Unit genggam umum | 15–25 kW | Tabung HVAC, fitting kuningan, piranti karbida cilik | Produksi bengkel |
| Unit portabel industri | 30–60 kW | Katup sing luwih gedhe, sambungan stainless, awak piranti | Produksi batch |
| Stasiun patri semi-otomatis | 60–100 kW | Rakitan gedhe utawa produksi multi-gabungan | Manufaktur otomatis utawa volume dhuwur |
Pilihan Model sing Disaranake
| aplikasi | Material | Daya Dianjurake | frekuensi |
|---|---|---|---|
| Tabung tembaga cilik sing dipatri, diametere kurang saka 10 mm | Tembaga dadi tembaga | 5–10 kW | 100-300 kHz |
| Sambungan tabung tembaga HVAC, 10–25 mm | Tembaga dadi tembaga utawa tembaga dadi kuningan | 10–25 kW | 60-200 kHz |
| Pematrian tabung kompresor pendingin | Tembaga, kuningan, baja | 15–30 kW | 50-150 kHz |
| Katup kuningan lan sambungan brazing | Kuningan dadi tembaga utawa kuningan dadi baja | 20–40 kW | 40-120 kHz |
| Patri ujung karbida | Wadhah baja lan sisipan karbida | 15–35 kW | 80-250 kHz |
| Pematrian segmen berlian | Awak baja lan segmen berlian | 20–50 kW | 60-180 kHz |
| Pematrian tabung baja tahan karat | Baja tahan karat dadi baja tahan karat | 25–60 kW | 30-100 kHz |
| Konektor tembaga listrik sing dipatri | Terminal tembaga, busbar, kontak | 10–40 kW | 60-200 kHz |
| Tabung aluminium utawa penukar panas mematri | aluminium | 20–80 kW | 40-150 kHz |
| Jalur patri multi-sambungan otomatis | Logam campuran | 40–100 kW | 30-150 kHz |
Matriks Seleksi
| Sarat Pembeli | Konfigurasi sing Disaranake | Alesan |
|---|---|---|
| Diposaken ing situs | Mesin portabel kompak nganggo sirah genggam | Obahe gampang lan operasi fleksibel |
| Produksi batch sing stabil | Kontrol lan piranti timer digital | Nambah kemampuan pengulangan proses |
| Patri tabung tembaga tipis | Frekuensi sing luwih dhuwur lan koil khusus cilik | Pemanasan lokal kanthi cepet |
| Patri kuningan gedhe | Daya sing luwih dhuwur kanthi frekuensi sing luwih endhek | Penetrasi panas sing luwih apik menyang massa sing luwih gedhe |
| Keterlacakan kualitas | Kontrol PLC lan pemantauan suhu | Ndhukung cathetan proses lan manajemen parameter |
| Panggunaan industri terus-terusan | Pendingin banyu njaba lan sistem proteksi | Nambah linuwih jangka panjang |
Alur Kerja Proses
Proses brazing induksi sing stabil mbutuhake luwih saka mung pemanasan sambungan. Alur kerja lengkap kalebu pembersihan, persiapan sambungan, penempatan pengisi, posisi koil, pemanasan sing dikontrol, pendinginan lan inspeksi. Saben langkah mengaruhi kekuatan lan tampilan sambungan pungkasan.
Alur Kerja Pematrian Induksi Standar
| Langkah | operasi | Persyaratan Teknik | Priksa Kualitas |
|---|---|---|---|
| 1 | Ngresiki bagean | Mbusak lenga, oksida, bledug lan kelembapan | Permukaan sendi sing padhang lan resik |
| 2 | Nyiapake jarak sambungan | Njaga celah sing tepat kanggo aliran kapiler | Ora ana longgar utawa pas banget |
| 3 | Terapna fluks utawa atmosfer protèktif | Gunakake fluks sing bener kanggo bahan lan pengisi | Fluks nutupi zona pemanasan |
| 4 | Pasang logam pengisi | Cincin, kawat, tempel, shim utawa preform | Pengisi cedhak karo celah sendi |
| 5 | Posisi koil lan fixture | Jaga jarak sing seragam ing sekitar sendi | Ora ana kontak antarane kumparan lan benda kerja |
| 6 | Miwiti siklus pemanasan | Setel daya lan wektu miturut asil tes | Pengisi wiwit mili kanthi seragam |
| 7 | Mungkasi daya lan adhemake kanthi alami | Aja ngobahake sendi sadurunge dadi padhet | Ora ana retakan utawa pamindhahan |
| 8 | Resik lan priksa | Copot sisa fluks yen perlu | Priksa fillet, penetrasi lan kekuatan |
Diagram Alur Kerja
Reresik Bagean ↓ Perakitan Sambungan ↓ Penempatan Fluks / Pengisi ↓ Posisi Koil ↓ Setelan Daya lan Wektu ↓ Pemanasan Induksi ↓ Peleburan Pengisi lan Aliran Kapiler ↓ Pendinginan lan Pemadatan ↓ Reresik, Inspeksi lan Pengujian

Variabel Proses Kunci
| Variabel | Efek ing Brazing | Cara Kontrol sing Disaranake |
|---|---|---|
| Power | Ngontrol kecepatan pemanasan | Diset miturut massa gabungan lan materi |
| frekuensi | Ngontrol ambane pemanasan lan kopling | Cocokake ukuran bagean lan desain koil |
| wektu panas | Mempengaruhi aliran pengisi lan oksidasi | Gunakake timer kanggo pengulangan |
| Jarak koil | Mengaruhi keseragaman pemanasan | Njaga kesenjangan sing konsisten |
| Izin gabungan | Mengaruhi aksi kapiler | Kontrol nganggo mesin utawa fixture |
| Jumlah pengisi | Mengaruhi kekuatan lan penampilan sendi | Gunakake preform kanggo produksi batch |
| cara cooling | Mengaruhi stres residual lan penampilan | Enteni pendinginan sing stabil kajaba proses mbutuhake pendinginan |
Desain Koil lan Fixture
Koil induksi minangka salah sawijining bagean sing paling penting saka mesin brazing induksi portabel. Sanajan nganggo catu daya sing bener, desain koil sing kurang apik bisa nyebabake pemanasan sing ora rata, wektu siklus sing alon, kobongan sing berlebihan, panas banget ing salah sawijining sisih, utawa brazing sing ora lengkap. Koil kudu cocog karo bentuk sambungan, bahan, area pemanasan, lan metode produksi.
| Jinis Koil | Aplikasi paling apik | Kaluwihan | Cathetan Desain |
|---|---|---|---|
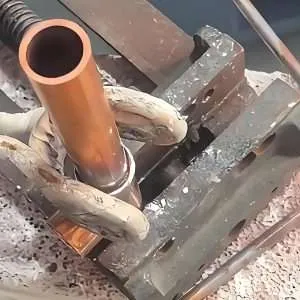
| Koil bunder siji puteran | Sambungan lan cincin tabung cilik | Gampang, cepet digawe panas, gampang dioperasikake | Cocok kanggo bagean bunder |
| Koil heliks multi-putaran | Sambungan lan selongsong tabung sing luwih dawa | Dawane pemanasan luwih akeh | Mbutuhake jarak sing seragam |
| Koil awujud U | Brazing akses sisih | Apik kanggo bagean sing ora bisa ngliwati koil sing ditutup | Pemanasan bisa uga butuh imbangan |
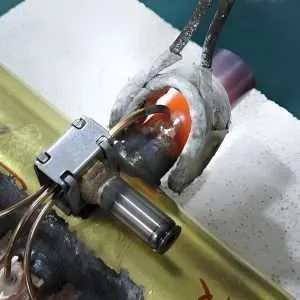
| Koil pamisah | Rakitan tetep gedhe | Gampang loading lan unloading | Migunani kanggo ndandani lapangan |
| Koji pancake | Piranti sing rata, piring, lan segmen berlian | Pemanasan permukaan sing apik | Jarak koil-ke-bagian kudu dikontrol |
| Koil profil khusus | Geometri sendi sing ora teratur | Keseragaman pemanasan paling apik | Mbutuhake uji sampel lan desain teknik |
Aturan Desain Koil
| Faktor Desain | Laku sing Disaranake | Alesan |
|---|---|---|
| Jarak koil-ke-bagian | Jaga jarak tetep cilik nanging aman | Nambah kopling elektromagnetik |
| Posisi koil | Tempelake kumparan ing tengah sambungan brazing | Nyegah aliran pengisi sing ora rata |
| Pendinginan koil | Gunakake tabung tembaga kothong kanthi pendinginan banyu internal | Nyegah panas banget saka kumparan nalika operasi terus-terusan |
| Jarak puteran | Njaga jarak sing seragam | Nambah keseimbangan pemanasan |
| Konsentrator magnetik | Gunakake nalika panas kudu difokusake | Nambah efisiensi pemanasan lokal |
| Insulation | Hindari kontak langsung antara kumparan dan benda kerja | Nyegah kerusakan sirkuit cendhak lan koil |
Fixture uga penting. Fixture sing tepat njaga celah sambungan tetep stabil, nahan logam pengisi ing posisine lan nyegah obah nalika pemanasan lan pendinginan. Kanggo brazing manual, fixture posisi sing prasaja bisa uga cukup. Kanggo produksi batch, klem pneumatik, meja indeks rotary utawa fixture sing dikontrol PLC bisa nambah produktivitas kanthi signifikan.
Daftar Priksa Desain Perlengkapan
| item | requirement | Napa Iku Penting |
|---|---|---|
| Alignment bagean | Stabil sadurunge lan nalika dipanasake | Nyegah sendi sing ringkih utawa ora rata |
| Izin gabungan | Konsisten saka bagean siji menyang bagean liyane | Ndhukung aliran kapiler sing bisa diulang |
| Resistance panas | Bahan perlengkapan kudu tahan panas radiasi | Nyegah deformasi fixture |
| Prilaku listrik | Hindari puteran konduktif sing ora perlu cedhak karo koil | Nyegah pemanasan sing ora dikarepake |
| Kecepatan muat | Gampang ngunggah lan mbongkar bagean | Ngapikake efisiensi produksi |
Sistem Kontrol lan Otomasi
Mesin brazing induksi portabel bisa dioperasikake kanthi manual utawa diintegrasikake menyang stasiun produksi semi-otomatis. Tingkat kontrol kudu dipilih miturut volume produksi, syarat kualitas, lan katrampilan operator. Kanggo ndandani lan kerja batch cilik, operasi pemicu manual fleksibel. Kanggo produksi bola-bali, kontrol timer, pemantauan suhu, lan program PLC disaranake.
| Tingkat Kontrol | konfigurasi | Aplikasi paling apik | Benefit |
|---|---|---|---|
| Kontrol manual | Pangaturan daya lan pemicu genggam | Ndandani, produksi uji coba, kerja fleksibel | Prasaja lan irit |
| Kontrol wektu | Wektu lan daya pemanasan sing wis disetel | Produksi batch saka bagean sing padha | Nambah kemampuan kanggo mbaleni |
| Kontrol suhu | Pirometer inframerah utawa umpan balik termokopel | Brazing presisi lan bahan sensitif | Ngurangi risiko panas banget |
| Kontrol PLC | Panyimpenan resep, sensor, lan interlock | Jalur produksi lan otomatisasi | Ndhukung proses industri sing stabil |
| Integrasi robot | Koil utawa penanganan bagean sing dicekel robot | Produksi volume dhuwur | Ngurangi tenaga kerja lan ningkatake konsistensi |
Grafik Opsi Otomatisasi
| Volume Produksi | Kontrol sing Disaranake | Aksesoris sing Disaranake |
|---|---|---|
| Volume sedheng | Mode manual | Saklar sirah, sikil genggam, perlengkapan prasaja |
| Volume medium | Mode wektu | Panel digital, pendingin banyu, perlengkapan posisi |
| Dhuwur volume | Mode PLC | Perlengkapan pneumatik, meja putar, pemantauan pendinginan |
| Produksi sing penting banget kanggo kualitas | Mode umpan balik suhu | Pirometer, pencatatan data, sistem alarm |
| Jalur otomatis kanthi lengkap | Integrasi PLC lan robot | Lengan robot, pemuatan otomatis, kandang keamanan |
Masalah lan Solusi Umum
| masalah | Bisa Sebab | Solusi Teknik |
|---|---|---|
| Pengisi ora mili | Suhu sing kurang, reresik sing ora apik, pengisi sing salah utawa jarak sambungan sing cilik banget | Tambah daya utawa wektu, resiki permukaan, pilih pengisi sing bener lan atur jarak |
| Bola pengisi munggah | Oksidasi, fluks sing kurang apik, kontaminasi permukaan utawa pemanasan sing ora rata | Ningkatake reresik, aplikasi fluks sing bener, atur posisi koil |
| Sendi kepanasen | Daya kegedhen utawa wektu pemanasan kedawanen | Kurangi daya, cendhakake wektu siklus utawa gunakake umpan balik suhu |
| Sisi siji luwih cepet panas | Koil ora ana ing tengah utawa bagean-bagean kasebut duwe massa sing beda | Desain ulang koil, puter bagean utawa ganti jarak koil |
| Kekuatan sendi sing ringkih | Aliran kapiler sing kurang apik, pengisi sing salah, celah sing salah utawa pemanasan sing ora cukup | Optimalake desain sambungan lan verifikasi suhu brazing |
| Oksidasi sing berlebihan | Wektu pemanasan kelamaan utawa fluks ora cukup | Cekak siklus, gunakake fluks utawa atmosfer protèktif sing tepat |
| Koil dadi panas banget | Banyu pendingin sing ora cukup utawa arus sing akeh banget | Priksa aliran banyu, penyumbatan tabung koil lan sistem pendinginan |
| Alarm mesin kerep muni | Masalah aliran banyu, arus luwih, voltase luwih utawa kelebihan beban | Priksa daya input, sistem pendinginan, lan kecocokan koil |
| Asil siklus sing ora konsisten | Variasi manual, posisi bagean sing ora stabil utawa jumlah pengisi sing ora konsisten | Gunakake fixture, kontrol timer, lan cincin pengisi sing wis dibentuk sadurunge |
Bagan Diagnosis Cacat
| Cacat sing diamati | Masalah Proses sing Kamungkinan | Priksa Prioritas |
|---|---|---|
| Permukaan sendi ireng | Oksidasi utawa fluks sing kepanasen | Wektu pemanasan lan jinis fluks |
| Fillet sing ora lengkap | Panas utawa pengisi sing ora cukup | Daya, wektu, lan penempatan pengisi |
| Sendi retak | Gerakan nalika pendinginan utawa stres termal | Stabilitas lan metode pendinginan fixture |
| Pengisi sing berlebihan ing njaba sambungan | Kakehan pengisi utawa kontrol celah sing kurang apik | Ukuran pengisi lan jarak sambungan |
| Perubahan warna logam dasar | Zona sing kepanasen utawa kena pengaruh panas sing berlebihan | Posisi koil lan setelan daya |
Pandhuan Seleksi Teknik
Milih mesin brazing induksi portabel kudu diwiwiti saka benda kerja, ora mung saka rating daya. Mesin 25 kW sing padha bisa uga bisa digunakake kanthi apik kanggo siji sambungan tabung tembaga nanging bisa uga cilik banget kanggo katup kuningan sing gedhe utawa kuwat banget kanggo terminal listrik sing cilik. Pilihan sing apik mbutuhake analisis bahan, ukuran sambungan, logam pengisi, jumlah produksi, metode operator lan tingkat kualitas sing dibutuhake.
Langkah 1: Nemtokake Sendi
Geometri sambungan nemtokake wujud koil lan kebutuhan daya. Sambungan tabung-ke-tabung, sambungan tabung-ke-pas, sambungan alat datar, lan sambungan cincin kabeh butuh desain koil sing beda. Insinyur kudu ngukur diameter njaba, kekandelan tembok, dawa tumpang tindih, jarak sambungan, lan total massa sing dipanasake.
Langkah 2: Konfirmasi Kombinasi Materi
Tembaga, kuningan, baja, baja tahan karat, karbida, lan aluminium kabeh nduweni panas sing beda. Sambungan logam campuran mbutuhake keseimbangan panas. Contone, tembaga ngeterake panas kanthi cepet, dene baja bisa uga luwih cepet panas ing sangisore koil sing padha. Koil bisa uga kudu fokus luwih akeh energi ing sisih tembaga utawa nambah dawa pemanasan kanggo nggawe aliran pengisi sing seragam.
Langkah 3: Pilih Logam Pengisi lan Suhu Pematrian
Logam pengisi nemtokake suhu proses sing dibutuhake. Pengisi berbasis perak digunakake sacara wiyar kanggo mematri tembaga, kuningan, baja, lan karbida berkualitas tinggi. Pengisi tembaga-fosfor umum kanggo aplikasi tembaga-dadi tembaga. Pengisi berbasis nikel bisa digunakake kanggo baja tahan karat utawa layanan suhu dhuwur. Mematri aluminium mbutuhake kontrol suhu sing tepat banget amarga kisaran leleh bahan dasar lan pengisi relatif cedhak.
Langkah 4: Kira-kira Daya lan Frekuensi
Bagean cilik mbutuhake frekuensi dhuwur lan daya sing luwih murah. Bagean sing luwih gedhe mbutuhake daya sing luwih akeh lan asring frekuensi sing luwih murah kanggo ambane pemanasan sing luwih apik. Ing brazing portabel, 10-25 kW nutupi akeh aplikasi tabung tembaga lan HVAC, dene 30-60 kW luwih cocog kanggo rakitan kuningan, baja, lan baja tahan karat sing luwih gedhe.
Langkah 5: Desain Koil lan Fixture
Sawise milih rentang daya mesin, koil lan fixture kudu diuji nganggo sampel sing nyata. Koil sing paling apik ora mesthi koil sing paling rumit. Koil iki sing manasi sambungan kanthi seragam, ngidini pemuatan sing gampang, ngindhari risiko korsleting lan menehi asil sing stabil sajrone pirang-pirang siklus.
Langkah 6: Verifikasi nganggo Tes Sampel
Sadurunge produksi massal, uji sampel dianjurake banget. Tes sing tepat kudu nyathet daya, frekuensi, wektu pemanasan, aliran pengisi, penampilan sambungan, kekuatan tarikan utawa asil uji kebocoran, lan umpan balik operator. Cathetan iki dadi dhasar kanggo parameter proses produksi.
| Pitakonan Seleksi | Napa Iku Penting | Conto Wangsulan |
|---|---|---|
| Apa bahan benda kerjane? | Nemtokake respon pemanasan lan pilihan pengisi | Pipa tembaga menyang sambungan kuningan |
| Pira ukuran sendine? | Nemtokake daya lan ukuran koil | Diameter tabung 22 mm, kekandelan tembok 1 mm |
| Logam pengisi apa sing digunakake? | Nemtokake suhu target | Cincin patri perak |
| Pira bagean saben jam? | Nemtokake tingkat otomatisasi lan kabutuhan pendinginan | 300 sendi saben jam |
| Manual utawa otomatis? | Nemtokake struktur mesin | Genggam nganggo mode timer |
| Apa tes kualitas sing dibutuhake? | Nemtokake tingkat kontrol proses | Tes bocor lan inspeksi visual |
Kaluwihan
Brazing induksi portabel nawakake kaluwihan praktis sing kuwat kanggo produksi sambungan logam modern. Iki luwih resik, luwih aman lan luwih gampang distandardisasi tinimbang brazing geni ing pirang-pirang aplikasi.
| Advantage | Nilai Teknik | Keuntungan Pembeli |
|---|---|---|
| Pemanasan tanpa geni | Ora ana geni sing mbukak ing sambungan kasebut | Ningkatake keamanan bengkel |
| Input panas lokal | Panas dikonsentrasikake ing sekitar sendi | Ngurangi distorsi lan perubahan warna |
| Kacepetan pemanasan sing cepet | Energi diasilake langsung ing logam | Wektu siklus sing luwih cendhek |
| Pengulangan sing apik | Daya lan wektu bisa dikontrol kanthi digital | Kualitas sendi sing stabil |
| Lingkungan kerja sing luwih resik | Kurang asap lan kurang pemanasan area sing amba | Nambah kenyamanan operator |
| Otomasi sing gampang | Bisa diintegrasikan karo PLC, fixture lan robot | Cocok kanggo jalur produksi |
| Ketergantungan operator sing luwih murah | Kurang gumantung marang sudut obor lan katrampilan geni | Pelatihan lan kontrol kualitas sing luwih gampang |
| Efisiensi energi | Panas difokusake ing area sendi | Ngurangi panas sing terbuang |
| Operasi portabel | Mesin bisa obah cedhak karo benda kerja | Migunani kanggo ndandani lan produksi fleksibel |
Perbandingan: Pematrian Induksi vs Pematrian Api
| item | Pematrian Induksi Portabel | Flame Brazing |
|---|---|---|
| Sumber panas | Induksi elektromagnetik | Geni pembakaran |
| Kontrol panas | Kontrol daya lan wektu digital | Pangaturan geni manual |
| Keslametan | Ora ana geni sing mbukak | Panyimpenan geni lan gas sing mbukak dibutuhake |
| Repeatability | Dhuwur nganggo fixture lan timer | Gumantung banget karo katrampilan operator |
| Area pemanasan | Lokalisasi | Wilayah sing kena pengaruh panas sing luwih jembar |
| Automation | Gampang kanggo nggabungake | Luwih angel |
| Biaya dhisikan | Investasi mesin sing luwih dhuwur | Biaya peralatan wiwitan sing luwih murah |
| Biaya produksi jangka panjang | Asring luwih murah ing produksi batch | Konsumsi gas lan variasi tenaga kerja tetep ana |
| Panganggone paling apik | Pematrian industri sing bisa diulang | Ndandani prasaja utawa kerja volume sithik |
watesan
Senajan brazing induksi portabel iku kuat lan efisien, ora cocok kanggo saben sambungan tanpa penyesuaian teknik. Para panuku kudu ngerti watesane sadurunge milih mesin.
| Batesan | Panjelasan | Solusi sing Disaranake |
|---|---|---|
| Mbutuhake desain koil | Bagean sing beda-beda asring mbutuhake kumparan sing beda-beda | Nyedhiyakake conto utawa gambar sadurunge milih mesin |
| Biaya awal luwih dhuwur tinimbang biaya obor | Catu daya, koil, lan sistem pendingin nambah investasi | Evaluasi total biaya produksi lan peningkatan kualitas |
| Ora kabeh geometri gampang diakses | Koil sing ditutup bisa uga ora cocog karo rakitan sing rumit | Gunakake kumparan profil sing bentuke U, pamisah, utawa khusus |
| Ngresiki aluminium luwih angel | Jendhela suhu sempit lan lapisan oksida angel | Gunakake kontrol sing tepat, fluks sing bener, lan uji sampel |
| Banyu pendingin biasane dibutuhake | Koil lan transformator butuh pendinginan sajrone operasi | Gunakake chiller industri lan proteksi aliran banyu |
| Operator isih butuh pelatihan | Reresik bagean, penempatan pengisi, lan posisi koil iku penting | Nggawe prosedur operasi standar |
Ing praktik teknik, umume watesan bisa diatasi kanthi desain koil sing bener, fixturing sing apik, pilihan pengisi sing cocog, lan uji sampel. Mesin kasebut kudu dianggep minangka bagean saka proses brazing sing lengkap, ora mung minangka sumber panas sing mandiri.
Apa sebabé milih piranti induksi HLQ?
Peralatan Induksi HLQ fokus ing solusi pemanasan induksi industri kanggo brazing, hardening, forging, leleh, annealing, shrink fitting, PWHT lan proses pemanasan logam liyane. Kanggo mesin brazing induksi portabel, nilai sing paling penting ora mung adol catu daya, nanging uga mbantu pelanggan cocogake mesin, koil, sistem pendingin lan parameter proses karo benda kerja sing nyata.
| Kapabilitas HLQ | Nilai Pelanggan | Tuladha Aplikasi |
|---|---|---|
| Macem-macem produk pemanas induksi | Ndhukung macem-macem kabutuhan daya lan frekuensi | Sambungan pipa cilik nganti industri gedhe |
| Desain koil induksi khusus | Nambah keseragaman pemanasan lan wektu siklus | Tabung tembaga, pas kuningan, piranti karbida lan mematri segmen berlian |
| Dhukungan seleksi teknik | Ngurangi risiko pilihan mesin sing salah | Rekomendasi daya lan frekuensi miturut ukuran benda kerja |
| Konfigurasi portabel lan industri | Cocok kanggo ndandani, bengkel, lan jalur produksi | Kepala brazing genggam utawa stasiun perlengkapan otomatis |
| Pola pikir uji proses | Nambah tingkat sukses brazing praktis | Tes pemanasan sampel sadurunge solusi produksi pungkasan |
| Kemampuan solusi OEM lan khusus | Ndhukung macem-macem kabutuhan voltase, tata letak, lan otomatisasi | Mesin khusus kanggo HVAC, piranti utawa industri otomotif |
Kanggo para panuku sing arep ganti saka brazing geni menyang brazing induksi, HLQ bisa mbantu ngevaluasi sambungan saiki, logam pengisi, wektu siklus target, lan lingkungan produksi. Solusi sing disaranake bisa uga kalebu mesin brazing induksi portabel, koil khusus, sistem banyu pendingin, fixture, kontrol timer, lan pemantauan suhu opsional. Pendekatan berbasis teknik iki mbantu para pelanggan entuk kualitas sambungan sing stabil tinimbang mung tuku mesin standar.
Pitakonan Umum
1. Apa sing diarani mesin patri induksi portabel?
Mesin patri induksi portabel yaiku sistem pemanas induksi kompak sing digunakake kanggo manasi sambungan logam lan nglelehke logam pengisi patri. Biasane kalebu catu daya induksi, endhas patri genggam, koil sing didinginkan banyu, lan sistem kontrol.
2. Bahan apa waé sing bisa dibrazing?
Iki bisa ngebrade tembaga, kuningan, baja karbon, baja tahan karat, karbida, segmen alat berlian lan sawetara paduan aluminium. Proses sing tepat gumantung saka logam pengisi, desain sambungan, lan konfigurasi koil.
3. Apa brazing induksi luwih apik tinimbang brazing geni?
Kanggo produksi industri sing bisa diulang, brazing induksi asring luwih apik amarga nyedhiyakake pemanasan lokal, kontrol digital, kemampuan pengulangan sing luwih dhuwur lan ora ana geni mbukak. Brazing geni isih bisa uga cocog kanggo karya perbaikan volume rendah sing prasaja.
4. Daya apa sing kudu dakpilih kanggo mematri tabung tembaga?
Tabung tembaga cilik asring nggunakake 5–15 kW. Sambungan tabung HVAC medium biasane nggunakake 10–25 kW. Rakitan kuningan utawa tembaga sing luwih gedhe mbutuhake 25–60 kW gumantung saka ukuran, wektu pemanasan, lan logam pengisi.
5. Frekuensi apa sing cocog kanggo brazing induksi?
Aplikasi brazing portabel umume nggunakake rentang frekuensi dhuwur kayata 30-300 kHz. Bagean cilik biasane mbutuhake frekuensi sing luwih dhuwur, dene bagean sing luwih gedhe mbutuhake frekuensi sing luwih endhek lan daya sing luwih dhuwur.
6. Apa koil induksi butuh pendinginan banyu?
Ya, umume kumparan brazing induksi industri digawe saka tabung tembaga berongga kanthi pendinginan banyu internal. Pendinginan nglindhungi kumparan lan transformator sajrone operasi terus-terusan.
7. Apa siji mesin bisa ngebrasi bagean sing beda-beda?
Ya, siji catu daya asring bisa ngecor bagean sing beda-beda kanthi ngganti koil induksi, fixture, lan parameter proses. Nanging, ukuran benda kerja sing beda banget bisa uga mbutuhake rentang daya sing beda-beda.
8. Apa iki bisa digunakake kanggo HVAC lan pipa pendingin sing dipatri?
Ya. Brazing tabung tembaga HVAC lan pipa kulkas kalebu aplikasi sing paling umum. Brazing induksi bisa ngasilake sambungan sing resik lan konsisten tanpa geni mbukak cedhak komponen sensitif.
9. Apa brazing induksi bisa diotomatisasi?
Inggih. Mesin iki saged diintegrasikaken kaliyan kontrol PLC, perlengkapan pneumatik, meja putar, pemantauan suhu, lan penanganan robot kangge produksi semi-otomatis utawi otomatis penuh.
10. Informasi apa sing dibutuhake kanggo milih mesin sing tepat?
Informasi penting kalebu bahan, ukuran sambungan, kekandelan tembok, logam pengisi, wektu pemanasan target, jumlah produksi, voltase sing kasedhiya, operasi manual utawa otomatis, lan syarat uji kualitas.
11. Apa sebabe logam pengisi ora mili nalika dipatri?
Alesan umum kalebu suhu sing ora cukup, reresik permukaan sing ora apik, logam pengisi sing salah, jarak sambungan sing ora bener, fluks sing kurang apik utawa pemanasan sing ora rata. Solusine yaiku ngoptimalake reresik, daya, wektu pemanasan, pilihan pengisi, lan posisi koil.
12. Apa brazing induksi portabel bisa nyuda biaya produksi?
Ing produksi batch, bisa nyuda biaya kanthi ningkatake wektu siklus, nyuda pengerjaan ulang, nyuda katergantungan operator lan ningkatake konsistensi sambungan. Total penghematan gumantung saka volume produksi lan metode brazing saiki.
13. Apa brazing induksi aman?
Brazing induksi nyegah geni mbukak lan pembakaran gas, sing ningkatake keamanan ing akeh bengkel. Operator isih butuh pelatihan kanggo keamanan listrik, bagean panas, banyu pendingin, lan penanganan koil sing tepat.
14. Apa aluminium bisa dibrazing nganggo induksi?
Ya, nanging mematri aluminium luwih angel tinimbang mematri tembaga utawa baja amarga jendela suhu sempit lan lapisan oksida kudu dikontrol. Pengujian proses sing akurat dianjurake.
15. Apa sebabe milih sing digawe khusus Koil induksi piran?
Koil sing digawe khusus nambah keseragaman pemanasan, nyepetake wektu siklus, lan nyegah panas banget. Iki minangka salah sawijining bagean paling penting saka proses brazing induksi sing sukses.