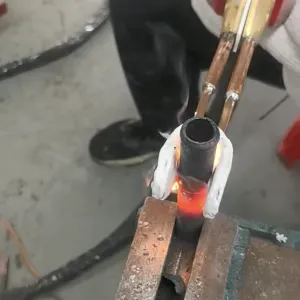
Mesin Pematri Induksi kanggo Pematrian Tembaga, Kuningan, Karbida lan HVAC
Mesin Baling Induksi
Bab lan Paragraf
- Wangsulan cepet
- Apa Produk Iki?
- Aplikasi Kunci
- Bahan sing Cocok
- Asas Pakaryan
- Specifications Technical
- Pilihan Model sing Disaranake
- Alur Kerja Proses
- Desain Koil lan Fixture
- Sistem Kontrol lan Otomasi
- Masalah lan Solusi Umum
- Pandhuan Seleksi Teknik
- Kaluwihan
- watesan
- Apa sebabé milih piranti induksi HLQ?
- Pitakonan Umum
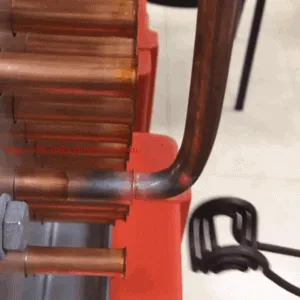
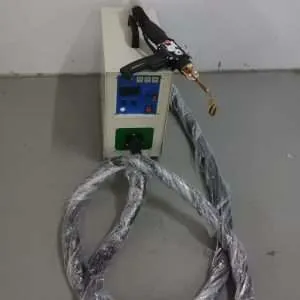
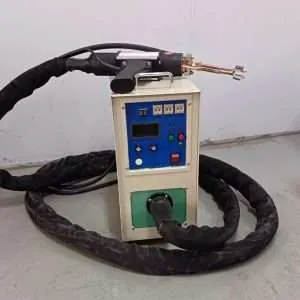
An Induksi mesin brazing Sistem iki digunakake kanggo nggabungake tembaga, kuningan, baja, baja tahan karat, karbida, piranti berlian, konektor listrik, tabung HVAC, lan akeh komponen logam liyane nganggo paduan pengisi brazing. Dibandhingake karo brazing geni, sistem iki nyedhiyakake pemanasan sing luwih cepet, sambungan sing luwih resik, kontrol suhu sing bisa diulang, katergantungan katrampilan operator sing luwih murah, lan otomatisasi sing luwih gampang. Sistem iki akeh digunakake ing kulkas, AC, onderdil otomotif, manufaktur piranti, komponen listrik, peralatan masak, produksi motor, lan perakitan logam presisi. Kanggo para panuku, nilai utama yaiku kualitas brazing sing stabil, oksidasi sing suda, sampah energi sing luwih murah, lan efisiensi produksi sing luwih apik.
Wangsulan cepet
Mesin patri induksi iku sistem pemanasan induksi frekuensi dhuwur utawa frekuensi menengah sing dirancang kanggo manasi area sambungan logam kanthi cepet lan lokal nganti logam pengisi patri leleh, mili kanthi aksi kapiler lan mbentuk ikatan metalurgi sing kuwat. Mesin iki paling cocog kanggo patri tabung tembaga, fitting kuningan, ujung alat karbida, segmen berlian, rakitan baja tahan karat, terminal listrik, dasar peralatan masak lan proses patri industri sing bisa diulang ing ngendi pemanasan sing resik, kontrol sing tepat, produktivitas sing dhuwur lan kualitas sambungan sing konsisten dibutuhake.
Apa Produk Iki?
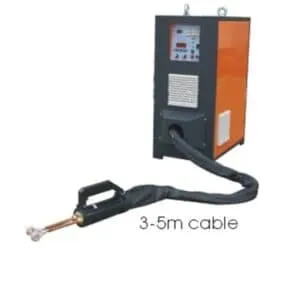
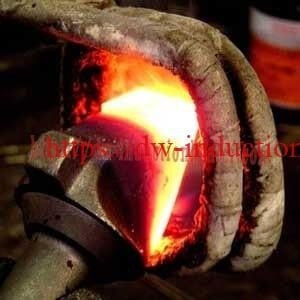
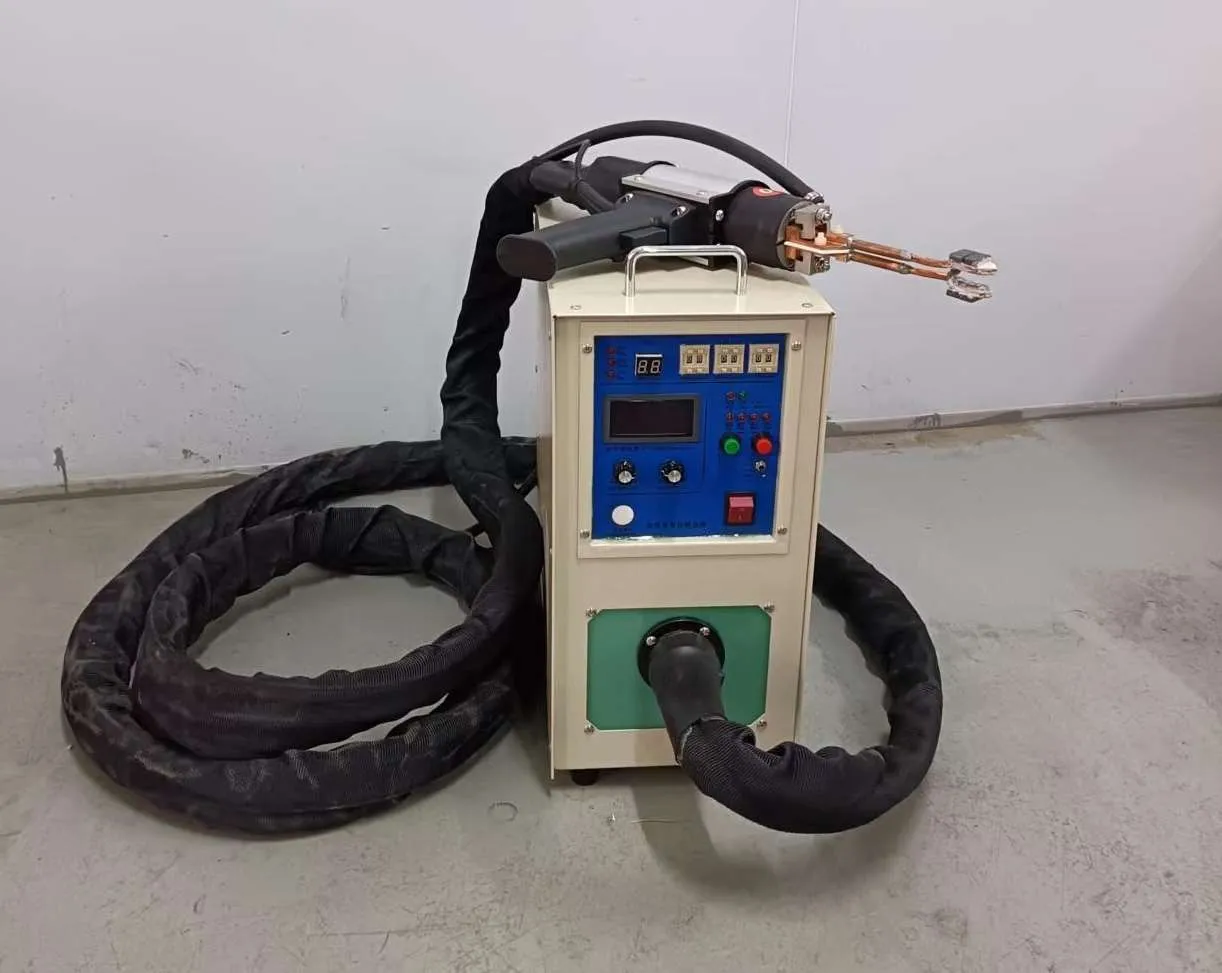
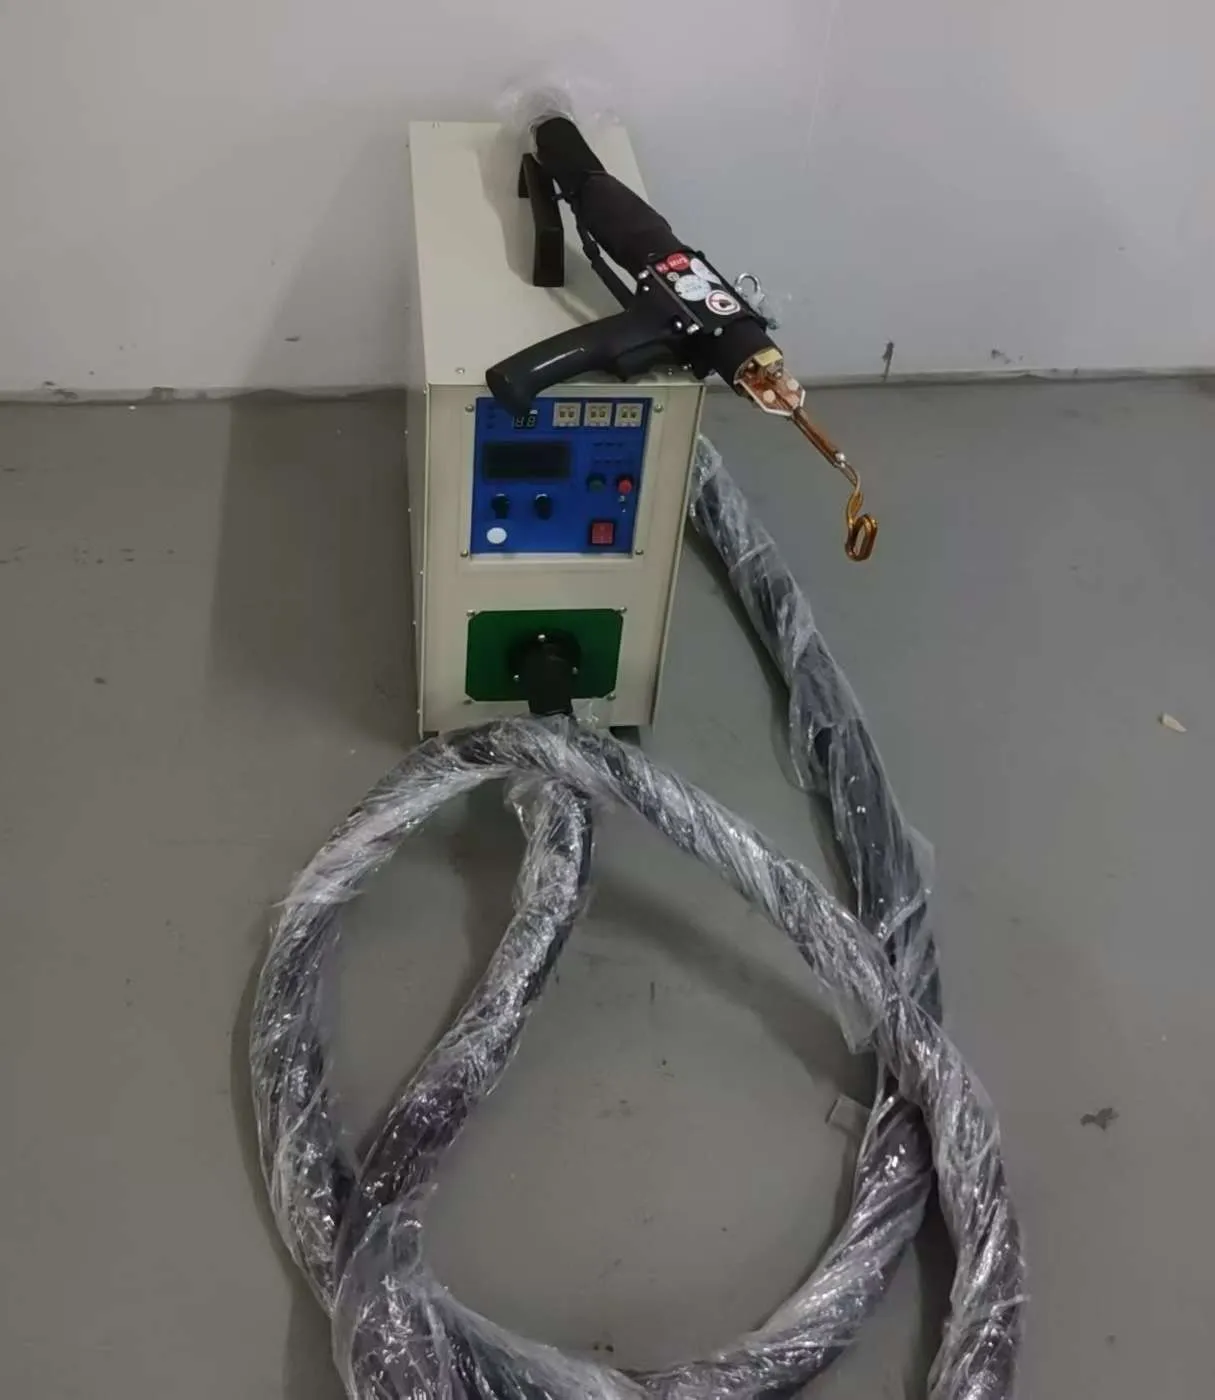
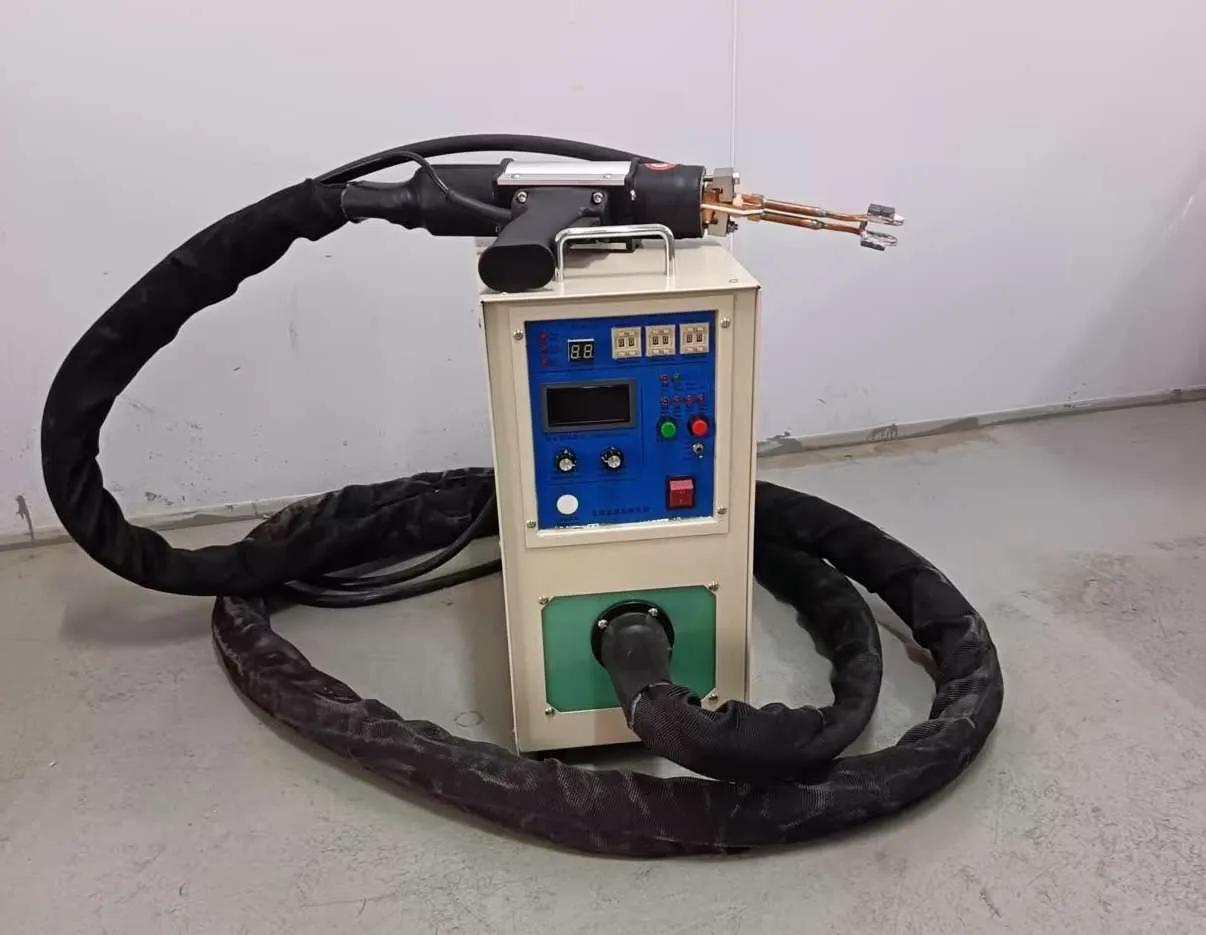
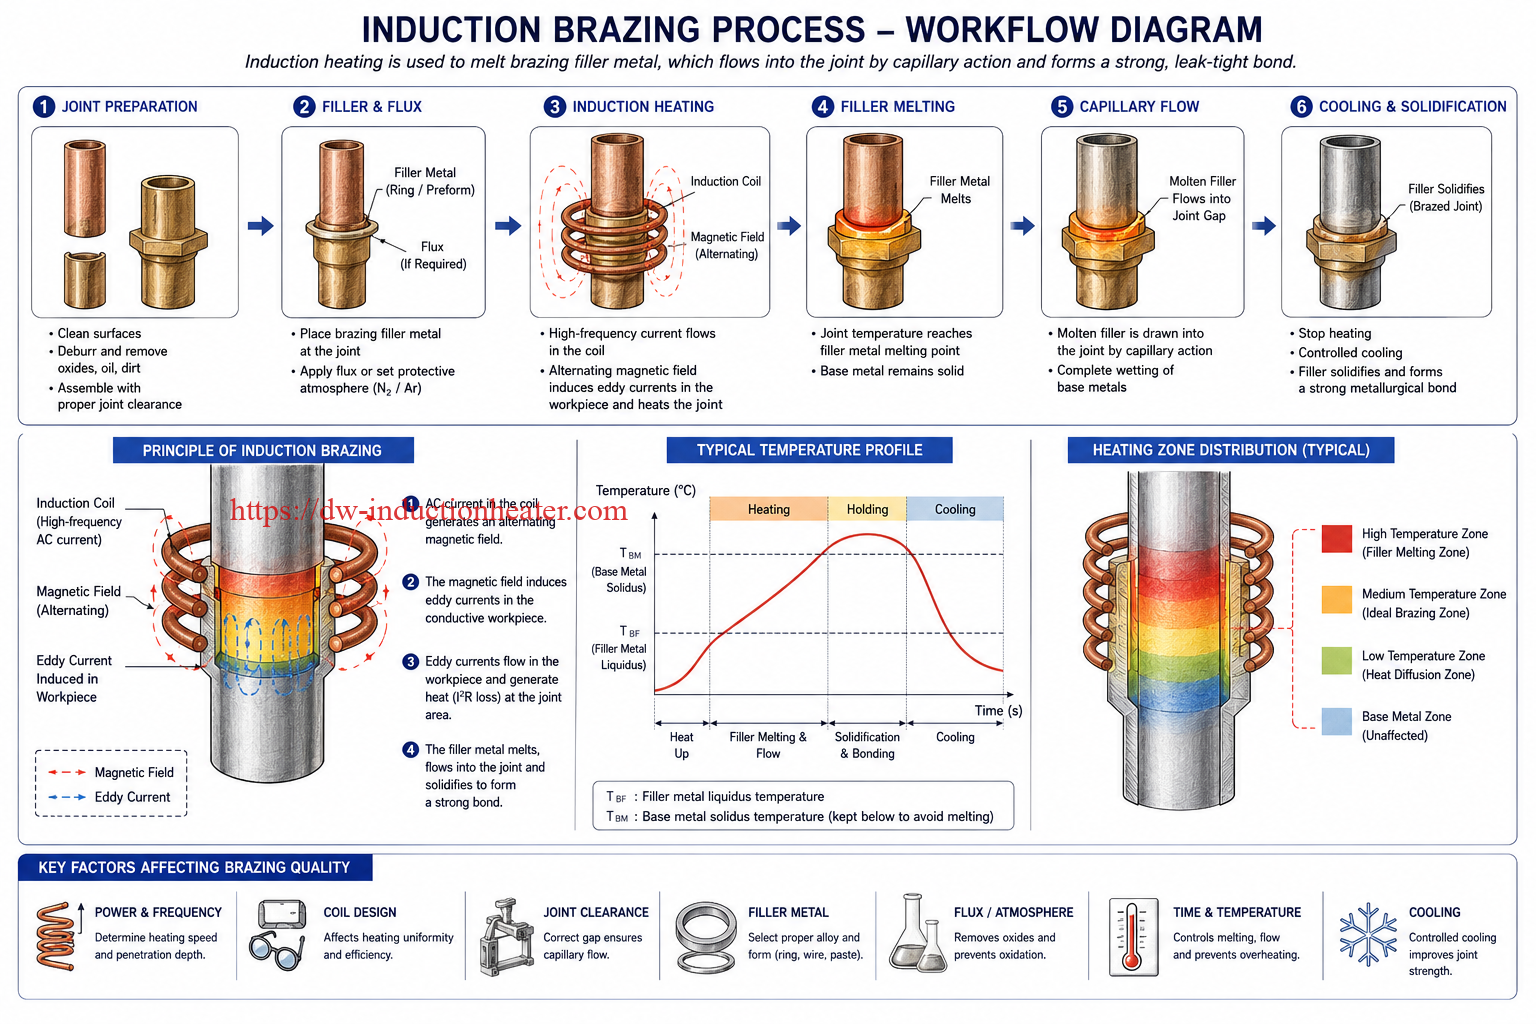
Mesin patri induksi minangka solusi patri industri lengkap sing kasusun saka catu daya induksi, koil induksi sing didinginkan banyu, transformator, sistem pendingin, perlengkapan, piranti kontrol suhu, lan modul otomatisasi opsional. Tinimbang nggunakake geni sing mbukak, mesin kasebut ngasilake medan magnet bolak-balik liwat koil induksi. Nalika benda kerja konduktif diselehake ing njero utawa cedhak koil iki, arus eddy diinduksi ing logam. Arus iki nggawe panas langsung ing area sambungan, saengga paduan pengisi bisa leleh lan ngiket bagean-bagean kasebut.
Ing praktik teknik, mesin brazing induksi ora mung sumber daya. Nanging uga sistem proses. Asil pemanasan sing bener gumantung saka kombinasi daya, frekuensi, geometri koil, jarak kopling, paduan pengisi, fluks utawa atmosfer protèktif, jarak sambungan, tekanan fixture, metode pendinginan, lan ritme produksi. Mulane, mesin 25kW sing padha bisa uga kerjane beda banget gumantung saka apa digunakake kanggo sambungan tabung tembaga cilik, segmen bilah gergaji karbida, utawa fitting baja tahan karat.
Solusi brazing induksi HLQ umume dikonfigurasi kanggo brazing manual, brazing genggam, workstation semi-otomatis, lan jalur produksi otomatis. Sistem cilik digunakake kanggo ndandani, layanan HVAC, uji coba laboratorium, lan brazing alat batch cilik. Sistem daya sing luwih dhuwur digunakake kanggo brazing ngisor piranti masak, sambungan tabung tembaga pirang-pirang, alat karbida gedhe, komponen motor, lan jalur perakitan terus-terusan.
Aplikasi Kunci
Brazing induksi digunakake ing ngendi wae rong bagean logam utawa luwih kudu digabung karo logam pengisi sing titik leleh luwih murah tinimbang bahan dasar. Tabel ing ngisor iki ngringkes aplikasi industri khas.
| Wilayah Aplikasi | Bagian Khas | Tujuan Teknik | Manfaat Khas |
|---|---|---|---|
| HVAC lan kulkas | Tabung tembaga, katup kuningan, distributor, manifold | Sambungan brazing kedap bocor | Pemanasan cepet, risiko geni luwih sithik, kualitas bisa diulang |
| Produksi alat | Ujung karbida, bilah gergaji, piranti bubut, pamikul tambang | Tempelake sisipan pemotongan atos menyang awak baja | Pemanasan lokal nglindhungi geometri alat |
| Produksi piranti berlian | Segmen berlian, bor inti, alat penggiling | Tempelake segmen berlian ing wadhah baja | Ikatan segmen seragam lan produktivitas dhuwur |
| Komponen otomotif | Pipa bahan bakar, sensor, terminal, penukar panas | Gabungan sing bisa dipercaya ing getaran lan siklus termal | Integrasi sing gampang karo piranti lan robot |
| Industri listrik | Busbar tembaga, terminal, konektor, bagean motor | Sambungan konduktif resistensi rendah | Brazing resik kanthi deformasi minimal |
| Pabrik piranti masak | Dasar panci baja tahan karat, plat aluminium, plat tembaga | Ikat dasar logam multi-lapisan | Pemanasan cepet lan ikatan termal sing apik |
| Perakitan baja tahan karat | Pipa, flensa, fitting, bagean instrumen | Gabungan sing resik lan terkendali | Oksidasi sing luwih sithik nganggo gas protèktif |
| Pangopènan lan ndandani | Pipa, poros, piranti cilik, bagean mekanik | Perbaikan ing lokasi utawa bengkel | Portabel lan luwih aman tinimbang geni sing mbukak ing pirang-pirang lingkungan |
Bahan sing Cocok
Proses brazing induksi cocok kanggo akeh bahan konduktif, utamane rakitan sing adhedhasar tembaga, baja, lan karbida. Pemilihan bahan mengaruhi kecepatan pemanasan amarga resistivitas listrik, permeabilitas magnetik, konduktivitas termal, lan geometri bagean kabeh mengaruhi perilaku pemanasan induksi.
| Bahan Dhasar | Kesesuaian Pematrian | Logam Pengisi Umum | Cathetan Teknik |
|---|---|---|---|
| tembaga | banget | Paduan perak, paduan tembaga-fosfor | Konduktivitas termal sing dhuwur mbutuhake daya sing cukup lan kopling koil sing apik |
| Kuningan | banget | Paduan perak, paduan mematri kuningan | Kontrol suhu kanggo nyegah penguapan lan perubahan warna seng |
| Baja karbon | banget | Paduan perak, paduan tembaga, paduan nikel | Bahan magnetik panas kanthi efisien ing frekuensi sing luwih endhek |
| stainless steel | Good | Paduan perak, paduan nikel | Asring entuk manfaat saka fluks utawa atmosfer protèktif |
| Karboh | Good | Paduan perak-tembaga | Mbutuhake pemanasan sing dikontrol kanggo nyuda stres termal lan retak |
| Segmen piranti berlian | Good | Paduan pematri berbasis perak | Kontrol suhu iku penting banget kanggo nglindhungi kinerja berlian |
| aluminium | Bisa nanging luwih angel | Paduan mematri aluminium | Kontrol jendela suhu sing sempit lan film oksida iku penting |
| Tembaga dadi baja | Good | Paduan perak, paduan tembaga | Tingkat pemanasan sing beda mbutuhake keseimbangan koil lan perlengkapan |
| Tembaga nganti kuningan | banget | Paduan perak, paduan tembaga-fosfor | Umum ing komponen HVAC lan pipa ledeng |
Asas Pakaryan
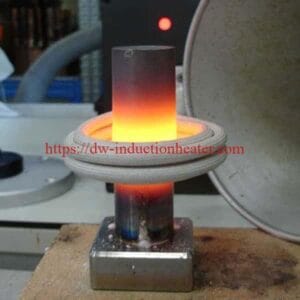
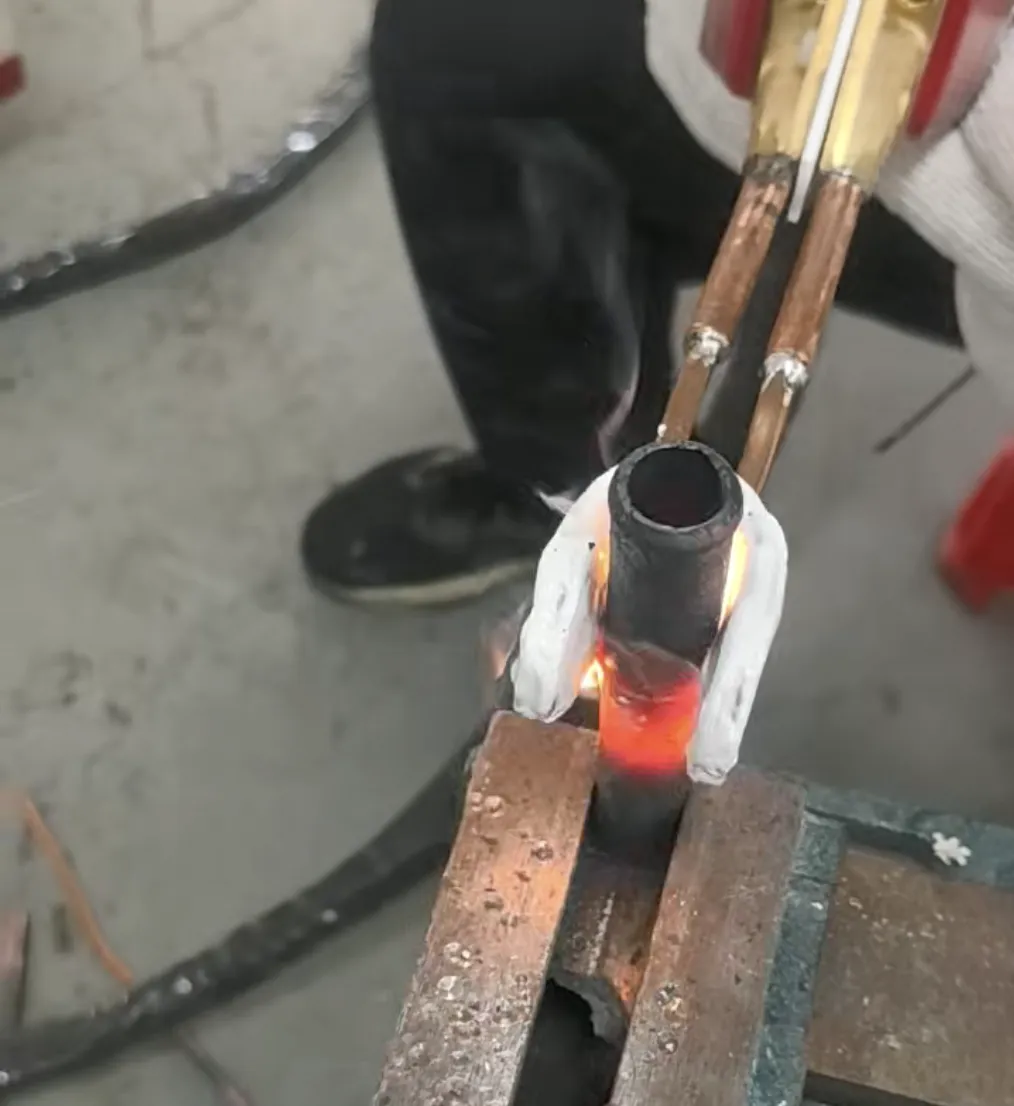
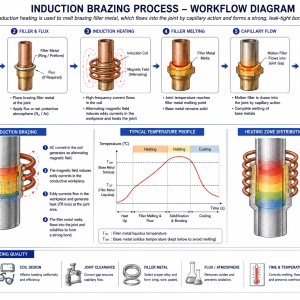
Prinsip kerja mesin patri induksi adhedhasar induksi elektromagnetik. Catu daya ngowahi listrik input dadi arus bolak-balik frekuensi dhuwur. Arus iki mili liwat koil induksi tembaga lan nggawe medan magnet sing owah. Nalika benda kerja diselehake ing njero medan magnet iki, arus eddy sing diinduksi diasilake ing logam kasebut. Resistensi listrik ngowahi arus kasebut dadi panas ing njero benda kerja kasebut dhewe.
Kanggo mematri, tujuane dudu kanggo nglelehke logam dasar. Tujuane yaiku kanggo manasi area sambungan nganti paduan pengisi mematri tekan kisaran leleh lan mili menyang celah sambungan. Sawise adhem, logam pengisi mbentuk ikatan sing kuwat antarane komponen.
| training | Tindakan Fisik | Titik Kontrol Teknik |
|---|---|---|
| Konversi daya | Input AC diowahi dadi output frekuensi dhuwur | Daya, frekuensi, siklus tugas lan stabilitas inverter |
| Pembangkitan medan magnet | Arus mili liwat kumparan induksi | Puteran koil, diameter koil, ukuran tabung tembaga lan pendinginan |
| Pemanasan benda kerja | Arus eddy ngasilake panas ing area sambungan | Jarak kopling, ambane pemanasan lan posisi bagean |
| Lelehan pengisi | Paduan brazing leleh sadurunge logam dasar | Jendhela suhu lan keseragaman pemanasan |
| Aliran kapiler | Pengisi cair mili menyang celah sambungan | Jarak sambungan, kebersihan permukaan, lan fluks |
| Cooling lan solidification | Sendi dadi kuwat sacara mekanik | Kacepetan pendinginan, wektu penahanan fixture lan kontrol oksidasi |
Diagram prinsip prasaja:
Catu Daya AC | v Inverter IGBT / MOSFET | v Transformator Frekuensi Tinggi | v Kumparan Tembaga sing Didinginkan Banyu )))))) Medan Magnet | v Area Sambungan Logam ---- Pemanasan Arus Eddy ---- Leleh Paduan Pengisi | v Aliran Kapiler + Pendinginan = Sambungan Brazed
Specifications Technical
Spesifikasi ing ngisor iki minangka rentang teknik khas kanggo mesin brazing induksi. Konfigurasi pungkasan kudu dipilih miturut bahan, ukuran sambungan, wektu pemanasan, volume produksi lan tingkat otomatisasi.
| parameter | Keterangan | Cathetan |
|---|---|---|
| Rentang daya 3 | 3kW nganti 500kW kanggo umume aplikasi brazing | Daya sing luwih dhuwur kasedhiya kanggo bagean gedhe utawa sistem multi-stasiun |
| Frekuensi jangkoan | 10kHz nganti 500kHz biasane | Frekuensi sing luwih dhuwur kanggo bagean cilik lan pemanasan cethek; frekuensi sing luwih murah kanggo bagean sing luwih gedhe |
| Jinis pasokan listrik | Inverter IGBT, MOSFET utawa transistor | Dipilih miturut kabutuhan daya lan frekuensi |
| voltase input | Fase tunggal utawa telung fase, disesuaikan miturut negara | Pasokan industri umum kalebu 220V, 380V, 400V, 415V, 440V utawa 480V |
| cara cooling | Pendinginan banyu utawa chiller terintegrasi | Dibutuhake kanggo koil, transformator, lan elektronika daya |
| Mode pemanas | Manual, wektu, suhu sing dikontrol utawa PLC sing dikontrol | Gumantung saka kabutuhan pengulangan proses |
| Pemantauan suhu | Pirometer inframerah, termokopel utawa pemantauan visual | Kontrol loop tertutup ningkatake konsistensi |
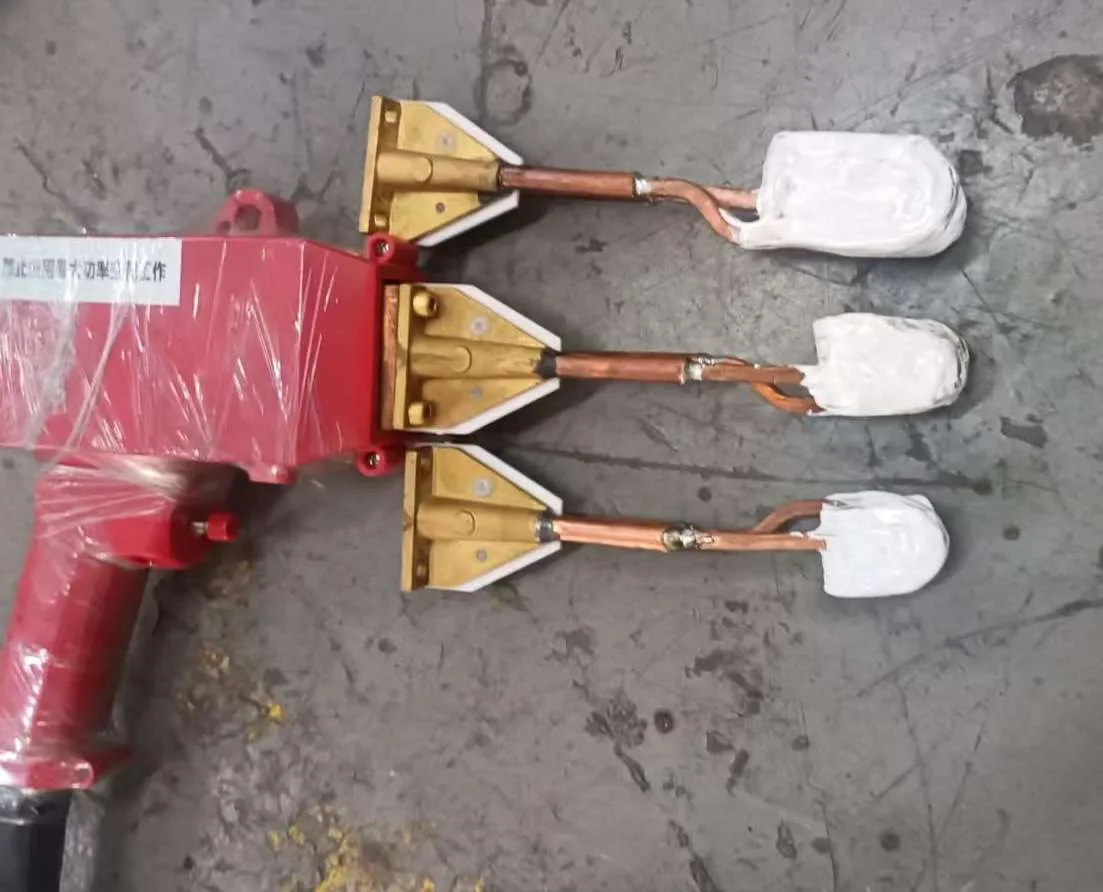
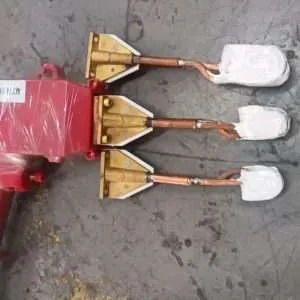
| Tipe kumparan | Putaran siji, puteran pirang-pirang, awujud U, pancake, koil pamisah, koil khusus | Dirancang miturut geometri sambungan |
| Jinis piranti | Perlengkapan manual, klem pneumatik, perlengkapan putar, perlengkapan robot | Njaga jarak sendi lan posisi sing bisa diulang |
| Atmosfer protèktif | Udara, fluks, nitrogen, argon utawa gas pembentuk | Digunakake kanggo ngurangi oksidasi kanggo bahan sing sensitif |
| wektu panas | Biasane 2–60 detik saben sendi | Gumantung saka massa bagean, bahan lan paduan pengisi |
| Daur ulang tugas | Dirancang kanggo produksi intermiten utawa terus-terusan | Kapasitas pendinginan kudu cocog karo siklus kerja |
| Opsi otomatisasi | PLC, HMI, pemuatan robot, meja putar, conveyor, pencatatan data | Disaranake kanggo produksi volume dhuwur |
Pilihan Model sing Disaranake
Model paling apik dipilih miturut beban panas, ukuran sambungan, bahan, lan wektu sing dibutuhake. Tabel ing ngisor iki menehi titik awal praktis kanggo pilihan teknik.
| aplikasi | Material | Daya Dianjurake | frekuensi |
|---|---|---|---|
| Patri tabung tembaga cilik | Tembaga dadi tembaga, tembaga dadi kuningan | 5-15kW | 80–300 kHz |
| Pematrian distributor HVAC | Pipa tembaga lan sambungan kuningan | 15-35kW | 50–200 kHz |
| Sambungan pipa tembaga sedang | Tembaga, kuningan | 25-60kW | 30–150 kHz |
| Pematrian tabung baja tahan karat | Baja tahan karat, tembaga, paduan nikel | 15-50kW | 50–200 kHz |
| Piranti patri karbida | Karbida dadi baja | 15-80kW | 20–100 kHz |
| Pematrian segmen berlian | Segmen berlian menyang awak baja | 25-100kW | 20–100 kHz |
| Pematrian konektor listrik | Tembaga, kuningan, paduan perak | 10-40kW | 80–300 kHz |
| Pematrian ngisor piranti masak | Baja tahan karat, aluminium, plat tembaga | 80-250kW | 10–50 kHz |
| Pematrian komponen motor | Batang tembaga, terminal | 30-120kW | 20–100 kHz |
| Pematrian otomatis multi-stasiun | Macem-macem rakitan logam | 50-300kW | 10–200 kHz |
Bagan pilihan model:
| Ukuran Benda Kerja / Beban Panas | Tingkat Daya sing Disaranake | Tipe Mesin Khas |
|---|---|---|
| Sendi cilik banget, massa kurang | 3-10kW | Mesin patri induksi portabel utawa benchtop |
| Bagian tembaga lan kuningan cilik | 10-25kW | Mesin patri induksi frekuensi dhuwur |
| Sambungan industri menengah | 25-60kW | Sistem brazing induksi frekuensi dhuwur utawa super-audio |
| Piranti karbida gedhe utawa tabung kandel | 60-120kW | Sistem patri induksi frekuensi menengah/tinggi |
| Piring gedhe, piranti masak utawa selang otomatis | 120-300kW | Sistem brazing induksi otomatis sing disesuaikan |
Alur Kerja Proses
Proses brazing induksi sing stabil mbutuhake persiapan, pemanasan, lan pendinginan sing dikontrol. Akeh kegagalan brazing sing disebabake dudu dening catu daya, nanging dening desain sambungan sing kurang apik, kontaminasi, penempatan pengisi sing salah, utawa perlengkapan sing ora stabil.
1. Analisis bahan dasar, jinis sambungan, lan kabutuhan produksi | 2. Pilih paduan pengisi, fluks, utawa atmosfer protèktif | 3. Resikna permukaan sambungan lan kontrol jarak sambungan | 4. Desain koil lan perlengkapan induksi | 5. Setel daya, frekuensi, wektu pemanasan, lan target suhu | 6. Muat benda kerja lan logam pengisi | 7. Miwiti siklus pemanasan induksi | 8. Pengisi leleh lan mili liwat sambungan | 9. Tahan sedhela nganti teles kabeh | 10. Mungkasi pemanasan lan ngidini pendinginan sing dikontrol | 11. Priksa tampilan, kekuatan, lan kinerja kebocoran sambungan
| Langkah Proses | Syarat Utama | Metode Inspeksi |
|---|---|---|
| Reresik permukaan | Mbusak lenga, oksida, bledug lan lapisan | Inspeksi visual, pamriksan pembersihan pelarut |
| Majelis | Mbenerake celah lan keselarasan sendi | Gauge, referensi fixture, pamriksan manual |
| Penempatan pengisi | Jumlah lan posisi sing bener | Verifikasi dering, tempel, kawat utawa preform |
| Proteksi fluks utawa gas | Nyegah oksidasi lan ningkatake pembasahan | Jangkoan fluks utawa meter aliran gas |
| Heating | Suhu seragam ing area sendi | Pirometer, termokopel utawa wektu proses |
| cooling | Hindari gerakan sadurunge dadi padat | Wektu panyimpenan jadwal lan pamriksaan visual |
| Pamriksa kualitas | Konfirmasi patri lengkap | Tes bocor, uji tarik, inspeksi penampang |
Desain Koil lan Fixture
The induksi coil minangka inti saka proses mematri. Koil sing apik nransfer energi kanthi efisien menyang area sambungan, nyedhiyakake pemanasan sing seragam lan ngidini pemuatan lan pembongkaran sing trep. Koil sing kurang apik bisa nyebabake panas banget, aliran pengisi sing ora lengkap, oksidasi sing berlebihan utawa produksi sing ora konsisten.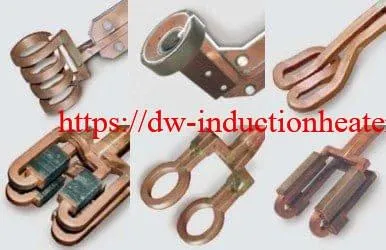
| Jinis Koil | Aplikasi paling apik | Kaluwihan | Cathetan Desain |
|---|---|---|---|
| Koil puteran tunggal | Cincin cilik, terminal, sambungan lokal | Pemanasan sing prasaja lan terkonsentrasi | Mbutuhake posisi sing akurat |
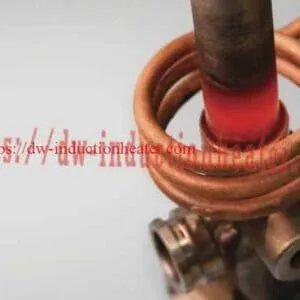
| Koil heliks multi-putaran | Sambungan tabung tembaga, bagean silinder | Pemanasan melingkar seragam | Jaga jarak sing padha ing sekitar sendi |
| Koil awujud U | Brazing akses sisih | Gampang dimuat kanggo bagean sing ora teratur | Bisa uga mbutuhake konsentrator magnetik |
| Koji pancake | Piring datar utawa dhasar piranti masak | Apik kanggo pemanasan permukaan | Distribusi daya kudu seimbang |
| Koil pamisah | Bagian loop tertutup utawa rakitan sing angel dimuat | Akses gampang tanpa mbusak bagean | Struktur mekanik luwih kompleks |
| Koil profil khusus | Piranti khusus utawa komponen otomotif | Pola pemanasan sing dioptimalake | Mbutuhake uji coba lan tuning teknik |
Diagram desain koil khas:
Kumparan Tembaga sing Didinginkan Banyu _____________ / \ / Area Sambungan \ | [Cincin Pengisi] | | Bagian Logam A | | Bagian Logam B | \ / \_____________/ Poin desain utama: - Kumparan kudu cedhak karo area pematrian nanging ora ndemek benda kerja. - Pemanasan kudu fokus ing sambungan, dudu kabeh bagean. - Banyu pendingin kudu mili kanthi lancar liwat kumparan tembaga. - Fixture kudu njaga posisi sambungan nganti pengisi dadi padhet.
Desain fixture uga penting. Fixture kudu njaga keselarasan, njaga celah sing stabil, tahan deformasi termal, lan ngidini keamanan operator. Kanggo produksi volume dhuwur, klem pneumatik, meja putar, stasiun indeksasi, lan pemuatan robot bisa ditambahake. Kanggo piranti karbida utawa berlian sing alus, fixture kudu nyuda stres termal lan nyegah gerakan bagean sajrone aliran pengisi.
Sistem Kontrol lan Otomasi
Brazing induksi bisa dioperasikake kanthi manual utawa otomatis. Sistem manual cocok kanggo produksi fleksibel, ndandani, lan aplikasi volume rendah. Sistem otomatis disaranake nalika kualitas sing konsisten, output sing dhuwur, lan keterlacakan dibutuhake.
| Tingkat Kontrol | konfigurasi | Cocog Gunakake | Wuku |
|---|---|---|---|
| Kontrol manual | Operator ngontrol wektu miwiti, mandheg, lan pemanasan | Ndandani, batch cilik, sambungan prasaja | Regane murah lan fleksibel |
| Kontrol wektu | Daya sing wis disetel lan durasi pemanasan | Bagian sing bisa diulang nganggo bahan sing stabil | Mbenakake konsistensi |
| Kontrol suhu | Umpan balik pirometer utawa termokopel | Pematrian sing sensitif marang suhu | Ngurangi panas banget lan reject |
| Kontrol PLC | Urutan, alarm, lan interlock sing diprogram | Stasiun kerja industri | Proses sing stabil lan operasi sing luwih aman |
| Jalur otomatis | Robot, meja putar, konveyor, pencatatan data | Produksi massal | Produktivitas lan keterlacakan sing dhuwur |
Fungsi otomatisasi sing disaranake kalebu proteksi aliran banyu, alarm suhu sing berlebihan, kontrol kurva daya, panyimpenan resep, pemindaian barcode, pemantauan aliran gas, deteksi posisi perlengkapan, mandheg darurat lan perekaman data produksi. Kanggo peralatan sing diekspor, basa HMI, standar voltase, relay keamanan lan standar kabel kudu dikonfirmasi sadurunge digawe.
Masalah lan Solusi Umum
| masalah | Bisa Sebab | Solusi Teknik |
|---|---|---|
| Logam pengisi ora mili | Suhu sing kurang banget, reresik permukaan sing ora apik utawa paduan pengisi sing salah | Tambah wektu pemanasan, ningkatake reresik, verifikasi rentang leleh pengisi |
| Sendi kepanasen utawa kobong | Daya sing kakehan, kontrol suhu sing ora apik utawa koil sing cedhak banget | Kurangi daya, gunakake pirometer, atur jarak koil |
| Patri sing ora rata ing sekitar tabung | Koil ora ana ing tengah utawa celah sambungan ora seragam | Desain ulang koil, ningkatake fixture lan alignment |
| Oksidasi sing berlebihan | Ora ana fluks, fluks ora cukup utawa proteksi gas sing kurang apik | Gunakake proteksi fluks, nitrogen, utawa argon sing cocog |
| Retakan ing piranti karbida | Panas kecepeten utawa adhem kecepeten | Gunakake pemanasan ramp sing dikontrol lan pendinginan sing luwih alon |
| Kekuatan sendi sing ringkih | Kurange kelembapan, jarak sambungan sing salah, utawa kontaminasi | Optimalake jarak bebas, resiki permukaan, konfirmasi kompatibilitas paduan pengisi |
| Pecahing catu daya | Korsleting koil, masalah aliran banyu, utawa beban sing ora cocog | Priksa insulasi koil, aliran pendinginan, lan trafo sing cocog |
| Efisiensi produksi sing kurang | Pengisian manual alon banget utawa siklus pemanasan ora dioptimalake | Tambahake perlengkapan, meja putar utawa sistem pemuatan otomatis |
| Warna sing ora konsisten sawise dibrashing | Variasi suhu utawa oksidasi | Gunakake kontrol loop tertutup lan atmosfer protèktif |
| Koil dadi panas banget | Aliran banyu ora cukup utawa tabung tembaga kekecilen | Nambah kapasitas pendinginan lan ngrancang ulang penampang kumparan |
Pandhuan Seleksi Teknik
Kanggo milih mesin patri induksi sing bener, para insinyur kudu ngevaluasi kabeh proses patri tinimbang mung takon babagan daya mesin. Pandhuan ing ngisor iki nyedhiyakake cara pemilihan praktis.
1. Konfirmasi bahan dhasar
Tembaga, kuningan, baja, baja tahan karat, karbida lan aluminium nduweni perilaku pemanasan sing beda-beda. Tembaga ngeterake panas kanthi cepet lan mbutuhake daya sing luwih dhuwur. Baja bisa panas kanthi efisien amarga sifat magnetik. Baja tahan karat mbutuhake kontrol oksidasi sing luwih ati-ati. Karbida mbutuhake manajemen stres termal.
2. Konfirmasi ukuran lan massa sendi
Sambungan tabung tembaga cilik mung butuh 5–15kW, dene piranti penambangan karbida utawa dhasar piranti masak sing gedhe butuh 80–250kW. Saya gedhe massa sing dipanasake, saya akeh daya sing dibutuhake kanggo nggayuh suhu mematri sajrone wektu sing dibutuhake.
3. Pilih frekuensi sing pas
Frekuensi mengaruhi ambane pemanasan lan distribusi energi. Bagean cilik lan tipis biasane nggunakake frekuensi sing luwih dhuwur. Bagean sing luwih gedhe lan luwih kandel biasane nggunakake frekuensi sing luwih endhek. Frekuensi sing bener mbantu nyegah permukaan dadi panas banget lan pemanasan sambungan sing ora lengkap.
| Range frekuensi | Karakteristik Pemanasan | Panggunaan Brazing Khas |
|---|---|---|
| 100–500 kHz | Pemanasan cethek, cepet, lan lokal | Terminal cilik, tabung alus, bagean presisi |
| 50–100 kHz | Pematrian frekuensi dhuwur umum | Pipa HVAC, sambungan kuningan, sambungan stainless steel |
| 20–50 kHz | Pemanasan sing luwih jero kanggo bagean medium | Piranti karbida, sambungan tembaga sing luwih gedhe, bagean motor |
| 10–20 kHz | Pemanasan sing luwih jero kanggo bagean sing akeh massa | Dasar piranti masak, piranti gedhe, rakitan abot |
4. Nemtokake wektu siklus target
Kanggo produksi massal, wektu pemanasan langsung mengaruhi output. Yen target yaiku siji sambungan saben 5 detik, daya mesin lan otomatisasi kudu luwih dhuwur tinimbang proses bengkel kanthi siji sambungan saben 30-60 detik.
5. Pilih paduan lan fluks pengisi
Paduan pengisi kudu kompatibel karo logam dasar lan kahanan layanan. Paduan berbasis perak akeh digunakake kanggo mematri tembaga, kuningan, baja, lan baja tahan karat. Paduan tembaga-fosfor umum kanggo mematri tembaga-dadi-tembaga lan tembaga-dadi-kuningan. Mematri aluminium mbutuhake pengisi khusus lan kontrol oksida sing ketat.
6. Rencana pendinginan lan keamanan
Mesin brazing induksi mbutuhake banyu pendingin sing stabil. Chiller industri loop tertutup disaranake kanggo produksi terus-terusan. Desain keamanan kudu kalebu mandheg darurat, proteksi tekanan banyu, proteksi arus berlebih, insulasi koil lan perlindungan operator.
7. Tes sadurunge produksi massal
Kanggo bagean anyar, uji sampel dianjurake banget. Asil uji kudu ngonfirmasi wektu pemanasan, aliran pengisi, kekuatan sambungan, kinerja bocor, penampilan lan kemampuan pengulangan fixture. Sawise uji coba sing sukses, mesin, koil, lan fixture pungkasan bisa dikonfirmasi.
Kaluwihan
| Advantage | Nilai Teknik | Nilai Bisnis |
|---|---|---|
| Pemanasan lokal | Panas dikonsentrasikake ing area sendi | Kurang deformasi lan luwih murah pemborosan energi |
| Kacepetan pemanasan sing cepet | Sambungan tekan suhu brazing kanthi cepet | Kapasitas produksi sing luwih dhuwur |
| Proses sing bisa diulang | Daya lan wektu bisa dikontrol kanthi tepat | Kualitas produk sing luwih stabil |
| Ora ana geni sing mbukak | Lingkungan kerja sing luwih resik lan luwih aman | Risiko kebakaran sing luwih murah lan manajemen pabrik sing luwih gampang |
| Ramah otomatisasi | Gampang diintegrasi karo PLC, robot, lan fixture | Ketergantungan tenaga kerja sing luwih murah |
| Kurang oksidasi | Wektu pemanasan sing luwih cendhek nyuda paparan | Penampilan sing luwih apik lan kurang sawise diresiki |
| Energi efisien | Panas diasilake ing njero logam | Biaya operasi sing luwih murah ing pirang-pirang kasus produksi |
| Desain koil fleksibel | Koil bisa disesuaikan kanggo macem-macem sambungan | Siji catu daya bisa ndhukung pirang-pirang produk |
Bagan perbandingan: patri induksi vs patri geni
| item | Brazing Induksi | Flame Brazing |
|---|---|---|
| Kontrol pemanasan | High | Gumantung banget karo katrampilan operator |
| Kacepetan panas | meh | Sedheng |
| Repeatability | Apik banget karo timer utawa PLC | Variabel |
| Automation | Gampang | Angel |
| Oksidasi | Kurangi kanthi proses sing tepat | Luwih dhuwur amarga geni sing mbukak |
| Keslametan | Ora ana geni sing mbukak | Penanganan geni lan gas sing mbukak dibutuhake |
| Fokus energi | Lokalisasi | Area sing kena pengaruh panas luwih amba |
| Panganggone paling apik | Pematrian industri sing bisa diulang | Ndandani fleksibel lan kerja manual sing murah |
watesan
Senajan brazing induksi nduweni akeh kaluwihan, iki dudu solusi sing paling apik kanggo saben sambungan. Benda kerja kudu konduktif sacara listrik, lan area sambungan kudu bisa diakses dening koil induksi. Geometri sing rumit banget mbutuhake desain koil khusus. Brazing aluminium nduweni jendela proses sing sempit lan asring mbutuhake luwih akeh pengujian. Bagian gedhe kanthi massa termal sing dhuwur mbutuhake daya sing luwih dhuwur lan sistem pendinginan sing luwih kuwat.
| Batesan | Alesan | Tindakan sing Disaranake |
|---|---|---|
| Investasi awal luwih dhuwur tinimbang obor geni | Catu daya, koil, pendinginan, lan perlengkapan dibutuhake | Evaluasi total biaya, penghematan tenaga kerja, lan peningkatan kualitas |
| Koil kudu cocog karo geometri bagean | Distribusi medan magnet nemtokake asil pemanasan | Gunakake desain koil khusus lan uji sampel |
| Ora becik kanggo bahan non-konduktif | Induksi mbutuhake bahan konduktif utawa magnetik | Gunakna susceptor logam utawa cara pemanasan liyané yèn prelu |
| Mbutuhake banyu adhem | Koil lan elektronika daya ngasilake panas | Gunakake chiller loop tertutup kanggo produksi sing stabil |
| Persiapan proses mbutuhake kawruh teknik | Daya, frekuensi, lan koil mengaruhi asil pungkasan | Kerja bareng karo supplier peralatan induksi sing berpengalaman |
Apa sebabé milih piranti induksi HLQ?
HLQ Induction Equipment Co., Ltd. fokus ing solusi pemanasan induksi berbasis teknik kanggo aplikasi industri kalebu brazing, hardening, forging, melting, PWHT, shrink fitting, coating reactor heating lan sistem pemanasan elektromagnetik khusus. Kanggo proyek brazing induksi, HLQ bisa ndhukung pelanggan wiwit saka analisis sampel awal nganti konfigurasi mesin pungkasan, desain koil lan pengujian proses.
| Kapabilitas HLQ | Keuntungan Pelanggan |
|---|---|
| Rentang catu daya induksi sing amba | Cocok kanggo patri manual cilik lan garis patri otomatis gedhe |
| Pilihan frekuensi dhuwur lan frekuensi menengah | Cocokan sing luwih apik kanggo ukuran benda kerja lan ambane pemanasan sing beda-beda |
| Desain koil induksi khusus | Nambah keseragaman pemanasan lan kualitas sendi |
| Dhukungan seleksi teknik | Mbantu pelanggan supaya ora salah milih daya utawa frekuensi |
| Sistem manual, genggam, lan otomatis | Solusi fleksibel kanggo ndandani, bengkel, lan produksi massal |
| Pengalaman aplikasi ing tembaga, kuningan, karbida lan piranti | Pangembangan proses sing luwih cepet lan pemecahan masalah praktis |
| PLC opsional, HMI lan kontrol suhu | Nambah kemampuan pengulangan lan kemampuan pelacakan produksi |
| Konfigurasi sing berorientasi ekspor | Desain voltase, basa, pendinginan, lan keamanan bisa disesuaikan |
Mesin brazing induksi HLQ bisa dipilih kanggo brazing tabung tembaga, brazing konektor kuningan, brazing alat karbida, brazing segmen alat berlian, brazing tabung baja tahan karat, brazing ngisor peralatan masak, lan brazing komponen listrik. Pelanggan mung perlu nyedhiyakake bahan, ukuran sambungan, paduan pengisi, wektu pemanasan target, kapasitas produksi, kondisi catu daya, lan syarat otomatisasi. Insinyur HLQ banjur bisa menehi rekomendasi daya, frekuensi, struktur koil, sistem pendingin, lan metode kontrol sing cocog.
Pitakonan Umum
1. Apa gunane mesin brazing induksi?
Iki digunakake kanggo nyambungake bagean logam kanthi manasi area sambungan nganggo induksi elektromagnetik lan nglelehke paduan pengisi brazing. Panggunaan umum kalebu brazing tabung tembaga, brazing pas kuningan, brazing alat karbida, brazing segmen berlian, brazing tabung baja tahan karat, brazing konektor listrik lan brazing ngisor peralatan masak.
2. Apa brazing induksi luwih kuwat tinimbang soldering?
Ya, ing umume aplikasi industri, brazing nyedhiyakake kekuatan sambungan sing luwih dhuwur tinimbang solder amarga brazing nggunakake paduan pengisi suhu sing luwih dhuwur lan nggawe ikatan metalurgi sing luwih kuwat. Kekuwatan pungkasan gumantung saka paduan pengisi, desain sambungan, jarak bebas, kebersihan lan kualitas pemanasan.
3. Apa brazing induksi bisa ngganti brazing geni?
Ya, brazing induksi bisa ngganti brazing geni ing akeh proses industri sing bisa diulang. Iki nyedhiyakake pemanasan sing luwih cepet, kontrol sing luwih apik, oksidasi sing luwih sithik, ora ana geni sing mbukak lan otomatisasi sing luwih gampang. Nanging, brazing geni isih bisa migunani kanggo karya perbaikan volume sing sithik banget utawa proyek lapangan sing ora teratur banget.
4. Daya apa sing dibutuhake kanggo mematri tabung tembaga?
Sambungan tabung tembaga cilik biasane mbutuhake 5–15kW. Sambungan pipa tembaga ukuran sedang lan distributor HVAC bisa uga mbutuhake 15–35kW. Rakitan tembaga sing luwih gedhe bisa uga mbutuhake 40–80kW utawa luwih. Pilihan pungkasan gumantung saka diameter tabung, kekandelan tembok, paduan pengisi, lan wektu siklus sing dibutuhake.
5. Frekuensi apa sing paling apik kanggo brazing induksi?
Sambungan presisi cilik asring nggunakake 100–500kHz. Pematrian tembaga lan kuningan umume nggunakake 50–200kHz. Piranti karbida sing luwih gedhe, bagean motor, lan piranti masak sing dipatri bisa uga nggunakake 10–100kHz. Frekuensi paling apik gumantung saka ambane pemanasan, ukuran bagean, lan bahan.
6. Apa brazing induksi bisa digunakake kanggo baja tahan karat?
Ya. Baja tahan karat bisa dibrazing induksi nganggo paduan pengisi lan fluks utawa atmosfer protèktif sing cocog. Amarga baja tahan karat bisa teroksidasi nalika dipanasake, kontrol proses lan persiapan permukaan iku penting.
7. Apa brazing induksi bisa digunakake kanggo aluminium?
Ya, nanging mematri aluminium luwih angel tinimbang mematri tembaga utawa baja. Aluminium nduweni bedane suhu sing tipis antarane suhu mematri lan suhu leleh logam dasar, lan kontrol film oksida iku penting banget. Pengujian sampel banget dianjurake.
8. Apa brazing induksi butuh fluks?
Akeh proses brazing mbutuhake fluks kanggo mbusak oksida lan ningkatake aliran pengisi. Sawetara proses nggunakake atmosfer protèktif kayata nitrogen, argon utawa gas pembentuk tinimbang fluks konvensional. Pilihan gumantung saka bahan dasar, paduan pengisi, lan syarat kebersihan.
9. Apa bedane antarane brazing induksi lan pengelasan induksi?
Pematrian induksi mung nglelehke logam pengisi, dudu bahan dasar. Pengelasan induksi manasi bahan dasar dhewe kanggo nggawe sambungan sing dilas. Pematrian biasane digunakake nalika suhu sambungan sing luwih murah, logam sing beda utawa perakitan sing tepat dibutuhake.
10. Informasi apa sing dibutuhake kanggo milih mesin?
Informasi penting kalebu bahan dasar, dimensi bagean, jinis sambungan, paduan pengisi, suhu mematri, wektu pemanasan sing dibutuhake, volume produksi saben dina, voltase catu daya, kondisi pendinginan, tingkat otomatisasi lan syarat inspeksi kualitas.
11. Apa mesin brazing induksi siji bisa nangani macem-macem produk?
Ya. Siji catu daya asring bisa digunakake kanggo macem-macem produk kanthi ngganti koil induksi, fixture, lan resep proses. Nanging, rentang daya lan frekuensi kudu cocog kanggo kabeh bagean target.
12. Yèn sambungan sing wis dibra dadi ireng, kenapa?
Penghitaman biasane disebabake dening oksidasi, panas banget, fluks sing salah, wektu pemanasan sing suwe, utawa atmosfer protèktif sing kurang apik. Solusi kalebu nyuda wektu pemanasan, ningkatake kontrol suhu, nggunakake fluks sing bener, lan nambah perlindungan nitrogen utawa argon.
13. Sepira cepete patri induksi?
Akeh sambungan cilik lan medium sing bisa dipatri sajrone 2-30 detik. Bagean sing gedhe mbutuhake pemanasan sing luwih suwe. Wektu siklus sing nyata kalebu pemuatan, pemanasan, aliran pengisi, pendinginan lan pembongkaran.
14. Apa pendinginan banyu perlu?
Inggih. Koil induksi lan elektronika daya mbutuhake pendinginan. Kanggo produksi terus-terusan, chiller loop tertutup dianjurake kanggo njaga suhu banyu sing stabil, nyegah kerak, lan nglindhungi mesin.
15. Apa sebabe aku kudu milih koil khusus?
Koil nemtokake pola pemanasan. Koil khusus ningkatake konsentrasi energi, keseragaman suhu, wektu siklus, lan kualitas sambungan. Kanggo produksi sing serius, desain koil asring penting kaya daya mesin.
16. Apa brazing induksi bisa diotomatisasi?
Ya. Brazing induksi cocok banget kanggo otomatisasi. Iki bisa diintegrasikake karo kontrol PLC, panyimpenan resep HMI, perlengkapan pneumatik, meja putar, konveyor, robot, umpan balik suhu lan pencatatan data.
17. Apa sing nyebabake sendi sing dipatri dadi ringkih?
Sambungan sing ringkih biasane disebabake dening reresik sing ora apik, paduan pengisi sing salah, jarak sambungan sing ora bener, pemanasan sing ora cukup, panas banget, gerakan nalika pendinginan utawa pembasahan sing kurang. Perlengkapan sing stabil lan siklus pemanasan sing dikontrol iku penting banget.
18. Apa mesin brazing induksi sing paling apik kanggo pipa tembaga HVAC?
Kanggo umume patri pipa tembaga lan pas kuningan HVAC, mesin patri induksi frekuensi dhuwur 15–35kW minangka titik wiwitan sing praktis. Kanggo distributor sing luwih gedhe utawa pirang-pirang sambungan, 40–60kW bisa uga dibutuhake.
19. Apa mesin patri induksi sing paling apik kanggo piranti karbida?
Pematrian piranti karbida asring nggunakake daya 15–80kW gumantung saka ukuran piranti. Frekuensi biasane ana ing kisaran 20–100kHz. Pemanasan lan pendinginan sing dikontrol penting kanggo nyegah retak karbida.
20. Kepiye HLQ bisa mbantu proyek brazing induksi?
HLQ bisa ngevaluasi benda kerja, menehi rekomendasi daya lan frekuensi, ngrancang koil induksi, menehi saran perlengkapan, nguji patri sampel, ngatur sistem pendinginan lan kontrol, lan nyedhiyakake mesin patri induksi manual, genggam, semi-otomatis utawa otomatis lengkap miturut kabutuhan produksi.
kesimpulan
Mesin brazing induksi minangka solusi sambungan sing resik, cepet, lan bisa dikontrol kanggo tembaga, kuningan, baja tahan karat, karbida, piranti berlian, bagean listrik, piranti masak, lan akeh rakitan industri. Dibandhingake karo brazing geni, mesin iki nawakake kemampuan pengulangan sing luwih apik, otomatisasi sing luwih gampang, oksidasi sing luwih murah, lan efisiensi produksi sing luwih dhuwur. Kasuksesan proses kasebut gumantung saka pilihan daya sing bener, pencocokan frekuensi, desain koil, akurasi fixture, pilihan paduan pengisi, lan kontrol suhu. Kanggo para panuku sing mbutuhake kualitas brazing sing stabil lan produksi sing bisa diskalakake, Peralatan Induksi HLQ bisa nyedhiyakake solusi brazing induksi berbasis teknik saka mesin portabel nganti sistem produksi otomatis.