

Mesin Bending Pipa Induksi kanggo Fabrikasi Pipa Baja, Tabung, lan Pipa
Mesin Bending Pipa Induksi
Bab lan Paragraf
- Wangsulan cepet
- Apa Produk Iki?
- Aplikasi Kunci
- Bahan sing Cocok
- Asas Pakaryan
- Specifications Technical
- Pilihan Model sing Disaranake
- Alur Kerja Proses
- Desain Koil lan Fixture
- Sistem Kontrol lan Otomasi
- Masalah lan Solusi Umum
- Pandhuan Seleksi Teknik
- Kaluwihan
- watesan
- Apa sebabé milih piranti induksi HLQ?
- Pitakonan Umum
An mesin bending pipa induksi Sistem iki digunakake kanggo mbengkongake baja karbon, baja tahan karat, baja paduan, tabung boiler, tabung struktural, lan pipa diameter gedhe kanthi pemanasan induksi lokal. Sistem iki akeh digunakake ing pipa minyak lan gas, pabrik petrokimia, pembangkit listrik, galangan kapal, platform lepas pantai, struktur baja, lan fabrikasi pipa tekanan. Kanthi mung manasi zona bengkok sing sempit, peralatan kasebut nyuda gaya bengkok, ningkatake kualitas bengkok, nyuda sambungan las, lan mbantu para pembeli ngasilake bengkokan pipa radius dawa khusus sing ora bisa ditindakake kanthi gampang dening siku standar utawa metode bengkok adhem.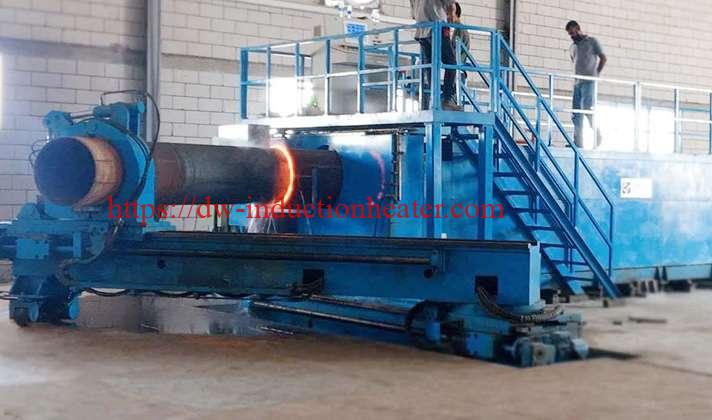
Wangsulan cepet
Mesin lentur pipa induksi paling cocog kanggo ngasilake lenturan panas sing akurat, alus, lan bisa diulang ing pipa logam ukuran sedang nganti gedhe, utamane nalika aplikasi kasebut mbutuhake lenturan radius dawa, lenturan pipa tembok kandel, sudut khusus, siku las sing luwih sithik, lan kinerja aliran sing luwih apik ing sistem perpipaan industri.
Apa Produk Iki?
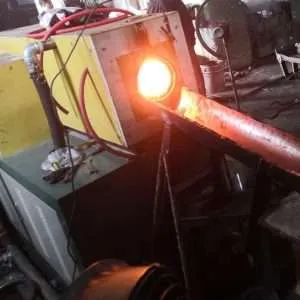
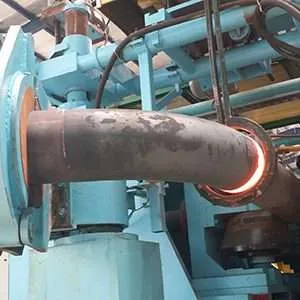
Mesin lentur pipa induksi iku mesin industri sing nggabungake pemanasan induksi elektromagnetik karo gerakan lentur hidrolik utawa CNC sing dikontrol. Mesin iki manasi area pipa sing bentuke cincin sempit lan mbengkongake bagean sing digawe panas ing sekitar radius sing dipilih. Proses iki beda karo lentur adhem amarga pipa dipanasake sacara lokal nganti suhu pembentukan sadurunge deformasi. Iki nyuda resistensi lentur logam lan ngidini pipa gedhe utawa pipa tembok kandel dibengkokake kanthi kontrol dimensi sing luwih apik.
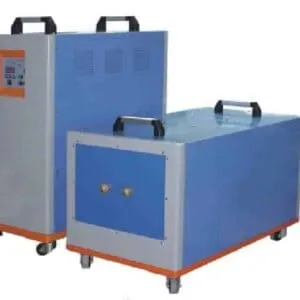
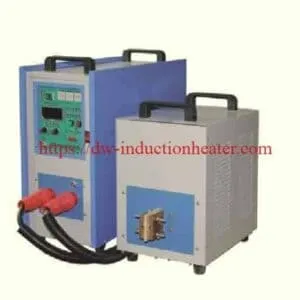
Mesin sing lengkap biasane kalebu catu daya pemanas induksi, transformator sing cocog, koil induksi tembaga sing didinginkan banyu, amben mesin, unit pendorong hidrolik, lengen lentur, klem pipa, rol pandhuan, sistem pendingin, piranti pangukur suhu inframerah lan kabinet kontrol PLC utawa CNC. Mesin iki bisa dikonfigurasi kanggo diameter pipa, kekandelan tembok, bahan, jari-jari lengkungan, lan syarat produksi sing beda-beda.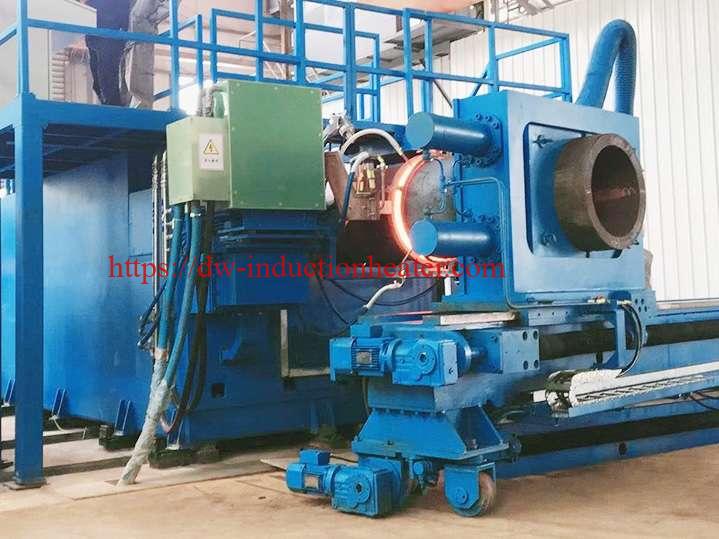
Kanggo perusahaan fabrikasi pipa, nilai utama peralatan iki yaiku fleksibilitas. Tinimbang mung ngandelake siku standar, pabrikan bisa ngasilake tikungan khusus miturut gambar proyek. Iki migunani banget kanggo konstruksi pipa, perpipaan pembangkit listrik, pembangunan kapal, instalasi pabrik kimia, lan proyek struktur baja ing ngendi rute pipa asring rumit.
| Fungsi Produk | Nilai Teknik | Masalah Pembeli sing Biasa Wis Dirampungake |
|---|---|---|
| Pemanasan pipa lokal | Ngurangi gaya mbentuk | Pipa gedhe ora bisa dibengkokke nalika adhem |
| Lentur panas sing dikontrol | Nambah kehalusan lengkungan | Retak tikungan adhem utawa springback sing berlebihan |
| Radius tikungan khusus | Ndhukung rute pipa khusus proyek | Siku standar ora cocog |
| Produksi tikungan radius dawa | Ngurangi hambatan aliran | Siku sing cendhak banget nambah tekanan sing ilang |
| Kontrol PLC/CNC | Nambah kemampuan kanggo mbaleni | Kualitas lentur manual ora stabil |
Aplikasi Kunci
Mesin lentur pipa induksi digunakake ing ngendi wae sistem pipa mbutuhake owah-owahan arah sing lancar, radius lentur gedhe utawa sudut lentur khusus. Ing akeh proyek industri, lentur pipa ora mung bagean sambungan. Iki mengaruhi aliran fluida, tata letak instalasi, jumlah pengelasan, distribusi stres lan keamanan jangka panjang. Lentur induksi sing dirancang kanthi bener bisa ngganti sawetara siku sing dilas lan nyederhanakake kabeh sistem perpipaan.
| Industry | aplikasi | Apa Sebab Lentur Induksi Digunakake |
|---|---|---|
| Oil and gas | Lengkungan pipa jarak jauh, pipa stasiun, jalur lepas pantai | Diameter gedhe, radius dawa lan luwih sithik las |
| Petrochemical | Pipa proses, pipa kilang, jalur transfer kimia | Routing sing kompleks lan syarat kualitas dhuwur |
| Generasi daya | Pipa uap, tabung boiler, tabung superheater | Layanan suhu dhuwur lan tekanan dhuwur |
| Pembuatan | Sistem pipa laut, saluran balast, saluran hidrolik | Rute pipa kompak ing papan sing winates |
| Teknik lepas pantai | Pipa platform, modul FPSO, jalur dhukungan bawah laut | Lengkungan khusus lan keandalan struktural sing kuwat |
| Struktur baja | Tabung struktural mlengkung, tabung jembatan, rangka arsitektur | Komponen baja melengkung radius gedhe |
| Boiler lan penukar panas | Gulungan tabung, tabung economizer, tabung dinding tungku | Produksi peralatan termal lan lentur tabung sing bisa diulang |
| Mesin konstruksi | Pipa hidrolik, tabung mesin abot | Pipa sing awet kanggo sistem beban dhuwur |
Grafik Jangkoan Aplikasi
Pipa Minyak & Gas ████████████████████ Pabrik Petrokimia ████████████████ Pembangkit Listrik █████████████████ Pembuatan Kapal ████████████ Struktur Baja ███████████ Boiler & Penukar Panas ██████████ Mesin Konstruksi █████████
Bahan sing Cocok
Proses lentur pipa induksi cocok kanggo akeh logam konduktif. Nanging, saben bahan duwe prilaku pemanasan, rentang deformasi, lan syarat pendinginan dhewe-dhewe. Baja karbon lan baja paduan rendah minangka bahan sing paling umum amarga nanggapi pemanasan induksi kanthi apik lan digunakake sacara wiyar ing pipa lan pipa industri. Baja tahan karat lan baja paduan uga bisa dibengkokake kanthi sukses, nanging mbutuhake kontrol suhu sing luwih tepat kanggo nglindhungi kualitas permukaan lan sifat mekanik.
| Material | Kesesuaian | Cathetan Teknik |
|---|---|---|
| Pipa baja karbon | banget | Umum kanggo pipa, struktur baja lan pipa industri umum |
| Pipa baja paduan rendah | banget | Cocok kanggo pipa tekanan lan aplikasi pembangkit listrik |
| Pipa waja tahan karat | Good | Mbutuhake kontrol suhu sing akurat kanggo nyuda oksidasi lan distorsi |
| Baja paduan tahan panas | Good | Digunakake kanggo boiler, pipa uap, lan peralatan suhu dhuwur |
| Duplex stainless steel | Conditional | Mbutuhake prosedur termal sing ketat kanggo nglindhungi mikrostruktur |
| Baja suhu rendah | Good | Sifat dampak bisa uga butuh verifikasi sawise mbengkongake |
| Pipa alumunium kab | Conditional | Suhu pambentukan sing luwih murah lan piranti khusus dibutuhake |
| Pipa paduan tembaga | Conditional | Konduktivitas termal sing dhuwur mbutuhake daya lan desain koil sing cocog |
| Tabung persegi lan persegi panjang | Conditional | Mbutuhake kumparan lan fixture khusus kanggo ngontrol deformasi |
Asas Pakaryan
Prinsip kerja mesin lentur pipa induksi adhedhasar induksi elektromagnetik. Nalika arus bolak-balik mili liwat koil induksi tembaga, medan magnet bolak-balik diasilake ing sekitar koil. Nalika pipa konduktif diselehake ing njero medan magnet iki, arus eddy diinduksi ing tembok pipa. Arus eddy iki ngasilake panas ing njero logam amarga hambatan listrik.
Kanggo baja magnetik, histeresis magnetik uga nyumbang kanggo pemanasan ing ngisor suhu Curie. Iki ndadekake pemanasan induksi luwih efisien kanggo baja karbon lan pipa baja paduan rendah. Mesin iki mung manasi pita sempit ing sekitar pipa, ora kabeh dawa pipa. Sawise zona sing dipanasake iki tekan suhu lentur target, sistem pendorong hidrolik mindhah pipa maju nalika lengen radius nuntun pipa menyang kurva sing dibutuhake.
Zona sing dipanasake terus obah ing sadawane pipa nalika pipa maju. Sawise zona panas liwat, bagean sing mlengkung bisa didinginkan nganggo semprotan banyu, pendinginan udara utawa pendinginan alami. Kombinasi pemanasan lokal, dorongan sing dikontrol, lan pendinginan sing dikontrol iki nggawe lengkungan induksi sing alus.
Diagram Prinsip Lentur Pipa Induksi
Arah Umpan Pipa Lurus → ┌─────────────────────────────────────────┐ │ Rol Pandhuan / Amben Mesin │ └─────────────────────────────────────┘ │ ▼ ┌───────────────────┐ │ Koil Induksi │ │ Zona Pemanasan Lokal │ └─────────────────────┘ │ ▼ Zona Plastik sing Dipanasake │ ▼ Lengan Lentur / Lengan Radius │ ▼ Lentur Radius Dawa sing Wis Rampung
Aliran Konversi Energi
Daya Listrik ↓ Catu Daya Induksi ↓ Arus Bolak-balik ing Koil ↓ Medan Magnet Bolak-balik ↓ Arus Eddy ing Dinding Pipa ↓ Pembangkitan Panas Lokal ↓ Deformasi lan Pembengkokan Plastik
Specifications Technical
Spesifikasi teknis mesin lentur pipa induksi kudu dipilih miturut diameter pipa, kekandelan tembok, bahan, radius lentur, sudut lentur, lan kapasitas produksi. Mesin kanthi rentang diameter pipa sing bener isih bisa gagal yen catu daya, frekuensi, desain koil, utawa gaya pendorong hidrolik ora cocog. Mulane, pilihan teknik kudu adhedhasar syarat pembentukan lengkap, ora mung ukuran pipa maksimal.
| parameter | Keterangan | Cathetan |
|---|---|---|
| jeneng Product | Mesin Bending Pipa Induksi | Peralatan lentur induksi panas kanggo pipa lan tabung |
| Cara pemanasan | Pemanasan induksi elektromagnetik | Pemanasan lokal saka zona lentur |
| Pipa sing ditrapake OD | 21 mm nganti 1620 mm utawa disesuaikan | Gumantung saka model mesin lan bahan pipa |
| kekandelan tembok | 2 mm nganti 120 mm utawa disesuaikan | Pipa sing luwih kandel mbutuhake daya sing luwih dhuwur lan gaya pendorong sing luwih kuwat |
| Radius tikungan | 1.5D nganti 20D | D tegese diameter njaba pipa |
| Sudut tikungan | 0 ° nganti 180 ° | Sudut khusus kasedhiya miturut kabutuhan proyek |
| Daya maneka warna | 60 kW nganti 2500 kW+ | Dipilih miturut ukuran pipa lan kecepatan produksi |
| Frekuensi jangkoan | 0.5 kHz nganti 30 kHz biasane | Frekuensi sing luwih endhek luwih disenengi kanggo pipa sing luwih gedhe utawa luwih kandel |
| Jinis pasokan listrik | Catu daya induksi berbasis IGBT utawa thyristor | Dipilih miturut kabutuhan daya lan frekuensi |
| Metode pushing | Hidrolik utawa servo hidrolik | Ngontrol kecepatan lan stabilitas asupan pipa |
| Sistem kontrol | PLC utawa CNC | CNC dianjurake kanggo produksi batch sing bisa diulang |
| Pangukuran suhu | Termometer inframerah | Kontrol loop tertutup ningkatake konsistensi pemanasan |
| cara cooling | Semprotan banyu, pendinginan udara utawa pendinginan alami | Dipilih miturut materi lan prosedur |
| Tipe kumparan | Koil induksi tembaga sing didinginkan banyu | Disesuaikan kanggo diameter pipa lan jembar pemanasan |
| Tata letak mesin | Amben mesin horisontal | Umum kanggo lentur pipa industri |
| Wangun sing ditrapake | Pipa bunder, tabung kothak, tabung persegi panjang, profil | Perlengkapan lan koil khusus dibutuhake kanggo bagean sing ora bunder |
Pilihan Model sing Disaranake
Tabel pilihan model ing ngisor iki nyedhiyakake referensi praktis kanggo evaluasi teknik. Konfigurasi mesin pungkasan kudu dikonfirmasi sawise mriksa tingkat pipa sing nyata, diameter njaba, kekandelan tembok, radius tikungan, sudut tikungan lan ritme produksi.
| aplikasi | Material | Daya Dianjurake | frekuensi |
|---|---|---|---|
| Lentur tabung boiler cilik | Baja karbon / baja paduan | 60–160 kW | 10-30 kHz |
| Pembengkokan tabung penukar panas | Baja karbon / baja tahan karat | 80–200 kW | 8-25 kHz |
| Pembengkokan pipa proses menengah | Baja karbon / baja tahan karat | 160–300 kW | 3-15 kHz |
| Pembengkokan pipa pambangunan kapal | Baja karbon / baja tahan karat | 200–500 kW | 2-10 kHz |
| Pembengkokan pipa petrokimia | Baja karbon / baja paduan / baja tahan karat | 300–800 kW | 1-8 kHz |
| Pembengkokan pipa uap pembangkit listrik | Baja paduan / baja tahan panas | 500–1200 kW | 0.8-5 kHz |
| Pipa lenga lan gas sing mlengkung | Pipa baja | 800–1800 kW | 0.5-3 kHz |
| Pembengkokan pipa abot diameter gedhe | Baja karbon / baja paduan | 1200–2500 kW+ | 0.5-2 kHz |
Referensi Pemilihan Daya miturut Ukuran Pipa
| Rentang OD Pipa | Range Ketebalan Tembok | Range Daya Khas | Tipe Mesin |
|---|---|---|---|
| 21-89 mm | 2-12 mm | 60–160 kW | Mesin lentur induksi tabung cilik |
| 89-219 mm | 4-25 mm | 160–300 kW | Mesin lentur induksi pipa medium |
| 219-426 mm | 6-40 mm | 300–600 kW | Sistem lentur pipa tugas berat |
| 426-720 mm | 8-60 mm | 600–1000 kW | Mesin lentur induksi pipa gedhe |
| 720-1020 mm | 10-80 mm | 1000–1600 kW | Sistem lentur pipa diameter gedhe |
| 1020–1620 mm+ | 12-120 mm | 1600–2500 kW+ | Garis lentur induksi tugas berat sing disesuaikan |
Alur Kerja Proses
Proses lentur pipa induksi kudu stabil lan bisa diulang. Alur kerja sing apik mbantu nyuda cacat kayata tembok sing tipis, oval, kerutan, retak lan sudut lentur sing ora konsisten. Sadurunge produksi, operator kudu ngonfirmasi sertifikat bahan pipa, ukuran pipa, radius lentur target, sudut sing dibutuhake, suhu pemanasan, metode pendinginan lan standar inspeksi.
Bagan Alur Proses
Konfirmasi Bahan Pipa ↓ Pembersihan Permukaan Pipa ↓ Setelan Parameter Mesin ↓ Pemasangan Koil Induksi ↓ Pemuatan lan Penjepitan Pipa ↓ Penyelarasan Zona Pemanasan ↓ Mulai Pemanasan Induksi ↓ Kontrol Loop Tertutup Suhu ↓ Pendorongan Hidrolik ↓ Lengkungan Lengan Radius ↓ Pendinginan Terkendali ↓ Sudut Berhenti lan Pembongkaran ↓ Inspeksi Dimensi ↓ Catatan Kualitas Akhir
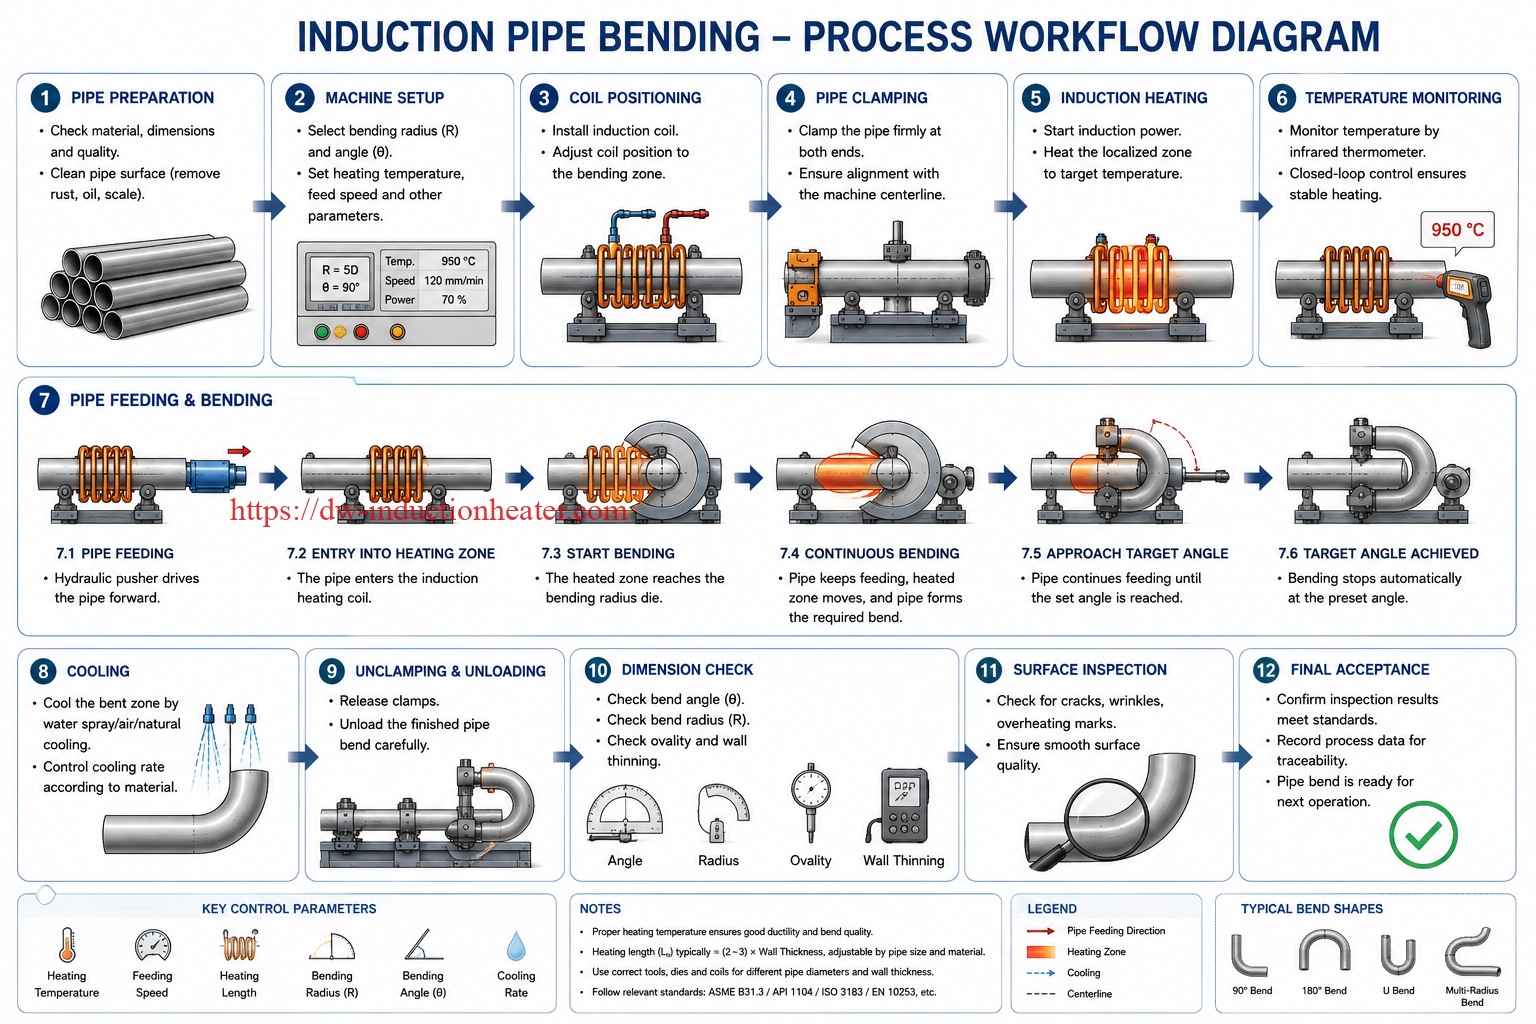
| Langkah | operasi | Titik Pemeriksaan Teknik |
|---|---|---|
| 1 | Konfirmasi data pipa | Kelas bahan, OD, kekandelan tembok lan angka panas |
| 2 | Permukaan pipa sing resik | Copot lenga, teyeng, lan kerak abot cedhak zona pemanasan |
| 3 | Pasang koil induksi | Priksa diameter koil, jarak bebas, lan aliran banyu |
| 4 | Setel parameter tikungan | Radius, sudut, kecepatan, suhu lan mode pendinginan |
| 5 | Pipa penjepit | Priksa manawa sejajar karo amben mesin lan lengen radius |
| 6 | Miwiti pemanasan | Tekan suhu target kanthi rata ing sakubenge pipa |
| 7 | Miwiti meksa | Njaga kecepatan sing stabil tanpa getaran |
| 8 | Nindakake mbengkongake | Monitor sudut, radius, lan gerakan pipa |
| 9 | Pipa keren | Pilih banyu, udara utawa pendinginan alami miturut materi |
| 10 | Priksa tikungan | Priksa sudut, radius, ovalitas, kekandelan tembok lan permukaan |
Desain Koil lan Fixture
Koil lan fixture induksi iku penting banget kanggo kualitas lentur. Koil ngontrol zona pemanasan, dene fixture ngontrol gerakan lan deformasi pipa. Koil sing dirancang kanthi ora apik bisa nyebabake suhu sing ora rata, panas banget lokal, pemanasan alon utawa efisiensi energi sing kurang. Fixture sing ora apik bisa nyebabake pipa mlengkung, oval, kerut utawa sudut lentur sing ora akurat.
Faktor Desain Kumparan Induksi
| Faktor Desain | Pengaruh Teknik | Rekomendasi |
|---|---|---|
| Coil diameteripun njero | Mengaruhi efisiensi kopling lan jarak pipa | Jaga jarak sing cocog kanggo gerakan sing aman lan pemanasan sing efisien |
| Jembaré kumparan | Nemtokake jembar pita pemanas | Cocokake diameter pipa, kekandelan tembok lan radius lengkungan |
| Jumlah giliran | Mengaruhi intensitas lan impedansi pemanasan | Desain miturut catu daya lan frekuensi |
| Ukuran tabung tembaga | Mengaruhi kapasitas arus lan kapasitas pendinginan | Gunakake bagean sing cukup kanggo operasi arus dhuwur |
| Aliran banyu | Nyegah panas banget saka kumparan | Gunakake saklar aliran lan pemantauan suhu |
| Konsentrator magnetik | Nambah fokus pemanasan ing sawetara kasus | Gunakake nalika efisiensi pemanasan utawa kontrol arah dibutuhake |
| Isolasi kumparan | Nyegah korsleting listrik | Gunakake insulasi sing tahan panas lan tahan banyu |
Desain Fixture lan Radius Arm
| Bagian Perlengkapan | fungsi | Requirement Desain |
|---|---|---|
| Klem pipa | Ndandani pipa nalika mbengkongake | Kekuatan penjepit sing kuwat tanpa kerusakan permukaan |
| Rol pandhuan | Gerakan pipa pendukung | Alignment sing akurat lan gesekan sing sithik |
| Lengen radius | Ngontrol radius tikungan | Struktur kaku lan posisi sing akurat |
| Mandrel utawa dhukungan internal | Ndhukung pipa tembok tipis yen dibutuhake | Digunakake kanggo kahanan mlengkung sing angel |
| Cincin semprotan pendingin | Ngademake pipa sawise dipanasake | Sudut semprotan seragam lan aliran sing bisa diatur |
| Amben mesin | Ndhukung pipa lan beban mekanik | Struktur las tugas berat kanthi kelurusan sing apik |
Sistem Kontrol lan Otomasi
Mesin lentur pipa induksi modern nggunakake kontrol PLC utawa CNC kanggo ningkatake kemampuan pengulangan lan nyuda katergantungan operator. Sistem kontrol kudu ngkoordinasi daya pemanasan, kecepatan dorongan pipa, sudut lentur, aliran pendinginan, lan perlindungan keamanan. Kanggo lentur pipa spesifikasi dhuwur, rekaman data proses penting banget amarga para panuku bisa uga mbutuhake cathetan produksi kanggo keterlacakan kualitas.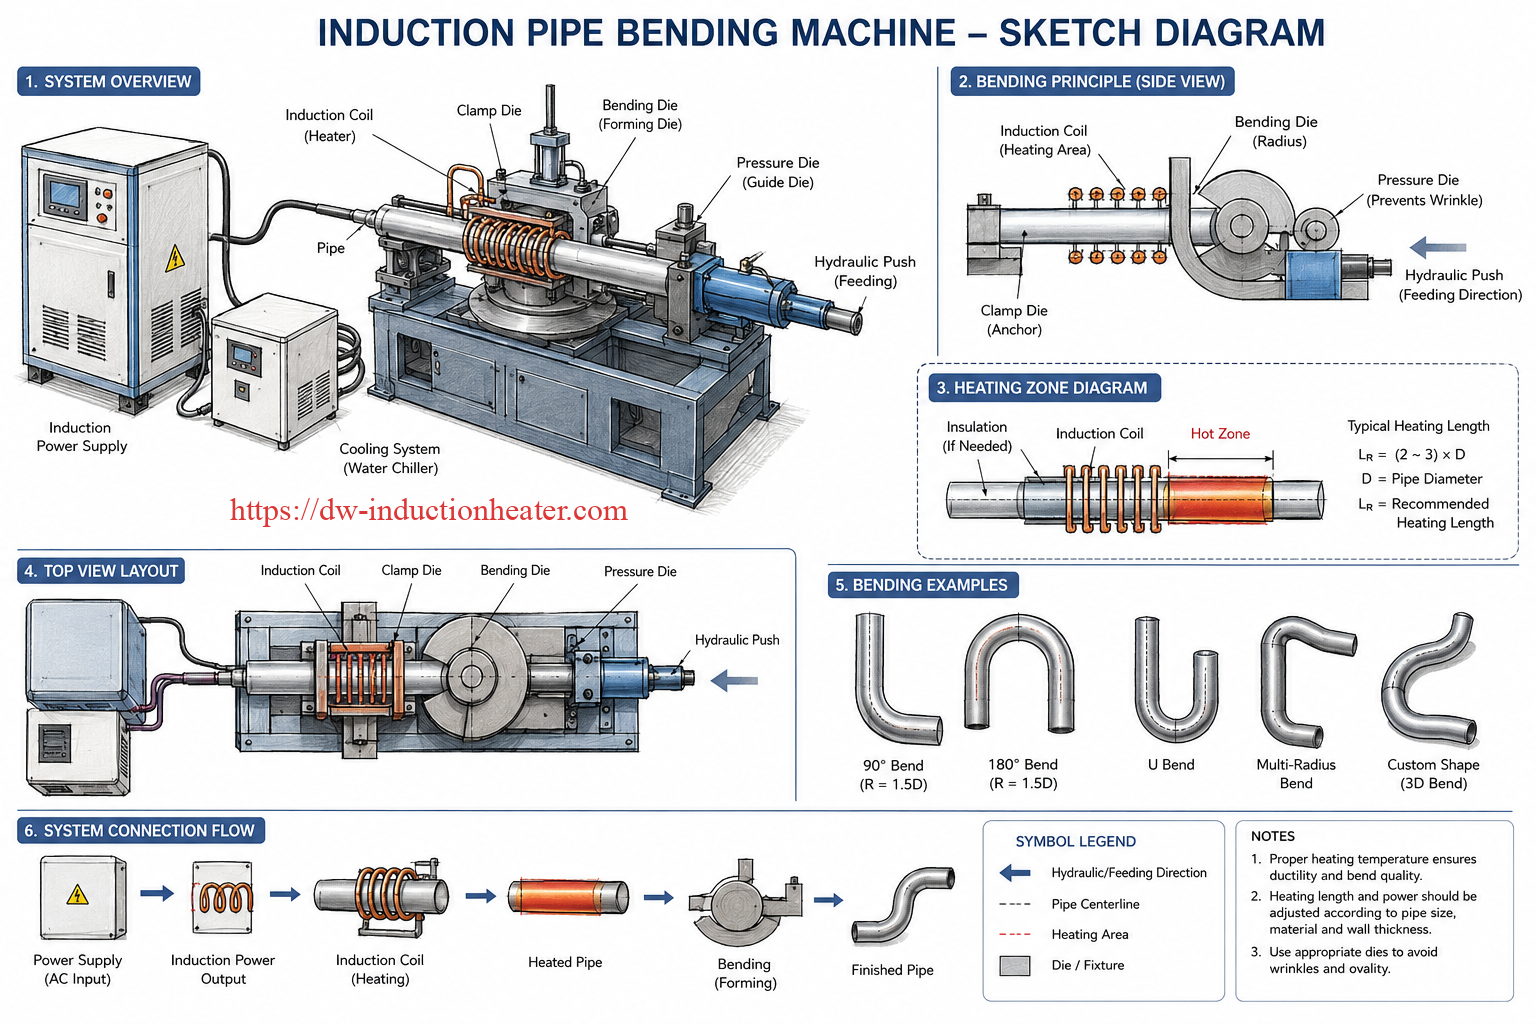
| Fungsi Kontrol | maksud | Benefit |
|---|---|---|
| Kontrol suhu loop tertutup | Nyetel daya miturut suhu sing diukur | Nambah stabilitas pemanasan |
| Kontrol kecepatan hidrolik | Ngontrol kecepatan push pipa | Nambah konsistensi lengkungan |
| Kontrol sudut lengkungan | Ngendhegake mesin ing sudut target | Nambah akurasi dimensi |
| panyimpenan resep | Nyimpen parameter kanggo pipa sing beda-beda | Nyuda wektu persiyapan |
| Pemantauan aliran banyu | Nglindhungi kumparan lan catu daya | Nyegah karusakan amarga panas banget |
| Sistem weker | Ndeteksi kahanan sing ora normal | Ngapikake safety |
| Ngrekam data | Ngrekam suhu, kecepatan lan wektu | Ndhukung keterlacakan kualitas |
| Layar tutul HMI | Antarmuka operator | Nyederhanakake operasi lan ngatasi masalah |
Perbandingan Tingkat Otomatisasi
| Tingkat otomatisasi | fitur | Pembeli sing Cocok |
|---|---|---|
| Dibantu manual | Setelan manual, kontrol dhasar, biaya luwih murah | Bengkel cilik lan mbengkongake sok-sok |
| Kontrol PLC | Kontrol pemanasan lan kecepatan otomatis | Pabrikasi pipa industri umum |
| kontrol CNC | Panyimpenan resep, kontrol sudut, lan manajemen data | Produksi batch lan tikungan pipa sing berkualitas tinggi |
| Jalur produksi sing disesuaikan | Pemuatan, lentur, pendinginan, lan inspeksi terpadu | Produsen tikungan pipa gedhe |
Masalah lan Solusi Umum
Cacat sing paling umum ing lentur pipa induksi biasane ana gandhengane karo suhu, kecepatan, desain koil, dhukungan fixture, lan metode pendinginan. Prosedur lentur sing stabil kudu dikembangake sadurunge produksi massal.
| masalah | Bisa Sebab | Solusi Teknik |
|---|---|---|
| Penipisan tembok sing berlebihan | Radius tikungan kekecilen, suhu ketinggien, kecepatan ora pas | Tambah radius, optimalake suhu lan kurangi tingkat deformasi |
| Ovalitas pipa dhuwur banget | Dhukungan sing kurang apik, pemanasan sing ora stabil, gaya lentur sing berlebihan | Atur rol pandhuan, ningkatake keseragaman pemanasan koil lan gunakake perlengkapan sing luwih apik |
| Kerutan ing lengkungan njero | Tegangan kompresi sing dhuwur banget utawa radius sing kenceng banget | Tambah radius tikungan, optimalake kecepatan utawa tambahake dhukungan internal |
| Retak lumahing | Daktilitas bahan kurang, suhu sing salah utawa pendinginan sing cepet | Verifikasi materi, atur suhu pemanasan lan cara pendinginan |
| Pemanasan sing ora rata | Jarak koil sing ora bener utawa desain koil sing kurang apik | Desain ulang koil, atur jarak kopling lan priksa pencocokan daya |
| Coil overheating | Aliran banyu sing ora cukup utawa saluran pendinginan sing macet | Nambah aliran banyu, ngresiki filter lan masang proteksi aliran |
| Sudut lengkungan sing ora akurat | Kesalahan kontrol, pipa selip utawa ketidakstabilan hidrolik | Kalibrasi sensor sudut, ningkatake penjepitan lan mriksa sistem hidrolik |
| Skala lumahing | Paparan suhu dhuwur banget suwe banget | Optimalake wektu pemanasan lan nimbang langkah-langkah protèktif |
| Variasi kekerasan | Laju pendinginan sing ora bener utawa siklus termal sing ora terkendali | Gunakake pendinginan sing dikontrol lan tindakake perawatan panas yen dibutuhake |
| Kacepetan produksi sing kurang | Daya ora cukup utawa efisiensi koil sing kurang apik | Nambah daya, ningkatake desain koil utawa ngoptimalake frekuensi |
Pandhuan Seleksi Teknik
Minangka insinyur, langkah pertama nalika milih mesin lentur pipa induksi ora mung takon diameter pipa maksimal. Pendekatan sing bener yaiku nemtokake tugas lentur kanthi lengkap. Bahan pipa, kekandelan tembok, radius lentur, suhu pemanasan, tingkat produksi, lan standar inspeksi kabeh mengaruhi konfigurasi mesin.
Langkah 1: Nemtokake Bahan Pipa
Baja karbon luwih gampang dipanasake lan dibengkokake nganggo induksi tinimbang akeh logam non-ferrous. Baja tahan karat, baja dupleks, lan baja paduan mbutuhake kontrol termal sing luwih ati-ati. Yen pipa digunakake ing layanan tekanan, sifat bahan sawise mbengkokake kudu ditimbang.
Langkah 2: Konfirmasi Ukuran Pipa
Diameter njaba pipa lan kekandelan tembok nemtokake daya pemanas, diameter koil, gaya pendorong, lan kekuatan amben mesin. Pipa kanthi tembok kandel mbutuhake frekuensi sing luwih endhek kanggo pemanasan sing luwih jero.
Langkah 3: Konfirmasi Radius Lengkungan
Radius cilik nambah deformasi, penipisan tembok, lan ovalitas. Radius sing dawa luwih gampang dikontrol lan nyedhiyakake aliran fluida sing luwih apik. Akeh aplikasi pipa luwih seneng lengkungan radius dawa kanggo nyuda mundhut tekanan.
Langkah 4: Konfirmasi Kapasitas Produksi
Yen sing tuku mung ngasilake tikungan khusus sok-sok, sistem semi-otomatis bisa uga cukup. Yen sing tuku ngasilake tikungan pipa kanthi jumlah akeh, kontrol CNC, panyimpenan resep, lan perekaman data banget disaranake.
Langkah 5: Konfirmasi Standar Kualitas
Lengkungan pipa industri mbutuhake inspeksi kekandelan tembok, pangukuran ovalitas, uji kekerasan, NDT, uji mekanik utawa perawatan panas pasca-lengkungan. Mesin kasebut kudu bisa ndhukung kontrol proses sing dibutuhake.
| Pitakonan Seleksi | Napa Iku Penting | Informasi sing Dibutuhake saka Pembeli |
|---|---|---|
| Apa bahan pipa kasebut? | Nemtokake prosedur pemanasan lan pendinginan | Bahan lan standar |
| Pira kisaran OD pipa? | Nemtokake ukuran mesin lan desain koil | Diameter njaba minimal lan maksimal |
| Kekandelan temboke pira? | Nemtokake daya lan ambane pemanasan | Kekandelan tembok minimal lan maksimal |
| Apa radius tikungan? | Nemtokake lengen radius lan tingkat deformasi | 1.5D, 3D, 5D, 10D utawa khusus |
| Pira sudut lengkungane? | Nemtokake kontrol stroke lan sudut mesin | Sudut umum utawa sudut maksimum |
| Pira volume produksine? | Nemtokake tingkat otomatisasi | Potongan saben dina utawa saben sasi |
| Apa sing diarani catu daya bengkel? | Nemtokake konfigurasi listrik | Tegangan, fase lan frekuensi |
| Tes kualitas apa sing dibutuhake? | Nemtokake kontrol lan cathetan proses | NDT, kakerasan, kekandelan tembok, ovalitas |
Kaluwihan
Dibandhingake karo metode lentur lan pengelasan siku tradisional, lentur pipa induksi menehi kaluwihan produksi lan teknik. Iki luwih migunani nalika proyek mbutuhake geometri khusus, ukuran pipa gedhe utawa titik pengelasan sing luwih cilik.
| Advantage | Panjelasan | Keuntungan Pembeli |
|---|---|---|
| Pemanasan lokal | Mung zona mlengkung sing dipanasake | Nambah efisiensi energi lan nyuda distorsi termal |
| Gaya mbentuk sing luwih murah | Logam panas luwih gampang owah bentuke | Cocok kanggo pipa sing gedhe lan kandel |
| Radius tikungan khusus | Radius bisa dipilih miturut kabutuhan proyek | Rute pipa sing luwih fleksibel |
| Las sing luwih sithik | Siji tikungan induksi bisa ngganti sawetara siku | Ngurangi biaya pengelasan lan inspeksi |
| Aliran lancar | Lengkungan radius dawa nyuda turbulensi | Mundhut tekanan sing luwih murah ing sistem pipa |
| Pengulangan sing apik | Kontrol PLC/CNC nyetabilake parameter | Konsistensi kualitas sing luwih apik |
| Range materi sing wiyar | Bisa ngolah baja karbon, baja tahan karat lan baja paduan | Cocok kanggo akeh industri |
| Proses luwih resik | Ora perlu geni mbukak kanggo pemanasan | Nambah lingkungan bengkel |
Grafik Kauntungan
Fleksibilitas Radius Kustom ████████████████████ Kapabilitas Pipa Gedhe ██████████████████ Titik Pengelasan sing Suda █████████████████ Kualitas sing Bisa Diulang █████████████████ Efisiensi Energi ███████████████ Proses Pemanasan Bersih ██████████████
watesan
Senajan lentur pipa induksi iku kuat, nanging dudu solusi sing paling apik kanggo saben tugas mbentuk pipa. Para panuku kudu ngerti watesane sadurunge tuku peralatan.
| Batesan | Alesan | Rekomendasi Praktis |
|---|---|---|
| Investasi wiwitan sing luwih dhuwur | Mesin kalebu catu daya, koil, sistem hidrolik lan kontrol | Paling apik kanggo produksi reguler utawa tikungan pipa sing regane dhuwur |
| Mbutuhake kawruh proses | Suhu, kecepatan, lan pendinginan mengaruhi kualitas tikungan | Gunakake dhukungan pemasok lan uji prosedur |
| Ukuran pipa sing beda-beda mbutuhake kumparan sing beda-beda | Kopling koil kudu cocog karo diameter pipa | Nyiapake set koil kanggo ukuran pipa umum |
| Ora cocog kanggo saben logam non-ferrous | Konduktivitas termal sing dhuwur bisa nyuda efisiensi pemanasan | Nindakake uji coba proses kanggo paduan aluminium utawa tembaga |
| Inspeksi kualitas isih dibutuhake | Lentur panas ngowahi geometri lan riwayat termal | Priksa penipisan tembok, ovalitas, lan cacat permukaan |
| Mesin-mesin gedhe butuh papan pabrik | Pemuatan pipa lan gerakan lengen radius mbutuhake ruang | Rencanakake tata letak bengkel sadurunge tuku |
Apa sebabé milih piranti induksi HLQ?
HLQ Induction Equipment Co., Ltd. fokus ing solusi pemanasan induksi industri kanggo aplikasi pemanasan logam kayata brazing, hardening, forging, leleh, annealing, preheating, shrink fitting lan pangolahan termal khusus. Kanggo aplikasi bending pipa induksi, sistem pemanasan minangka salah sawijining bagean paling penting saka kabeh mesin. Output daya sing stabil, frekuensi sing cocog, pendinginan koil sing bisa dipercaya lan kontrol suhu sing akurat langsung mengaruhi kualitas bending.
HLQ bisa ndhukung proyèk peralatan mbengkongake pipa kanthi pilihan catu daya pemanas induksi, desain sistem pemanas frekuensi menengah, rekayasa koil sing didinginkan banyu, pencocokan transformator, konfigurasi sistem pendinginan lan dhukungan uji coba aplikasi. Kanggo pelanggan sing kudu mbengkongake pipa baja karbon, pipa baja tahan karat, pipa paduan, tabung boiler utawa pipa pipa gedhe, HLQ bisa mbantu ngevaluasi daya pemanas, rentang frekuensi, lan struktur koil sing tepat miturut ukuran pipa lan syarat proses.
| Area Dhukungan HLQ | Nilai Pelanggan |
|---|---|
| Pemilihan catu daya induksi | Mbantu cocogake daya lan frekuensi karo ukuran pipa lan kekandelan tembok |
| Desain koil sing disesuaikan | Nambah keseragaman lan efisiensi pemanasan |
| Rekomendasi sistem pendinginan | Nglindhungi stabilitas koil, catu daya, lan proses lentur |
| Konsultasi teknik | Ndhukung evaluasi materi, suhu, lan proses |
| Konfigurasi sing berorientasi aplikasi | Nyedhiyakake solusi kanggo macem-macem industri lan spesifikasi pipa |
| Dhukungan komunikasi ekspor | Mbantu para panuku internasional njlentrehake syarat teknis |
Kanggo para panuku, solusi lentur pipa induksi sing bisa dipercaya ora mung diadili saka tampilan mesin. Iki kudu dievaluasi minangka sistem teknik sing lengkap: daya pemanasan, frekuensi, desain koil, gaya hidrolik, sistem kontrol, pendinginan, keamanan lan dhukungan proses kudu bisa digunakake bebarengan.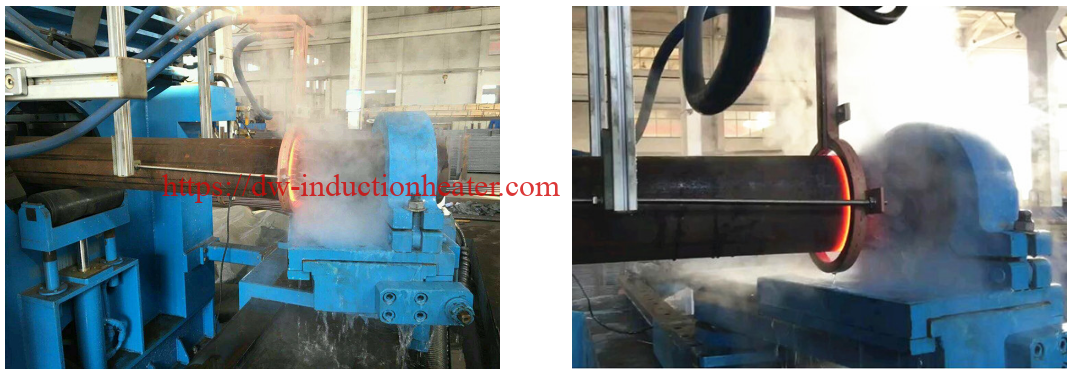
Pitakonan Umum
1. Apa sing diarani mesin mlengkung pipa induksi?
Mesin mlengkung pipa induksi yaiku peralatan sing manasi zona lokal pipa kanthi induksi elektromagnetik lan mbengkongake bagean sing dipanasake kanthi gaya hidrolik utawa CNC sing dikontrol.
2. Bahan apa sing bisa dibengkokake kanthi mbengkokake pipa induksi?
Bahan umum kalebu baja karbon, baja paduan rendah, baja tahan karat, baja paduan tahan panas, baja tabung boiler, baja pipa lan sawetara logam non-ferrous kanthi desain proses khusus.
3. Apa lentur induksi luwih apik tinimbang lentur adhem?
Kanggo pipa berdiameter gedhe, tembok kandel, utawa kekuatan dhuwur, lentur induksi biasane luwih apik amarga pemanasan lokal nyuda gaya pembentukan lan ningkatake kualitas lentur. Lentur adhem isih migunani kanggo pipa sing luwih cilik lan luwih tipis.
4. Pira radius tikungan sing umum?
Jari-jari lengkungan umum kalebu 1.5D, 3D, 5D lan 10D. D tegese diameter njaba pipa. Lengkungan radius dawa asring digunakake kanggo pipa kanggo nyuda mundhut tekanan.
5. Apa lentur induksi ngurangi kekandelan tembok?
Penipisan tembok biasane kedadeyan ing lengkungan njaba tikungan. Proses sing bener bisa ngontrol penipisan tembok ing watesan teknik sing bisa ditampa.
6. Apa pipa baja tahan karat bisa dibengkokake nganggo induksi?
Inggih. Pipa baja tahan karat saged dibengkokaken kanthi induksi, nanging kontrol suhu, kontrol oksidasi, lan metode pendinginan kedah dipilih kanthi teliti.
7. Daya apa sing dibutuhake kanggo mesin mlengkung pipa induksi?
Daya gumantung saka diameter pipa, kekandelan tembok, bahan, suhu pemanasan, lan kecepatan produksi. Pembengkokan tabung cilik bisa uga nggunakake 60–160 kW, dene pembengkokan pipa gedhe bisa uga mbutuhake 1000 kW utawa luwih.
8. Frekuensi apa sing cocog kanggo mbengkongake pipa?
Pipa sing gedhe lan kandel biasane mbutuhake frekuensi sing luwih endhek utawa sedheng kanggo pemanasan sing luwih jero. Tabung sing luwih cilik bisa nggunakake frekuensi sing luwih dhuwur. Frekuensi pungkasan kudu dipilih miturut ambane pemanasan lan ukuran pipa.
9. Apa perané kumparan induksi?
Koil induksi ngasilake medan magnet bolak-balik sing manasi pipa. Biasane digawe saka tabung tembaga sing didinginkan banyu lan disesuaikan karo diameter pipa.
10. Apa siji mesin bisa mbengkongake ukuran pipa sing beda-beda?
Ya, nanging ukuran pipa sing beda-beda biasane mbutuhake koil, klem, lan setelan proses sing beda-beda kanggo njaga efisiensi pemanasan lan akurasi lenturan.
11. Cara pendinginan apa sing digunakake sawise lentur induksi?
Pendinginan bisa nganggo semprotan banyu, pendinginan udara, utawa pendinginan alami. Cara sing bener gumantung saka bahan pipa, kekandelan tembok, lan syarat sifat mekanik.
12. Apa sing kudu dipriksa sawise pipa dibengkokake?
Item pamriksaan umum kalebu sudut tikungan, radius tikungan, ovalitas, penipisan tembok, retakan permukaan, kekerasan lan sifat bahan yen dibutuhake dening proyek kasebut.
13. Apa tikungan induksi bisa ngganti siku standar?
Inggih. Ing kathah proyèk pipa lan perpipaan industri, tikungan induksi saged nggantosaken kathah siku standar, nyuda lasan, lan ningkataken desain jalur aliran.
14. Apa kontrol CNC perlu?
Kontrol CNC disaranake kanggo produksi batch, akurasi dhuwur, panyimpenan resep, lan keterlacakan kualitas. Kanggo pembengkokan sok-sok, kontrol PLC bisa uga cukup.
15. Informasi apa sing dibutuhake kanggo kuotasi?
Sing tuku kudu nyedhiyakake bahan pipa, diameter njaba pipa, kekandelan tembok, radius tikungan, sudut tikungan, jumlah produksi, voltase bengkel, kondisi banyu pendingin lan standar kualitas sing dibutuhake.
16. Apa sebabe lentur pipa induksi cocok kanggo pipa lenga lan gas?
Pipa lenga lan gas asring mbutuhake lengkungan diameter gedhe, radius dawa, lan sudut khusus. Lengkungan induksi bisa ngasilake lengkungan kasebut kanthi las sing luwih sithik lan aliran sing luwih lancar.
17. Apa bedane lentur pipa lan lentur tabung?
Pembengkokan pipa biasane nuduhake pipa industri sing diukur nganggo ukuran pipa nominal, dene pembengkokan tabung asring nuduhake tabung sing diukur nganggo diameter njaba. Pemanasan induksi bisa digunakake yen mesin lan koil dirancang kanthi bener.
18. Kepiye carane para panuku bisa ngurangi cacat lentur?
Para panuku kudu nggunakake suhu pemanasan sing bener, desain koil sing cocog, kecepatan dorong sing stabil, metode pendinginan sing tepat, lan dhukungan perlengkapan sing bisa dipercaya. Uji coba pembengkokan lan inspeksi disaranake sadurunge produksi batch.
19. Apa lentur induksi bisa digunakake kanggo tabung persegi utawa persegi panjang?
Ya, nanging tabung kothak lan persegi panjang mbutuhake desain lan perlengkapan koil khusus kanggo ngontrol pemanasan pojok, ambruk tembok, lan deformasi bentuk.
20. Kepriye carane milih supplier?
Pilih supplier sing ngerti teknik pemanasan induksi lan teknik lentur pipa. Supplier kudu nyedhiyakake pilihan daya, desain koil, konfigurasi pendinginan, dhukungan proses, lan layanan purna jual.
produk Related
-

DW-HF-120kw Induction Heating Equipment
-
Sistem Pemanasan Bar Induksi kanggo Aplikasi Rolling lan Extrusion Forging Metal
-
Pemanas Induksi Frekuensi Tinggi DW-HF-45kw
-
Pemanas Tempa Billet Induksi Baja, Titanium, Kuningan Kanggo Aluminium Ekstrusi, Batang Tembaga Billet Dies
-
Sistem Pemanasan Billet Induksi kanggo Tempa-Ekstrusi lan Gulungan