
Apa iku Mesin Brazing Induksi?
An Induksi mesin brazing yaiku peralatan pemanas industri sing digunakake kanggo nggabungake rong bagean logam utawa luwih kanthi cara dipanasake nganggo induksi elektromagnetik lan nyawiji a logam pengisi mematri antarane permukaan sendi.
Ora kaya pengelasan, mematri induksi biasane ora nglelehke logam dasar . Mung logam pengisi sing leleh, mili menyang celah sambungan, lan mbentuk ikatan metalurgi sing kuwat sawise adhem.
Iki digunakake kanthi wiyar kanggo:
|
aplikasi |
Bagian Khas |
|---|---|
|
HVAC & pendinginan |
Sambungan pipa tembaga, fitting kuningan, distributor |
|
Automotive |
Penukar panas aluminium, pipa bahan bakar, sensor |
|
Industri listrik |
Busbar tembaga, konektor, terminal |
|
Produksi alat |
Ujung karbida, bilah gergaji, piranti pemotong |
|
Machinery |
Poros baja, bushing, ring, gir |
|
Plumbing |
Pipa tembaga/kuningan |
Kepiye Cara Kerja Brazing Induksi?
Pematrian induksi kerjane kanthi nggunakake arus bolak-balik frekuensi dhuwur kanggo nggawe medan magnet ing sekitar benda kerja. Medan magnet iki ngindhuksi arus listrik ing njero bagean logam, sing nyebabake dadi panas kanthi cepet.
Proses Kerja Dasar
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
Komponen Utama Mesin Pematri Induksi
|
Component |
fungsi |
|---|---|
|
Catu daya induksi |
Ngonversi daya input dadi arus frekuensi medium/dhuwur |
|
Koil induksi |
Ngasilake medan magnet ing sekitar area brazing |
|
Sistem pendinginan banyu |
Ngademake koil lan catu daya |
|
Transformer |
Cocokake voltase/arus karo koil lan benda kerja |
|
Logam pengisi patri |
Nglebur lan ngisi celah sendi |
|
Fluks utawa atmosfer protèktif |
Nyegah oksidasi nalika dipanasake |
|
Perlengkapan utawa klem |
Njaga bagean-bagean tetep sejajar nalika dipatri |
Proses Pematrian Induksi Langkah demi Langkah
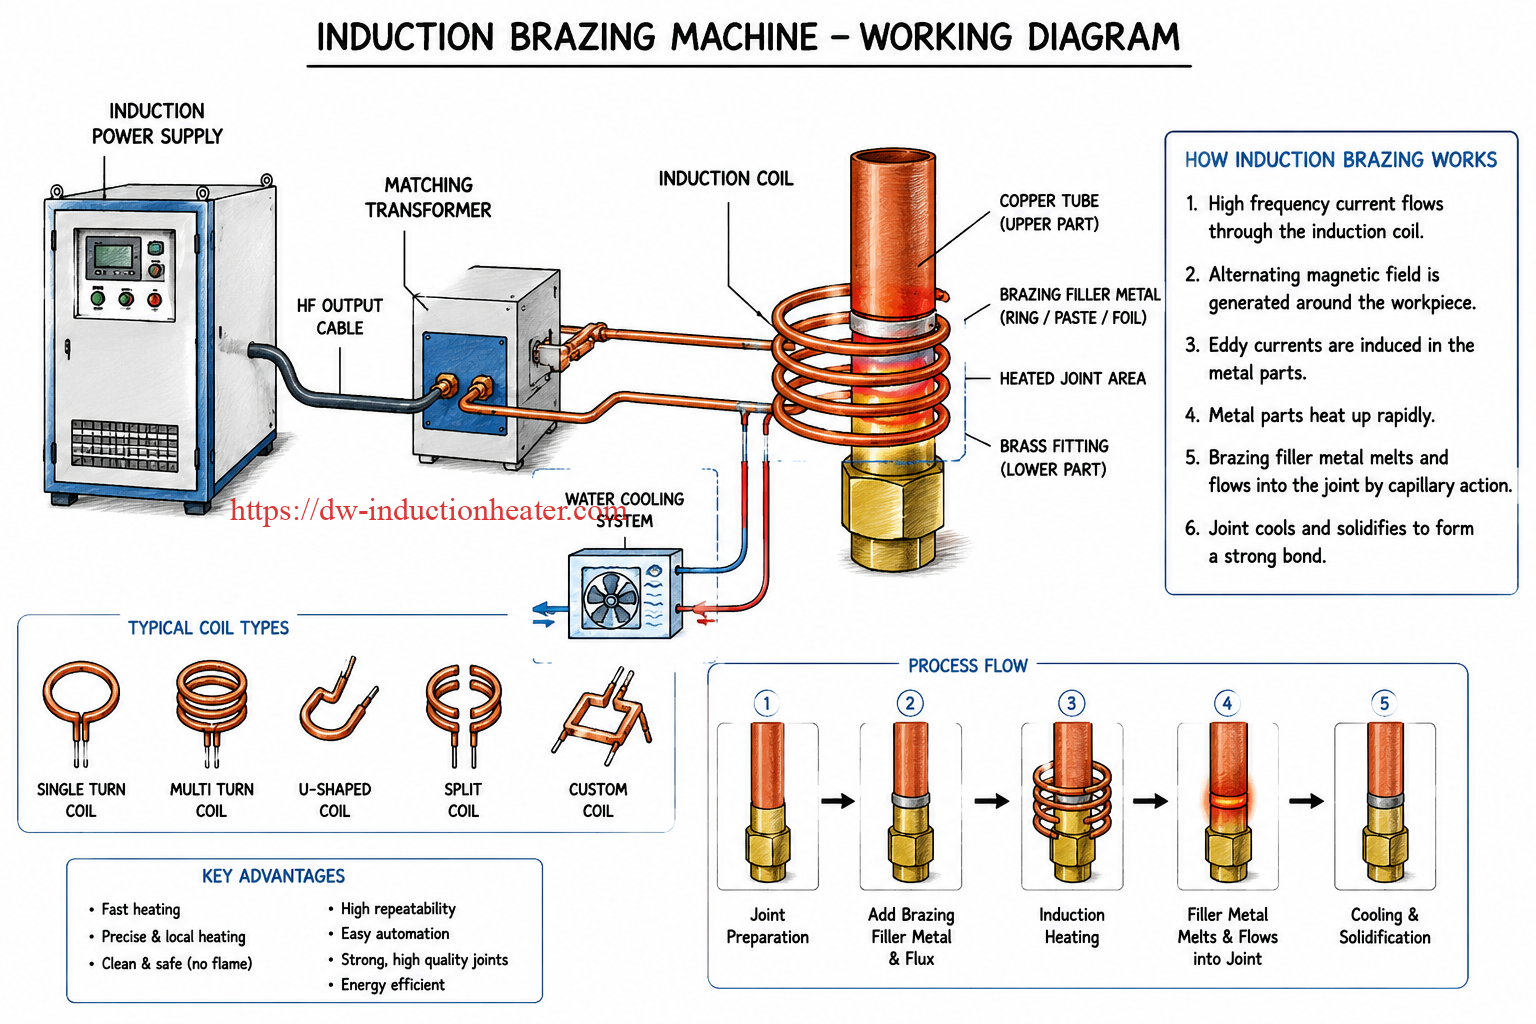
1. Persiapan Gabungan
Bagean-bagean kasebut kudu resik lan dipasang kanthi bener. Lenga, oksida, teyeng, lan rereget kudu diilangi sadurunge dipatri.
Celah sambungan sing bener iku penting banget. Yen celah kasebut kegedhen, pengisi bisa uga ora mbentuk sambungan sing kuwat. Yen celah kasebut kekecilen, pengisi bisa uga ora mili kanthi bener.
Jarak brazing khas:
|
Kombinasi Bahan |
Disaranake Gap |
|---|---|
|
Tembaga dadi tembaga |
0.02-0.10 mm |
|
Tembaga nganti kuningan |
0.03-0.12 mm |
|
Baja kanggo baja |
0.04-0.15 mm |
|
Karbida dadi baja |
0.03-0.10 mm |
|
Aluminium dadi aluminium |
0.05-0.20 mm |
2. Tambahke Logam Pengisi Mematri
Logam pengisi bisa disedhiyakake minangka:
|
Tipe Pengisi |
Conto |
|---|---|
|
Cincin patri |
Sambungan tabung tembaga |
|
Kawat patri |
Panganan manual utawa otomatis |
|
Pasta patri |
Bagian cilik, kontak listrik |
|
Foil patri |
Sambungan rata, piranti karbida |
|
Batang patri |
Operasi brazing manual |
Logam pengisi sing umum kalebu:
|
Bahan Dhasar |
Logam Pengisi Umum |
|---|---|
|
Tembaga/tembaga |
Paduan tembaga fosfor |
|
Tembaga/kuningan |
Paduan mematri perak |
|
Baja/baja |
Paduan perak, paduan tembaga |
|
Karbida/baja |
Paduan perak-tembaga-seng |
|
Aluminium/aluminium |
Paduan aluminium-silikon |
3. Selehake Koil Induksi ing Sakubenge Sambungan
Kumparan induksi dirancang miturut wujud bageane. Kumparan kasebut kudu manasi area sambungan kanthi rata.
Jenis-jenis kumparan umum:
|
Jinis Koil |
Aplikasi sing cocog |
|---|---|
|
Koil puteran tunggal |
Sambungan cincin, sambungan cilik |
|
Koil multi-putaran |
Sambungan pipa, poros, bushing |
|
Koil awujud U |
Pemanasan sisih, bagean rata |
|
Koil pamisah |
Bagean gedhe utawa angel dimuat |
|
Koil sing bentuke khusus |
Bagean geometri khusus |
4. Miwiti Pemanasan Induksi
Nalika mesin diwiwiti, arus frekuensi dhuwur mili liwat koil induksi. Medan magnet langsung manasi bagean logam.
Logam pengisi tekan suhu leleh lan mili menyang sambungan kanthi aksi kapiler.
Tuladhane:
|
Material |
Suhu Pematrian Khas |
|---|---|
|
Pematrian tembaga |
650-850 ° C |
|
Pematrian kuningan |
650-800 ° C |
|
Pematrian baja |
750-950 ° C |
|
Pematrian karbida |
700-850 ° C |
|
Pematrian aluminium |
580-620 ° C |
5. Cooling lan Solidification
Sawisé logam pengisi mili kanthi lengkap menyang sambungan, pemanasan mandheg. Sambungan kasebut adhem kanthi alami utawa kanthi pendinginan sing dikontrol. Sawisé padhet, logam pengisi nggawe ikatan sing kuwat antarane bagean-bagean kasebut.
Apa Sebabe Pematrian Induksi Iku Efisien
Petunjuk brazing cepet amarga panas sing diasilake ing njero logam kasebut dhewe, ora ditransfer saka geni utawa tungku njaba.
Perbandingan karo Pematrian Geni
|
item |
Brazing Induksi |
Flame Brazing |
|---|---|---|
|
Cara pemanasan |
Pemanasan elektromagnetik |
Geni gas |
|
Kacepetan panas |
Banter banget |
Sedheng |
|
Kontrol suhu |
Accurate |
Gumantung ing skill operator |
|
Repeatability |
High |
Ngisor |
|
Automation |
Gampang |
Angel |
|
Pemanasan lokal |
banget |
Kurang tepat |
|
Oksidasi |
Luwih endhek nganggo fluks/gas sing tepat |
Luwih dhuwur |
|
Syarat keahlian operator |
Luwih murah sawise persiyapan |
Luwih dhuwur |
|
Konsistensi produksi |
Apik tenan |
Variabel |
Kauntungan Mesin Brazing Induksi
- Kacepetan pemanasan sing cepet
Area sendhi asring bisa dipanasake sajrone sawetara detik. - Pemanasan lokal sing tepat
Mung area patri sing dipanasake, saengga ngurangi distorsi. - Operasi sing resik lan aman
Ora perlu geni mbukak. - Mbalekake dhuwur
Wektu pemanasan, daya, lan suhu bisa dikontrol kanthi akurat. - Otomasi sing gampang
Cocok kanggo mematri robot, produksi conveyor, lan sistem pemberian makan otomatis. - Penghematan energi
Panas dikonsentrasikake langsung ing benda kerja. - Kualitas sendi sing luwih apik
Pemanasan sing seragam mbantu logam pengisi mili kanthi rata.
Pilihan Mesin Pematri Induksi Khas
|
Tipe benda kerja |
Daya Dianjurake |
Range frekuensi |
|---|---|---|
|
Sambungan tabung tembaga cilik |
5–15 kW |
100-500 kHz |
|
Perlengkapan HVAC tembaga/kuningan |
10–30 kW |
50-300 kHz |
|
Piranti patri karbida |
15–40 kW |
30-200 kHz |
|
Bagian baja/tembaga |
25–60 kW |
20-100 kHz |
|
Rakitan baja gedhe |
60–160 kW |
10-50 kHz |
|
Pematrian aluminium |
10–80 kW |
20-100 kHz |
Tuladha Prasaja: Pematrian Induksi Tabung Tembaga
Kanggo pipa tembaga lan sambungan kuningan:
- Resikna tabung lan fitting.
- Lebokake tabung tembaga menyang sambungan kuningan.
- Pasang cincin patri perak ing sakubenge sambungan kasebut.
- Gunakake fluks yen perlu.
- Posisikan kumparan induksi di sekitar sambungan.
- Panasake nganti pirang-pirang detik.
- Cincin patri leleh lan mili menyang sambungan.
- Mungkasi pemanasan lan enteni sendi nganti adhem.
Asil: sambungan brazing sing resik, kuwat, lan kedap bocor.
Kanthi Tembung-tembung Prasaja
Mesin patri induksi migunakaké koil induksi kanggo manasi bagean logam kanthi cepet lan lokal. Nalika area sambungan tekan suhu patri, logam pengisi leleh, mili menyang celah sambungan, lan nggandheng bagean-bagean kasebut.
Iki minangka metode mematri sing cepet, resik, hemat energi, lan bisa diulang-ulang banget, utamane cocok kanggo tabung tembaga, perlengkapan kuningan, piranti karbida, bagean baja, komponen aluminium, lan jalur produksi otomatis.