
Anil Induksi Terus-menerus kanggo Kawat & Kabel nganggo Pemanasan Induksi | Pandhuan Teknik
Bab lan Paragraf
- Wangsulan cepet
- Latar mburi Aplikasi
- Apa sebabe nggunakake pemanas induksi kanggo aplikasi iki?
- Bahan lan Benda Kerja sing Cocok
- Asas Pakaryan
- Parameter Teknis Utama
- Pandhuan Seleksi Teknik
- Alur Kerja Proses
- Studi Kasus / Aplikasi Khas
- Masalah lan Solusi Umum
- Pitakonan Umum
- kesimpulan
Wangsulan cepet
Anil induksi terus-terusan Kanggo kawat lan kabel minangka proses perawatan panas inline sing nggunakake induksi elektromagnetik kanggo ngalusake kawat sing ditarik adhem, nyuda pengerasan kerja, mulihake daktilitas, ningkatake stabilitas konduktivitas lan nyiapake konduktor kanggo penarikan, penyanggaan, ekstrusi insulasi utawa pembentukan luwih lanjut. Iki cocok kanggo kawat tembaga, kawat aluminium, kawat paduan tembaga, kawat baja tahan karat, kawat baja karbon, kawat resistensi lan konduktor paduan khusus. Pemanasan induksi cocok amarga nyedhiyakake pemanasan sing cepet, bisa dikontrol, terlokalisasi lan terus-terusan sing bisa disinkronake karo penarikan kawat utawa jalur produksi kabel. Peralatan sing disaranake yaiku sistem anil induksi terus-terusan kanthi catu daya induksi, koil multi-putaran utawa jinis trowongan, pendinginan loop tertutup, pemantauan suhu pirometer utawa kontak, kontrol tegangan kawat lan sinkronisasi kecepatan jalur PLC.
Latar mburi Aplikasi
Pabrikasi kawat lan kabel biasane nglibatake operasi penarikan, penggulungan, pembentukan, utawa pengerutan sing bola-bali. Sajrone penarikan adhem, diameter kawat dikurangi kanthi ngliwati bahan liwat cetakan. Iki nambah akurasi dimensi lan lapisan permukaan, nanging uga nambah kekerasan, kekuatan tarik, lan stres internal nalika nyuda perpanjangan. Fenomena iki diarani pengerasan kerja. Yen kawat sing dikeraskan ora dipanasake kanthi bener, bisa pecah nalika penarikan luwih lanjut, gagal nalika mbengkongake, retak nalika mbentuk, utawa nuduhake kinerja listrik lan mekanik sing ora stabil.
Anil terus-terusan digunakake kanggo mulihake daktilitas lan ningkatake stabilitas proses. Ing pabrik kawat lan kabel modern, anil asring dibutuhake sawise nggambar konduktor tembaga, konduktor aluminium, kabel baja tahan karat utawa kabel paduan khusus. Cara anil tradisional kalebu anil resistensi, anil tungku gas, anil tungku muffle lan anil tungku batch. Cara kasebut bisa digunakake, nanging bisa uga duwe watesan ing kontrol kecepatan saluran, efisiensi energi, ruang lantai, kontrol oksidasi, keseragaman suhu lan respon wiwitan.
Anil induksi terus-terusan saya tambah akeh digunakake amarga bisa dipasang langsung menyang jalur gambar kawat utawa jalur produksi kabel. Iki manasi kawat sing obah kanthi cepet lan akurat tanpa butuh ruang tungku sing gedhe. Peralatan induksi kanggo pangolahan kawat lan kabel umume digunakake kanggo anil, ngilangi stres, persiapan lapisan lan proses termal inline liyane; pemasok peralatan nggambarake sistem kasebut minangka cocok kanggo jalur produksi terus-terusan amarga sistem induksi bisa dicocogake karo kecepatan pabrik kanggo pangolahan sing ora keganggu.
Kanggo kawat tembaga sing digunakake ing aplikasi listrik, annealing iku penting banget amarga tarikan adhem ngowahi prilaku mekanik lan kinerja listrik. Tembaga dianggep konduktivitas listrik sing dhuwur, nanging pengerasan kerja sing berlebihan bisa nyuda fleksibilitas lan nggawe masalah penanganan sajrone penggulungan, penyanggaan, lan perakitan kabel. Amarga saka iku, para panuku nggoleki annealing induksi terus-terusan nalika butuh kecepatan saluran sing luwih dhuwur, kelembutan kawat sing luwih apik, tingkat kerusakan sing luwih murah, jejak peralatan sing luwih cilik, lan kontrol proses sing luwih apik.
Masalah Industri Sadurunge Anil
| Masalah ing Produksi Kawat | Sebab Khas | Result | Tujuan Anil |
|---|---|---|---|
| Kawat dadi atos banget | Gambar adhem lan deformasi plastik | Fleksibilitas sing kurang apik lan risiko patah sing dhuwur | Mulihake daktilitas lan nyuda kekerasan |
| Kawat putus nalika nggambar | Pengerasan kerja sing berlebihan utawa struktur sing ora rata | Mandheg jalur lan kerugian materi | Nyetabilake sifat mekanik |
| Elongasi sing ora stabil | Suhu annealing sing ora konsisten | Variasi kualitas ing produksi kabel | Nambah kemampuan pengulangan suhu |
| Permukaan konduktor sing teroksidasi | Paparan suhu dhuwur sing suwe ing udara | Kualitas permukaan sing kurang apik lan reresik ekstra | Cekak wektu pemanasan lan tambahake perlindungan yen perlu |
| Jejak tungku annealing sing gedhe | Wektu panyimpenan sing dawa ing tungku konvensional | Lantai dhuwur lan respon alon | Gunakake pemanas induksi inline sing kompak |
Apa sebabe nggunakake pemanas induksi kanggo aplikasi iki?
Pemanasan induksi cocok banget kanggo kawat annealing terus-terusan lan annealing kabel amarga benda kerjane dawa, sempit, konduktif, lan obah terus-terusan. Koil induksi bisa dipasang ing sekitar jalur kawat, lan kawat bisa dipanasake nalika ngliwati medan magnet. Daya pemanasan diatur miturut ukuran kawat, bahan, kecepatan saluran, lan suhu annealing target.
Dibandhingake karo pemanasan resistensi utawa tungku tradisional, pemanasan induksi nduweni sawetara kaluwihan praktis. Pemanasan induksi nduweni respon termal sing cepet, tata letak sing kompak, kontrol start-stop sing gampang, kompatibilitas otomatisasi sing dhuwur lan integrasi sing apik karo mesin gambar, sistem take-up, lan jalur ekstrusi. Conto aplikasi industri nuduhake annealing kawat tembaga terus-terusan kanthi kecepatan jalur sekitar 15 m/menit nggunakake sistem pemanasan induksi, sing nduduhake kesesuaian induksi kanggo aplikasi konduktor sing obah.
| Faktor | Anil Induksi Terus-menerus | Anil Tungku Tradisional | Keuntungan Teknik |
|---|---|---|---|
| Kacepetan panas | Cepet banget, biasane sawetara detik | Luwih alon, asring sawetara menit utawa luwih suwe | Kacepetan garis sing luwih dhuwur lan dawa proses sing luwih cendhek |
| Tata letak proses | Sistem koil inline sing kompak | Tungku dawa utawa tungku batch | Ngirit papan pabrik |
| Kontrol suhu | Daya bisa ngetutake kecepatan garis kanthi cepet | Inersia termal dhuwur | Respon sing luwih apik nalika owah-owahan kecepatan |
| Panganggone energi | Energi difokusake ing kawat | Ruang tungku lan atmosfer uga dipanasake | Kurangi mundhut panas sing ora perlu |
| Automation | Integrasi PLC sing gampang | Bisa uga nanging respon luwih alon | Sinkronisasi sing luwih apik karo garis gambar |
| Oksidasi lumahing | Paparan singkat; gas protèktif bisa ditambahake | Paparan sing suwe bisa nambah oksidasi | Permukaan konduktor sing luwih resik |
Keuntungan Utama kanggo Produsen Kawat & Kabel
| Benefit | Makna ing Produksi | Nilai Pembeli |
|---|---|---|
| Produksi langsung | Annealing bisa disinkronake karo kecepatan nggambar utawa njupuk | Ngurangi penanganan lan panyimpenan antara |
| Wiwitan cepet | Sistem induksi tekan kondisi operasi kanthi cepet | Wektu pemanasan luwih cendhek tinimbang tungku gedhe |
| Kontrol energi sing akurat | Daya bisa diatur miturut kecepatan lan diameter kabel | Elongasi lan kekuatan tarik sing stabil |
| Sikil kompak | Sistem koil lan daya mbutuhake papan produksi sing luwih sithik | Gampang dipasang maneh ing garis sing wis ana |
| Pemanasan resik | Ora ana geni sing mbukak ing sakubenge kawat | Lingkungan bengkel sing luwih apik |
| Proses fleksibel | Resep bisa disimpen kanggo macem-macem ukuran kawat | Ganti produk luwih cepet |
Bahan lan Benda Kerja sing Cocok
Anil induksi terus-terusan bisa diterapake ing akeh bahan kawat konduktif. Nanging, prilaku pemanasan beda banget antarane logam ferrous lan non-ferrous. Kawat baja nduweni sipat magnetik ing ngisor suhu Curie lan biasane cocog karo pemanasan induksi. Tembaga lan aluminium nduweni sipat non-magnetik nanging konduktif banget, mula mbutuhake desain koil sing bener, kapadhetan arus sing luwih dhuwur, lan pilihan frekuensi sing tepat. Pemanasan induksi wis digunakake kanggo produk kawat ferrous lan non-ferrous kanggo anil, ngilangi stres, persiapan lapisan, lan proses inline liyane.
| Material | Size | Kesesuaian | Cathetan |
|---|---|---|---|
| Kawat tembaga | Kawat bunder 0.2–8 mm; konduktor persegi panjang bisa uga | Cocog banget | Digunakake kanggo kabel listrik, kabel motor, kabel magnet lan anil konduktor kabel. |
| Kawat tembaga bebas oksigen | Ukuran konduktor alus nganti medium | Cocog banget | Mbutuhake kontrol suhu sing apik kanggo njaga konduktivitas lan kualitas permukaan. |
| Kawat alumunium | 0.5–12 mm gumantung saka garis | Cocog | Kapadhetan sing luwih endhek lan konduktivitas sing dhuwur mbutuhake pencocokan daya lan kecepatan sing ati-ati. |
| Kawat tembaga | Kawat alus, bunder, rata utawa awujud | Cocog | Suhu annealing gumantung saka komposisi paduan lan sifat mekanik sing dibutuhake. |
| Kawat baja karbon | 0.5–16 mm utawa luwih gedhe | Cocog banget | Kopling magnetik ningkatake efisiensi pemanasan; digunakake kanggo ngurangi stres lan nglunakake. |
| Kawat baja tahan karat | 0.3-10 mm khas | Cocog | Asring mbutuhake atmosfer sing dikontrol kanggo nyuda oksidasi lan perubahan warna. |
| Kawat paduan nikel | Kawat sing alus lan presisi | Cocog | Digunakake kanggo paduan khusus, kawat resistensi, lan aplikasi presisi. |
| Kawat rata/kawat persegi panjang | Ambane lan kekandelan sing disesuaikan | Cocok karo koil khusus | Mbutuhake pencocokan lapangan koil kanggo keseragaman suhu pinggir lan tengah. |
Tujuan Umum Pemanasan miturut Bahan
| Kelompok Bahan | Tujuan Utama Anil | Indikator Kualitas Khas |
|---|---|---|
| Paduan tembaga lan tembaga | Mulihake daktilitas sawise nggambar | Elongasi, kekuatan tarik, konduktivitas, warna permukaan |
| Paduan aluminium lan aluminium | Nambah kelembutan lan ngurangi stres gambar | Elongasi, kekuatan tarik, tingkat kerusakan |
| Kabel baja | Ngurangi stres, pelunakan utawa persiapan kanggo proses luwih lanjut | Kekerasan, kekuatan tarik, struktur mikro |
| Kawat baja tahan karat | Mulihake kemampuan mbentuk lan ngurangi tegangan sisa | Padhange permukaan, sifat mekanik, perilaku korosi |
| Kawat paduan khusus | Penyesuaian mikrostruktur lan sifat mekanik sing dikontrol | Kekuwatan, prilaku lelah, stabilitas dimensi |
Asas Pakaryan
Anil induksi terus-terusan nggunakake induksi elektromagnetik kanggo ngasilake panas ing njero kawat sing obah. Catu daya induksi ngirim arus bolak-balik liwat koil tembaga. Arus iki nggawe medan magnet bolak-balik. Nalika kawat ngliwati koil, medan magnet nyebabake arus ing kawat. Hambatan listrik kawat ngowahi arus induksi iki dadi panas.
Kawat kasebut ditarik liwat koil kanthi kecepatan saluran sing dikontrol. Suhu pungkasan gumantung saka daya, frekuensi, dawa koil, diameter kawat, sifat bahan, lan wektu tinggal ing njero zona pemanasan. Sawise dipanasake, kawat kasebut bisa ngliwati bagean pendinginan sing dikontrol, pendinginan banyu, zona pendinginan udara, ruang gas pelindung, utawa piranti pangatusan gumantung saka kabutuhan bahan lan proses.
Diagram Alir Prinsip Kerja
Reel Pay-off → Pembersihan / Pelurusan Kawat → Zona Pemanasan Koil Induksi → Pengukuran Suhu → Bagian Atmosfer Pelindung utawa Pendinginan → Kontrol Pengeringan / Permukaan → Kontrol Tegangan → Reel Pengambilan utawa Proses Sabanjure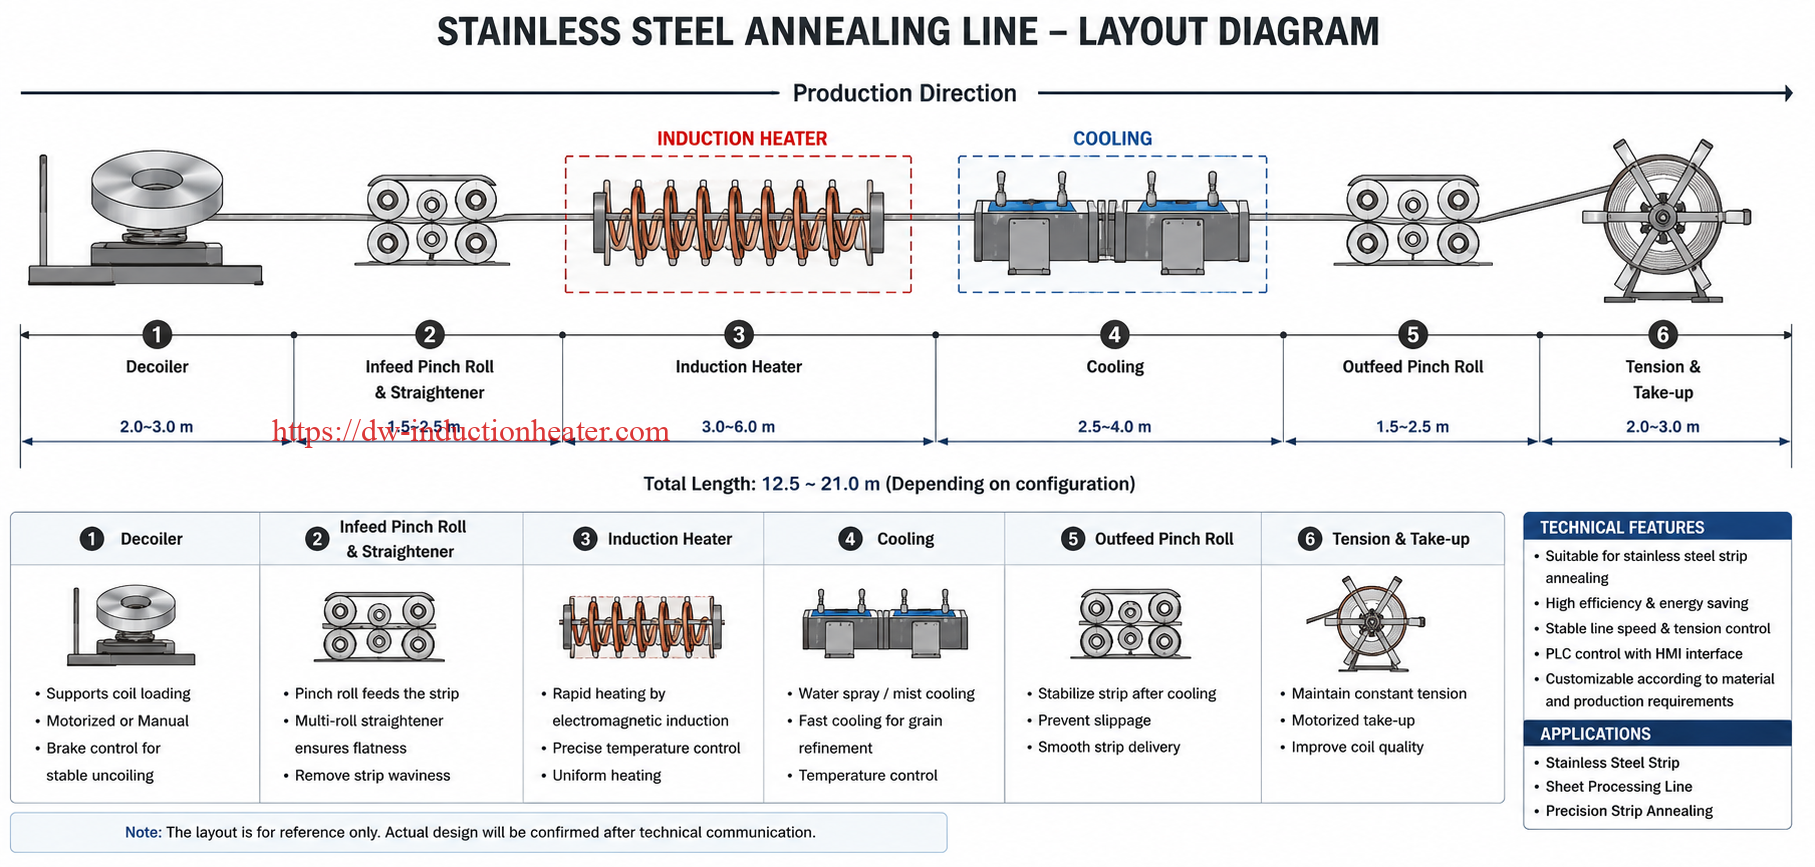
| Unsur Utama | Engineering Meaning | Cara Control |
|---|---|---|
| Medan elektromagnetik | Transfer energi menyang kabel sing obah tanpa kontak | Desain koil, frekuensi, output daya |
| Efek kulit | Kapadhetan arus luwih dhuwur cedhak permukaan kanthi frekuensi sing luwih dhuwur | Pilihan frekuensi miturut diameter |
| Wektu omah | Wektu kawat tetep ana ing njero zona pemanasan | Kacepetan saluran lan dawa koil |
| Suhu mundhak | Nemtokake derajat annealing | Umpan balik daya lan kontrol pirometer |
| Tingkat penyejuk | Mengaruhi mikrostruktur pungkasan lan kondisi permukaan | Udara, banyu, gas utawa pendinginan sing dikontrol |
Hubungan Teknik Dasar
| parameter | Efek ing Annealing | Aturan Teknik |
|---|---|---|
| Kacepetan baris sing luwih dhuwur | Wektu pemanasan sing luwih cendhek | Mbutuhake daya sing luwih dhuwur utawa kumparan sing luwih dawa |
| Diameter kawat sing luwih gedhe | Massa luwih akeh saben meter | Mbutuhake daya sing luwih dhuwur lan kadhangkala frekuensi sing luwih endhek |
| Suhu target sing luwih dhuwur | Energi sing dibutuhake luwih akeh | Mbutuhake margin daya lan umpan balik suhu sing luwih apik |
| Frekuensi sing luwih dhuwur | Pemanasan sing luwih fokus ing permukaan | Migunani kanggo kabel cilik; bisa uga kurang ideal kanggo penampang gedhe |
| Koil sing luwih dawa | Wektu manggon sing luwih dawa | Bisa ngurangi daya sesaat sing dibutuhake |
Parameter Teknis Utama
Parameter sistem anil induksi terus-terusan kudu dipilih adhedhasar bahan, diameter, kecepatan jalur, suhu anil target, kebutuhan permukaan, lan ruang produksi sing kasedhiya. Kanggo kawat tembaga, praktik anil bisa beda-beda gumantung saka apa tujuane yaiku ngilangi stres, pelunakan sebagian, utawa rekristalisasi lengkap. Conto teknis lan pengungkapan proses sing diterbitake nuduhake anil induksi kawat tembaga sajrone wektu sing cendhak banget nalika suhu sing luwih dhuwur digunakake; contone, salah sawijining metode anil kawat tembaga nggambarake pemanasan induksi utawa resistensi ing kisaran 650-1020 °C sajrone 0.3-5 detik kanggo aplikasi kawat interkonektor tartamtu.
| Power | frekuensi | Suhu | wektu | coil | cooling | Control |
|---|---|---|---|---|---|---|
| 10–50 kW | 30-300 kHz | 250–750°C gumantung saka bahan | 0.5–10 s | Koil cilik sing bisa muter akeh | Udara / banyu / gas | Manual utawa PLC |
| 50–150 kW | 10-150 kHz | 300–900°C gumantung saka bahan | 1–20 s | Gulungan trowongan longitudinal | Pendinginan sing dikontrol | PLC + pirometer |
| 150–500 kW | 1-50 kHz | 400–1100°C gumantung saka paduan | 2–60 s | Sistem koil multi-zona | Pendinginan banyu/gas | Kontrol loop tertutup |
Rentang Suhu Khas kanggo Referensi Teknik
| Material | Rentang Anil / Pengurangan Stres Khas | Cathetan Proses |
|---|---|---|
| Kawat tembaga | 250–700°C gumantung saka kecepatan lan kelembutan sing dibutuhake | Suhu sing luwih endhek mbutuhake wektu sing luwih suwe; jalur kecepatan tinggi bisa uga mbutuhake suhu sing luwih dhuwur lan wektu sing luwih cendhek. |
| Tembaga tanpa oksigen | Jendhela proses khas 250–650°C | Atmosfer protèktif bisa digunakaké kanggo ngurangi oksidasi. |
| Kawat alumunium | 250–450°C biasane | Suhu kudu dikontrol kanthi ati-ati supaya ora kakehan empuk. |
| Kawat baja karbon | 500–750°C kanggo ngurangi stres / nglunakké gumantung saka tingkat | Proses sing tepat gumantung saka kandungan karbon lan mikrostruktur sing dikarepake. |
| Kawat baja tahan karat | 700–1100°C gumantung saka kelas lan target proses | Asring mbutuhake gas protèktif kanggo annealing padhang. |
| Kawat paduan nikel | 700–1150°C gumantung saka paduan | Digunakake kanggo kontrol properti paduan presisi. |
Grafik Kacepetan Jalur, Dawane Koil, lan Wektu Residensi
| Kacepetan Line | Dawane Pemanasan Koil | Wektu Panggonan | Engineering Meaning |
|---|---|---|---|
| 10 m / mnt | 0.5 m | 3.0 s | Cocok kanggo pemanasan kawat tembaga kompak kanthi daya sing cukup. |
| 30 m / mnt | 0.5 m | 1.0 s | Mbutuhake daya sing luwih dhuwur utawa suhu target sing luwih dhuwur. |
| 60 m / mnt | 1.0 m | 1.0 s | Jalur kecepatan tinggi mbutuhake respon daya sing cepet. |
| 120 m / mnt | 1.5 m | 0.75 s | Butuh pemanasan multi-zona utawa kapadhetan daya dhuwur. |
| 300 m / mnt | 3.0 m | 0.60 s | Mbutuhake sinkronisasi garis sing luwih maju lan kontrol sing tepat. |
Pandhuan Seleksi Teknik
Milih sistem anil induksi terus-terusan mbutuhake luwih saka mung milih daya. Supplier kudu ngerti bahan kawat, rentang diameter, kecepatan tarik, kelembutan sing dibutuhake, kondisi permukaan, oksidasi sing diidini, metode pendinginan, lan tata letak produksi. Jalur kawat tembaga cilik lan jalur kawat baja gedhe bisa diarani "anil terus-terusan," nanging desain peralatane beda banget.
| kawontenan | Peralatan sing Disaranake | Cathetan |
|---|---|---|
| Kawat tembaga alus, kecepatan tinggi | Sistem anil induksi frekuensi dhuwur kanthi koil multi-putaran cendhak | Mbutuhake kontrol tegangan sing tepat lan sinkronisasi daya kecepatan saluran. |
| Konduktor tembaga sedang | Sistem anil induksi frekuensi menengah/tinggi kanthi umpan balik pirometer | Apik kanggo integrasi garis gambar kawat lan pelunakan konduktor. |
| Kawat tembaga datar utawa persegi panjang | Koil induksi bentuk khusus kanthi kontrol suhu pinggiran | Desain koil kudu ngindhari pinggiran sing panas banget lan tengah sing adhem. |
| Kawat alumunium | Pemanas induksi efisiensi dhuwur kanthi kontrol suhu sing akurat | Aluminium gampang panas banget; gunakna daya ramping sing dikontrol. |
| Kawat baja karbon | Sistem anil frekuensi menengah utawa frekuensi dhuwur gumantung saka diametere | Kopling magnetik kuwat; proses kudu ngindhari skala permukaan yen kena udara. |
| Anil padhang baja tahan karat | Sistem anil induksi nganggo ruang atmosfer protèktif | Hidrogen, nitrogen-hidrogen utawa gas inert bisa digunakake gumantung saka aturan keamanan tanduran. |
| Retrofit garis gambar sing wis ana | Modul induksi inline kompak kanthi input kecepatan saluran PLC | Mbutuhake integrasi mekanik karo pay-off, capstan, lan take-up. |
| Produksi multi-ukuran | Catu daya induksi adhedhasar resep nganggo koil sing bisa diatur utawa set koil sing bisa diganti | Nambah kecepatan panggantos lan fleksibilitas produk. |
Metode Pemilihan Daya
Perkiraan daya awal bisa digawe saka laju aliran massa kawat lan kenaikan suhu sing dibutuhake. Ing produksi nyata, margin keamanan kudu ditambahake kanggo kerugian koil, radiasi, konveksi, kondisi permukaan, kerugian pendinginan lan akselerasi saluran.
| Item Pitungan | Formula / Makna | Cathetan Teknik |
|---|---|---|
| Luas penampang kawat | A = πd² / 4 kanggo kawat bunder | Gunakake diameter sing nyata sawise nggambar. |
| Laju aliran massa | ṁ = A × kapadhetan × kacepetan garis | Kacepetan garis kudu diowahi dadi m/s. |
| Daya termal | P = ṁ × Cp × ΔT | Pitungan panas sensibel dhasar. |
| Daya piranti praktis | Pactual = P / efisiensi × margin keamanan | Lumrahé nambah margin 15–30% kanggo stabilitas produksi. |
Conto Referensi Daya kanggo Kawat Tembaga
| Diameter Kawat Tembaga | Kacepetan Line | Perkiraan Tugas Pemanasan | Rentang Peralatan sing Disaranake |
|---|---|---|---|
| 0.5-1.0 mm | 100–500 m/min | Aliran massa kurang nanging kecepatan dhuwur | Sistem frekuensi dhuwur 10–60 kW |
| 1.0-3.0 mm | 50–250 m/min | Aliran massa sedheng | Sistem 30–150 kW |
| 3.0-8.0 mm | 10–120 m/min | Beban termal sing luwih dhuwur | Sistem 80–300 kW |
| Konduktor persegi panjang | selaras | Gumantung saka potongan melintang | Pitungan koil lan daya khusus dibutuhake |
Pilihan Sistem Kontrol
| Fungsi Kontrol | Disaranake Desain | maksud |
|---|---|---|
| Sinkronisasi kecepatan jalur | PLC nampa sinyal encoder saka garis gambar | Nyetel daya kanthi otomatis nalika kacepetan owah. |
| Umpan balik suhu | Pirometer inframerah utawa pangukuran kontak | Njaga suhu annealing sing stabil. |
| panyimpenan resep | Simpen setelan bahan, diameter lan kecepatan | Ngurangi kesalahan persiyapan nalika ganti produk. |
| Pemantauan ketegangan | Lengen penari, sel beban utawa umpan balik drive | Nyegah kabel putus lan ketidakstabilan diameter. |
| Kontrol pendinginan | Pemantauan aliran lan suhu banyu/gas | Nglindhungi kualitas permukaan lan sifat pungkasan. |
| Proteksi alarm | Arus luwih, voltase luwih, kekurangan banyu, suhu sing luwih | Nglindhungi peralatan lan jalur produksi. |
Alur Kerja Proses
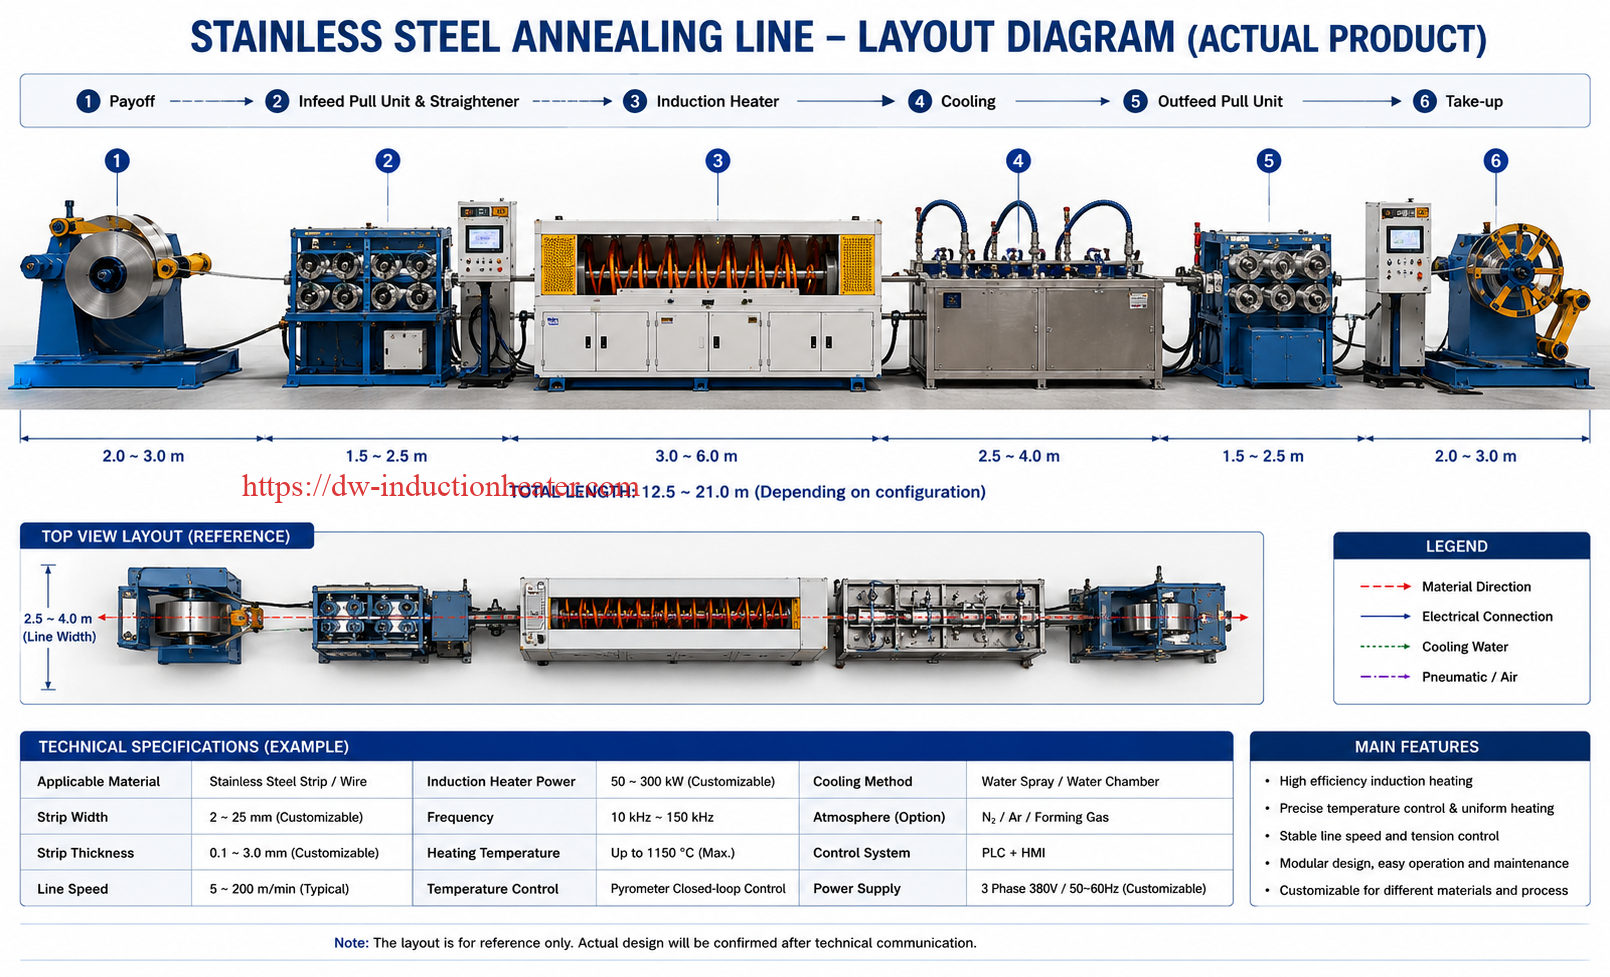
Saluran anil induksi terus-terusan kudu dirancang minangka proses terpadu, dudu minangka pemanas sing mandiri. Sistem pemanas kudu bisa digunakake karo pay-off, drawing capstan, unit pembersih, kontrol tegangan, bagian pendinginan, sistem pengeringan, lan piranti pengambilan.
- Pembayaran kawat: Kawat utawa konduktor sing ditarik adhem diumpan saka gulungan pembayaran kanthi tegangan sing stabil.
- Pra-resik: Pelumas, lenga, bledug utawa oksida sing nggambar bakal diilangi yen dibutuhake kanggo kualitas produk.
- Konfirmasi diameter lan kecepatan: PLC nampa resep produk lan sinyal kecepatan saluran.
- Posisi kumparan induksi: Kawat ngliwati tengah koil induksi utawa zona pemanasan trowongan.
- Pemanasan induksi: Kawat kasebut dipanasake kanthi cepet nganti tekan suhu annealing target.
- Pemantauan suhu: Pirometer utawa sensor mriksa suhu stopkontak lan ngirim umpan balik menyang catu daya.
- Proteksi atmosfer: Nitrogen, gas inert, utawa atmosfer reduksi bisa digunakake kanggo annealing padhang.
- Pendinginan sing dikontrol: Kawat didinginkan nganggo udara, banyu, kabut, gas utawa ruang pendingin sing dikontrol.
- Pangeringan lan perawatan permukaan: Banyu diilangi lan kondisi permukaan distabilake sadurunge dijupuk utawa diekstrusi.
- Kontrol tegangan: Tegangan kawat diatur kanggo nyegah peregangan utawa patah.
- Proses utawa proses sabanjure: Kawat sing dipanasake dililit utawa dikirim langsung menyang stranding, ekstrusi utawa pelapisan.
- Inspeksi kualitas: Elongasi, kekuatan tarik, kualitas permukaan, konduktivitas, lan stabilitas diameter dicek.


Bagan Tata Letak Proses Inline
| Bagean Garis | Peralatan Utama | Kebutuhan Kontrol |
|---|---|---|
| Pay-off | Stand pembayaran, rem, unit tegangan | Pakan stabil lan ora ana getaran kawat |
| Pra-perawatan | Piranti pembersih, piranti ngelap, piranti pelurus | Jalur kawat sing resik lan tengah |
| Zona pemanas | Koil induksi, catu daya, workhead | Kekuwatan ngetutake kecepatan lan resep materi |
| Kontrol suhu | Pirometer, PLC, puteran umpan balik | Suhu outlet sing stabil |
| Zona pendinginan | Pendinginan udara, banyu, gas utawa kamar | Properti lan permukaan pungkasan sing dikontrol |
| Perawatan pasca | Pengering, inspeksi permukaan, kontrol tegangan | Nyegah korosi, goresan lan kerusakan |
| Take-up | Winder, penari, unit lintasan | Tegangan gulungan sing stabil lan kualitas koil |
Studi Kasus / Aplikasi Khas
Conto-conto ing ngisor iki nuduhake kepiye annealing induksi terus-terusan bisa diterapake ing macem-macem lingkungan produksi kawat lan kabel. Nilai-nilai kasebut minangka referensi teknik; parameter pungkasan kudu dikonfirmasi kanthi uji sampel lan syarat produksi nyata.
| Industry | Material | Wear | Parameter Pemanasan | Result |
|---|---|---|---|---|
| Produksi kabel motor | Kawat tembaga persegi | Sistem pemanas induksi 45 kW nganggo koil khusus | Pemanasan terus-terusan kanthi kecepatan kira-kira 15 m/menit ing conto aplikasi sing wis diterbitake | Ngurangi pengerasan kerja sawise digambar lan kemampuan mbentuk kawat sing luwih apik. |
| Jalur konduktor kabel listrik | Kawat tembaga bunder | Sistem anil induksi terus-terusan frekuensi dhuwur | Daya ngetutake kecepatan tarik; gas protèktif opsional | Elongasi sing luwih apik, kelembutan konduktor sing stabil, lan kerusakan kawat sing luwih sithik. |
| Produksi konduktor aluminium | Kawat alumunium | Pemanas induksi frekuensi menengah/tinggi kanthi kontrol loop tertutup | Suhu sedheng, respon cepet, pendinginan sing dikontrol | Daktilitas sing luwih apik sawise ditarik lan prilaku mbentuk kabel sing stabil. |
| Pabrik kawat baja tahan karat | Kawat baja tahan karat | Pemanas induksi kanthi ruang atmosfer protèktif | Anil suhu dhuwur kanthi atmosfer sing dikontrol | Ngurangi tegangan sisa lan ningkatake kualitas permukaan. |
| Produksi kawat pegas lan presisi | Kawat paduan khusus | Sistem anil induksi multi-zona | Kontrol suhu adhedhasar resep lan pendinginan sing dikontrol | Sifat mekanik sing luwih stabil lan risiko kegagalan sing luwih murah nalika mbentuk. |
 Target Kualitas Khas
| Target Mutu | Cara Pangukuran | Napa Iku Penting |
|---|---|---|
| Elongation | Tes tensile | Ngonfirmasi pemulihan daktilitas sawise annealing. |
| Kekuwatan tarik | Penguji tarik | Njamin kawat ora kaku banget utawa kakehan empuk. |
| Konduktivitas listrik | Meter konduktivitas | Penting kanggo kawat listrik lan konduktor kabel. |
| Werna lumahing | Inspeksi visual utawa optik | Nuduhake oksidasi, panas banget, utawa masalah atmosfer. |
| Stabilitas diameter | Mikrometer laser | Njamin gambar lan annealing ora ngganggu kualitas dimensi. |
| Tingkat rusak | Cathetan jalur produksi | Langsung mengaruhi asil lan biaya produksi. |
Masalah lan Solusi Umum
Umume masalah annealing terus-terusan asale saka kecepatan saluran sing ora stabil, kontrol suhu sing kurang apik, frekuensi sing salah, penyelarasan koil sing kurang apik, pembersihan sing ora cukup, kontrol tegangan sing kurang apik, utawa pendinginan sing ora cocog. Tabel ing ngisor iki ngringkes masalah produksi umum lan solusi teknik praktis.
| masalah | Sabab | solusi |
|---|---|---|
| Kawat isih atos banget sawise dipanasake | Suhu kecendhaken, wektu panyimpenan kecendhaken utawa daya ora cukup | Tambah daya, kurangi kecepatan saluran, dawakake koil utawa atur suhu target. |
| Kawat dadi lemes banget | Panas banget utawa wektu tinggal sing berlebihan | Kurangi daya, tambahake kacepetan saluran utawa gunakake umpan balik suhu loop tertutup. |
| Oksidasi utawa perubahan warna permukaan | Paparan suhu dhuwur ing udara | Gunakna atmosfer protèktif, cendhakna wektu pemanasan utawa tingkatake proteksi pendinginan. |
| Suhu sing ora rata ing sadawane kabel | Fluktuasi kecepatan saluran utawa daya sing ora stabil | Sinkronisasi daya karo encoder baris lan gunakake kontrol tegangan sing stabil. |
| Titik panas ing kawat | Kawat ora ana ing tengah koil utawa medan koil ora rata | Nambah rol pandhuan, pemusatan koil, lan geometri koil. |
| Kawat putus sawise dipanasi | Pelunakan sing berlebihan, kejutan tegangan utawa transisi pendinginan sing kurang apik | Optimalake kontrol tegangan, laju pendinginan, lan suhu annealing. |
| Stabilitas konduktivitas sing kurang | Panas banget, kontaminasi utawa proses sing ora konsisten | Nambah reresik, kontrol suhu, lan keterlacakan materi. |
| Coil overheating | Banyu pendingin sing ora cukup, kerak utawa beban sing berlebihan | Priksa aliran banyu, tekanan, konduktivitas, lan kapasitas pendingin. |
| Kacepetan produksi ora bisa nambah | Daya kekecilen utawa zona pemanasan kekecilen | Pilih catu daya sing luwih dhuwur utawa gunakake pemanasan induksi multi-zona. |
| Owah-owahan produk sing ora konsisten | Ora ana manajemen resep utawa kesalahan setelan manual | Gunakake kontrol resep PLC kanggo bahan, diameter, lan kecepatan garis. |
Pitakonan Umum
1. Apa sing diarani annealing induksi terus-terusan kanggo kawat lan kabel?
Anil induksi terus-terusan yaiku proses inline sing manasi konduktor kawat utawa kabel sing obah nganggo induksi elektromagnetik kanggo ngurangi pengerasan kerja, mulihake daktilitas, lan nyetabilake sifat mekanik. Kawat kasebut terus-terusan ngliwati koil induksi lan banjur didinginkan ing kondisi sing dikontrol.
2. Apa sebabe kawat kudu dipanasi sawise digambar?
Cold drawing ngurangi diameter kawat nanging nambah atose lan stres internal. Annealing ngalusake kawat, nambah elongasi lan nyuda kerusakan sajrone penarikan, pembengkokan, penekukan, ekstrusi insulasi utawa penggulungan luwih lanjut.
3. Apa kawat tembaga bisa dipanasake nganggo pemanasan induksi?
Ya. Kawat tembaga minangka aplikasi umum kanggo annealing induksi terus-terusan. Pemanasan induksi bisa nglunakake kawat tembaga sawise ditarik lan nambah fleksibilitas kanggo aplikasi listrik, motor, lan kabel. Conto sing diterbitake kalebu annealing kawat tembaga terus-terusan nggunakake koil induksi khusus lan sistem 45 kW kanthi kecepatan sekitar 15 m/menit.
4. Suhu apa sing digunakake kanggo annealing induksi kawat tembaga?
Suhu gumantung saka diameter kawat, kecepatan saluran, tingkat bahan, lan kelembutan sing dibutuhake. Praktik teknik bisa uga nggunakake suhu sing luwih murah kanthi wektu sing luwih suwe utawa suhu sing luwih dhuwur kanthi wektu tinggal sing cendhak banget. Sawetara metode induksi kawat tembaga utawa anil resistensi nggambarake suhu saka 650°C nganti 1020°C kanggo wektu pemanasan sing cendhak banget, yaiku 0.3–5 detik ing aplikasi tartamtu. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. Apa annealing induksi cocok kanggo kawat aluminium?
Ya. Kawat aluminium bisa dipanasake nganggo pemanasan induksi, nanging proses kasebut kudu dikontrol kanthi ati-ati amarga aluminium nduweni konduktivitas termal sing dhuwur lan bisa dadi kakehan lentur yen suhu kakehan dhuwur. Kontrol suhu sing akurat lan sinkronisasi kecepatan saluran iku penting.
6. Frekuensi apa sing digunakake kanggo annealing induksi kawat?
Kawat alus biasane nggunakake frekuensi sing luwih dhuwur, dene kawat kanthi diameter sing luwih gedhe bisa uga nggunakake frekuensi sing luwih endhek kanggo penetrasi panas sing luwih apik. Sistem umume bisa uga nggunakake frekuensi saka sawetara kHz nganti atusan kHz, gumantung saka bahan, diameter, lan keseragaman suhu sing dibutuhake.
7. Kepiye carane oksidasi dikontrol sajrone annealing kawat?
Oksidasi bisa dikurangi kanthi nyepetake wektu pemanasan, nggunakake gas pelindung, masang ruang atmosfer tertutup, ningkatake pembersihan kawat lan ngontrol pendinginan. Aplikasi baja tahan karat lan tembaga sing padhang bisa uga mbutuhake nitrogen, gas inert utawa atmosfer pangurang gumantung saka proses kasebut.
8. Apa annealing induksi bisa diintegrasikake menyang garis gambar kawat sing wis ana?
Ya. Modul annealing induksi sing kompak asring bisa dipasang ing antarane bagean gambar, reresik, pendinginan, lan pengambilan. Kuncine yaiku nyelarasake daya induksi karo kecepatan saluran lan njaga tegangan kawat sing stabil liwat zona pemanasan.
9. Kepiye carane milih daya sing bener kanggo sistem annealing kawat?
Daya gumantung saka bahan kawat, diameter, kecepatan saluran, suhu target, lan dawa koil. Pitungan awal nggunakake laju aliran massa lan kenaikan suhu, banjur nambahake efisiensi lan margin keamanan. Pilihan pungkasan kudu dikonfirmasi kanthi kecepatan produksi lan uji sampel.
10. Informasi apa sing dibutuhake kanggo kuotasi?
Mangga paringana materi kawat, rentang diameter, wujud penampang, kecepatan saluran, suhu anil target, sifat mekanik sing dibutuhake, syarat permukaan, voltase sing kasedhiya, kondisi banyu pendingin, tata letak produksi lan apa atmosfer protèktif dibutuhake.
kesimpulan
Anil induksi terus-terusan kanggo kawat lan kabel minangka solusi praktis kanggo produksi konduktor lan kawat modern. Iki mbantu mulihake daktilitas, nyuda pengerasan kerja, nyetabilake sifat mekanik lan ningkatake efisiensi produksi sawise nggambar utawa mbentuk. Dibandhingake karo anil batch utawa tungku tradisional, pemanasan induksi nawakake respon sing luwih cepet, tata letak sing kompak, otomatisasi sing gampang lan integrasi langsung karo jalur produksi terus-terusan.
Kanggo kawat tembaga, kawat aluminium, kawat baja, kawat baja tahan karat, lan kawat paduan khusus, kunci sukses yaiku pilihan peralatan sing bener. Insinyur kudu ngevaluasi diameter kawat, bahan, kecepatan saluran, suhu target, dawa koil, metode pendinginan, kebutuhan permukaan, lan sistem kontrol. Sistem anil induksi terus-menerus sing dirancang kanthi apik kudu kalebu catu daya induksi sing efisien, koil sing dirancang kanthi bener, umpan balik suhu, kontrol tegangan, sistem pendinginan, lan manajemen resep PLC.
Peralatan Induksi HLQ bisa nyedhiyakake sistem anil induksi terus-terusan sing disesuaikan kanggo aplikasi kawat lan kabel. Kanggo nampa proposal teknik, wenehake bahan kawat, rentang diameter, kecepatan saluran, kelembutan utawa elongasi sing dibutuhake, suhu target, tata letak produksi, lan catu daya sing kasedhiya. Adhedhasar rincian kasebut, sistem kasebut bisa dirancang kanggo anil inline sing stabil, kualitas kawat sing luwih apik, lan efisiensi produksi sing luwih dhuwur.