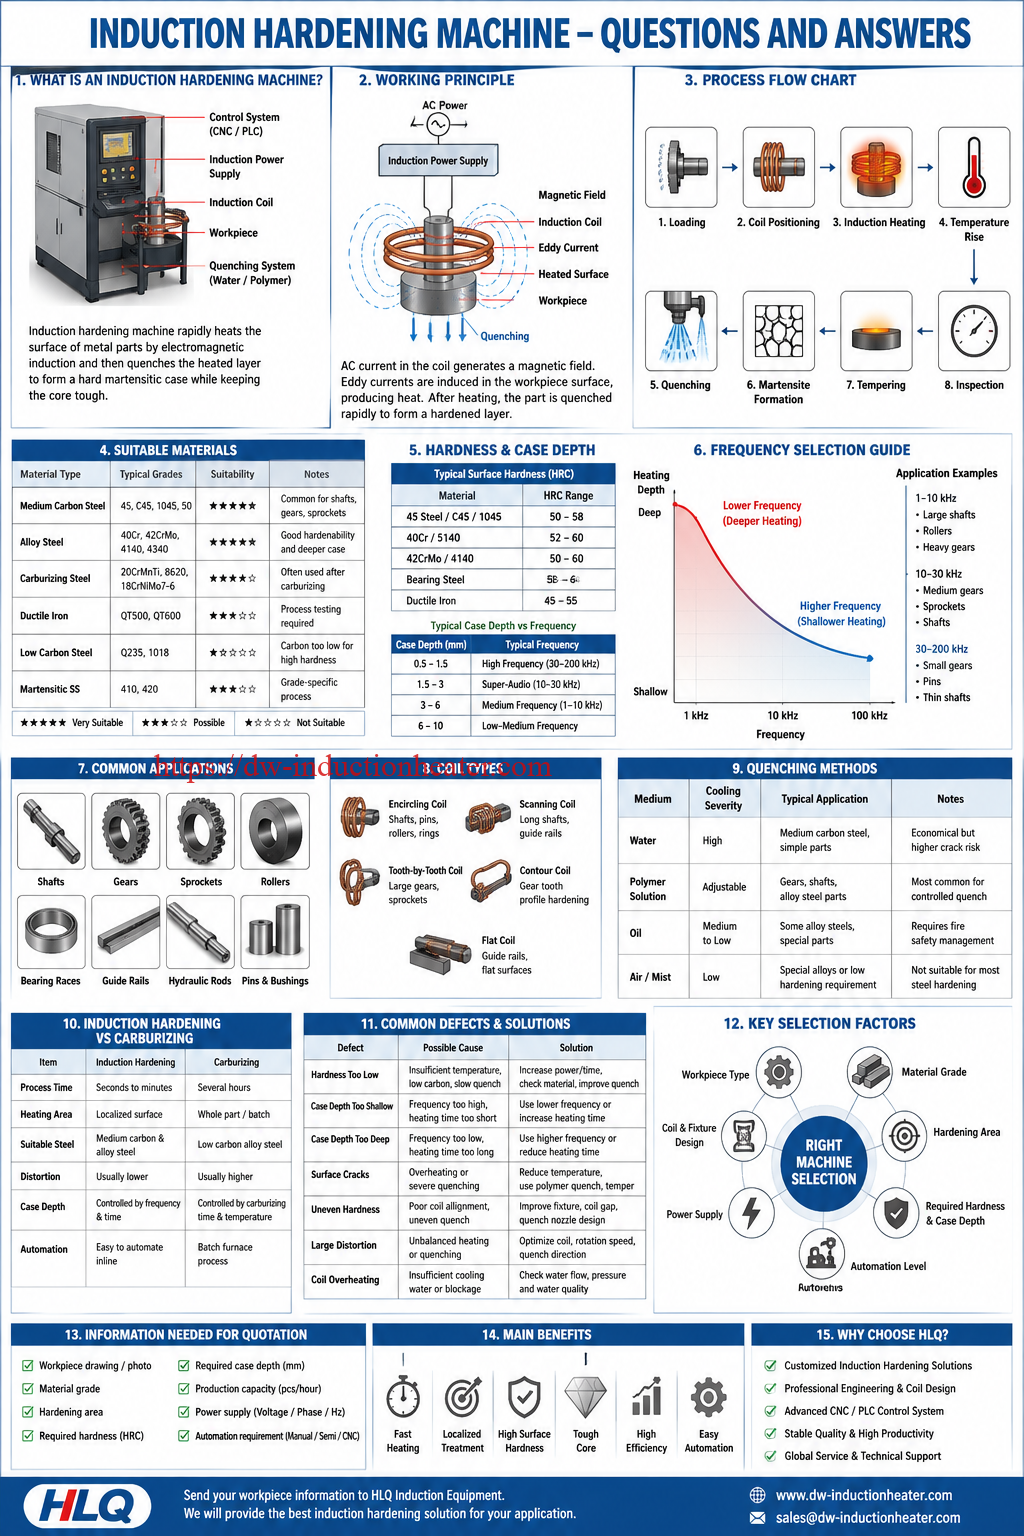
15 Pitakonan sing Sering Ditakoni Babagan Mesin Pengerasan Induksi sing Sampeyan Kudu Ngerteni
Mesin pengerasan induksi yaiku sistem perawatan panas industri sing digunakake kanggo ngerasake permukaan bagean baja kayata poros, gir, sprocket, pin, rol, balapan bantalan, rel pandhuan lan batang hidrolik. Mesin iki kanthi cepet manasi permukaan kanthi induksi elektromagnetik banjur ngendhaleni lapisan sing dipanasake kanggo nggawe wadah martensitik sing atos nalika njaga inti tetep atos. Pandhuan FAQ iki nerangake prinsip kerja, bahan sing cocog, rentang kekerasan, ambane wadah, pilihan frekuensi, desain koil, metode pendinginan, cacat umum lan pilihan mesin. Iki ditulis kanggo insinyur, pembeli, manajer produksi lan tim pangopènan sing mbutuhake peralatan pengerasan permukaan sing bisa dipercaya.
Bab lan Paragraf
- Wangsulan cepet
- 1. Apa sing diarani Mesin Pengerasan Induksi?
- 2. Kepiye Cara Kerja Mesin Pengerasan Induksi?
- 3. Bagean Apa sing Bisa Diproses nganggo Pengerasan Induksi?
- 4. Bahan Apa sing Cocok kanggo Pengerasan Induksi?
- 5. Kekerasan Apa sing Bisa Digayuh Kanthi Pengerasan Induksi?
- 6. Pira Kedalaman Pengerasan Induksi sing Khas?
- 7. Kepiye Cara Milih Frekuensi kanggo Pengerasan Induksi?
- 8. Apa Bedane Pengerasan Induksi Frekuensi Tinggi lan Frekuensi Sedheng?
- 9. Apa Bedane Pengerasan Induksi lan Karburasi?
- 10. Kepiye Cara Milih Mesin Pengerasan Induksi?
- 11. Kumparan apa sing digunakake kanggo Pengerasan Induksi?
- 12. Media Pendinginan Apa sing Digunakake?
- 13. Apa Sebabé Onderdil Induksi sing Dikeraské Bisa Retak?
- 14. Apa Kauntungan saka Pengerasan Induksi?
- 15. Informasi Apa sing Dibutuhake kanggo Kutipan?
- Apa sebabé milih piranti induksi HLQ?
Wangsulan cepet
Mesin pengerasan induksi iku sistem pangolahan panas permukaan sing nggunakake induksi elektromagnetik kanggo mung manasi area permukaan sing dibutuhake saka bagean logam, banjur didinginkan kanthi cepet kanggo mbentuk lapisan sing atos. Mesin iki paling apik digunakake kanggo baja karbon menengah, baja paduan, lan sawetara bagean wesi cor sing mbutuhake kekerasan permukaan sing dhuwur, tahan aus, lan kekuatan lelah nalika njaga inti sing kuwat. Aplikasi umum kalebu poros, gir, sprocket, rol, pin, cincin bantalan, rel pandhuan, lan komponen transmisi otomotif utawa mesin.
1. Apa sing diarani Mesin Pengerasan Induksi?
Mesin pengerasan induksi yaiku mesin perlakuan panas khusus sing digunakake kanggo nambah kekerasan permukaan komponen logam. Sistem kasebut biasane kalebu catu daya induksi, transformator, koil induksi, sistem gerak CNC utawa PLC, piranti pendinginan, sistem banyu pendingin, amben mesin, kabinet kontrol lan sistem perlindungan keamanan.
Ora kaya pengerasan tungku, sing manasi kabeh bagean, pengerasan induksi mung manasi area sing dipilih. Pemanasan lokal iki nyuda distorsi, nyepetake wektu siklus lan nambah efisiensi produksi. Proses iki digunakake sacara wiyar nalika bagean mbutuhake permukaan sing atos lan tahan aus nanging isih mbutuhake inti sing kuwat lan tahan benturan.
| Komponen Utama | fungsi | Pentingnya Teknik |
|---|---|---|
| Catu daya induksi | Ngasilake arus frekuensi dhuwur utawa frekuensi menengah | Nemtokake daya pemanasan, frekuensi, lan stabilitas proses |
| Koil induksi | Nggawe medan elektromagnetik ing sekitar benda kerja | Nemtokake pola pemanasan lan efisiensi energi |
| Sistem pendinginan | Cepet ngademake permukaan sing wis digawe panas | Ngontrol kekerasan, ambane wadhah, lan risiko retakan |
| Kontrol CNC/PLC | Ngontrol gerakan, daya, wektu lan resep | Njamin pengulangan ing produksi |
| Sistem banyu adhem | Ngademake koil, catu daya, lan transformator | Nglindhungi piranti saka panas banget |
2. Kepiye Cara Kerja Mesin Pengerasan Induksi?
Mesin iki kerjane kanthi ngliwati arus bolak-balik liwat koil induksi tembaga. Iki ngasilake medan magnet sing cepet owah. Nalika bagean baja diselehake ing njero utawa cedhak koil, arus eddy diinduksi ing lapisan permukaan benda kerja. Arus eddy iki ngasilake panas amarga resistensi listrik. Sawise permukaan tekan suhu pengerasan sing dibutuhake, bagean kasebut langsung dipadamke nganggo banyu, larutan polimer utawa lenga.
Pendinginan sing cepet ngowahi permukaan sing wis dipanasake dadi martensit, sing luwih atos tinimbang struktur asline. Intine ora dipanasake kanthi lengkap, mula tetep luwih atos lan luwih ulet.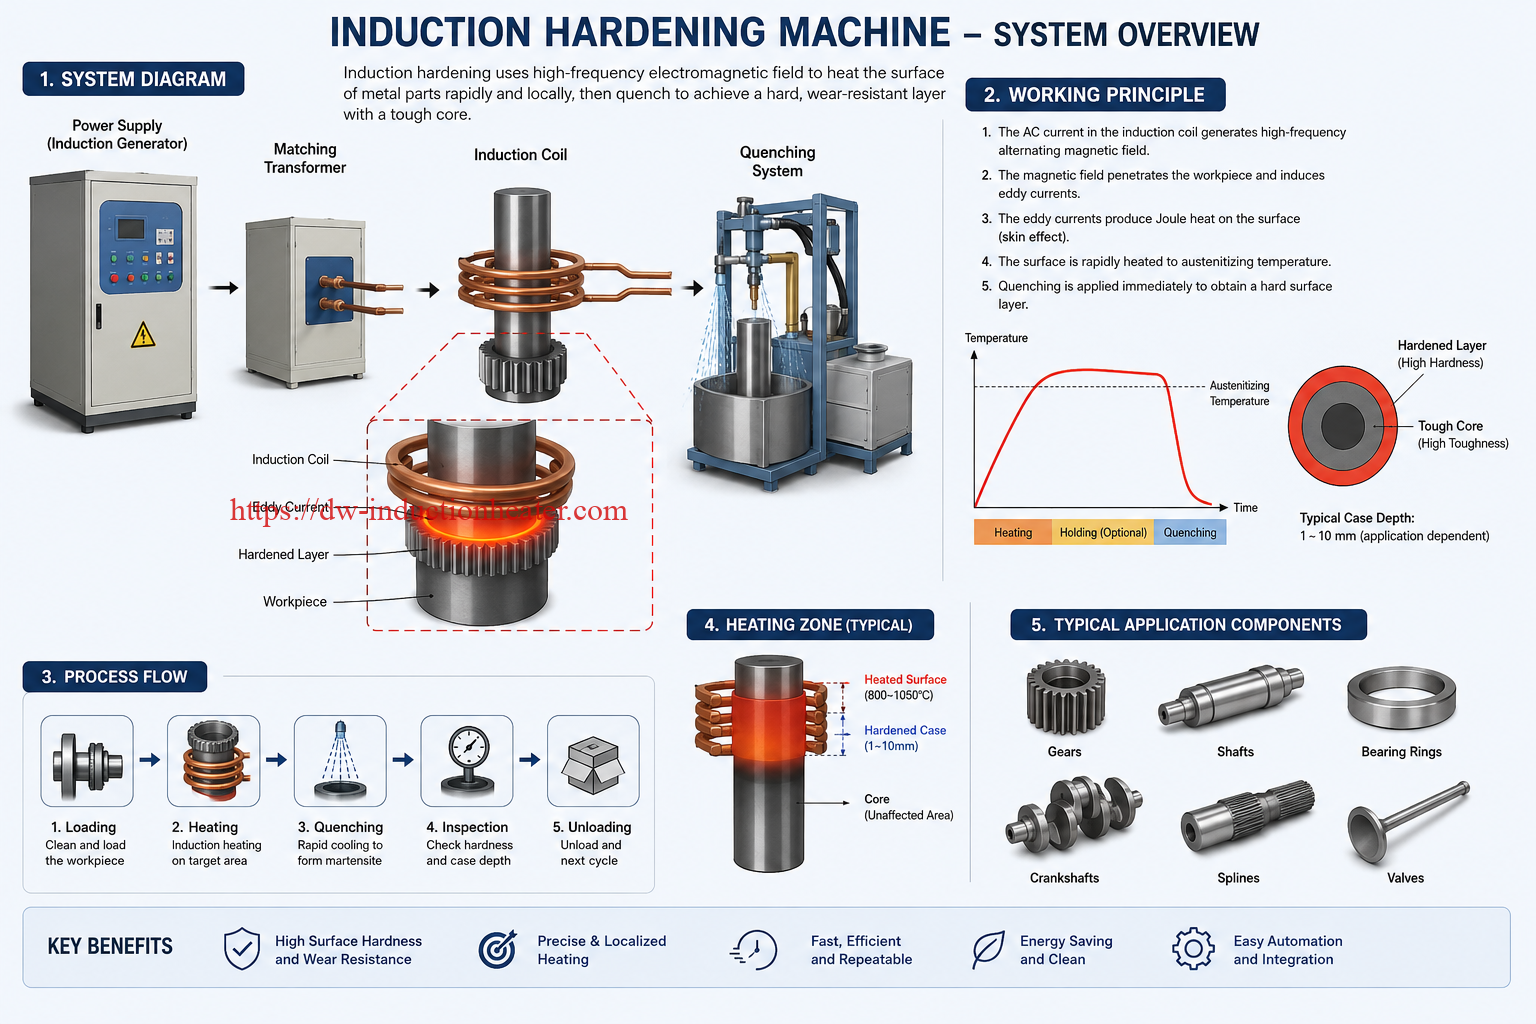
Diagram Alur Proses Pengerasan Induksi
Pemuatan Benda Kerja → Posisi Koil → Pemanasan Induksi → Kenaikan Suhu → Pendinginan Langsung → Pembentukan Martensit → Tempering → Inspeksi Kekerasan → Inspeksi Kedalaman Kasus → Persetujuan Akhir
| Tahap Proses | Apa sing kelakon | Parameter Kontrol Kunci |
|---|---|---|
| Loading | Bagian kasebut dijepit ing fixture utawa spindle mesin | Keselarasan, runout, gaya penjepitan |
| Heating | Permukaan dipanasake nganggo arus induksi | Daya, frekuensi, celah koil, wektu pemanasan |
| Quenching | Lapisan sing digawe panas cepet adhem | Laju aliran, tekanan, konsentrasi sedang |
| Tempering | Kerapuhan berkurang setelah dikeraskan | Suhu lan wektu panyimpenan |
| pengawasan | Kekerasan lan ambane casing dicenthang | HRC, ECD, mikrostruktur, retakan |
3. Bagean Apa sing Bisa Diproses nganggo Pengerasan Induksi?
Pengerasan induksi cocok kanggo komponen sing ngalami gesekan, keausan, tegangan kontak, beban gulung, beban geser utawa dampak bola-bali. Iki migunani banget kanggo bagean sing muter utawa transmisi.
| Bahan kerja | Area Pengerasan Khas | Industri Umum |
|---|---|---|
| Shafts | Permukaan njaba, jurnal, area spline | Otomotif, mesin, sistem hidrolik |
| Gears | Sisih untu, oyot untu, pucuk untu | Gearbox, reducer, mesin pertambangan |
| Sendhang | Profil untu lan permukaan kerja | Transmisi rantai, mesin pertanian |
| Penggulung | Permukaan silinder njaba | Pabrik baja, konveyor, mesin cetak |
| Balapan bantalan | Permukaan jalur balapan | Produksi bantalan |
| Pandhuan ril | Lumahing geser | Piranti mesin lan sistem gerakan linier |
| Batang hidrolik | Lumahing njaba | Silinder hidrolik lan mesin konstruksi |
| Pin lan bushings | Permukaan kontak lan aus | Excavator, loader, peralatan pertanian |
4. Bahan Apa sing Cocok kanggo Pengerasan Induksi?
Bahan paling apik kanggo pengerasan induksi yaiku baja kanthi karbon sing cukup kanggo mbentuk martensit sawise pendinginan. Baja karbon menengah lan baja paduan minangka pilihan sing paling umum. Baja karbon rendah biasane mbutuhake karburasi utawa pengayaan karbon sadurunge bisa dikeraskan kanthi efektif.
| Koleksi Material | Kelas Khas | Kesesuaian | Cathetan |
|---|---|---|---|
| Baja karbon sedheng | Baja 45, C45, 1045, 50 | Cocog banget | Umum kanggo poros, gir, lan sprocket |
| Baja campuran | 40Cr, 42CrMo, 4140, 4340 | Cocog banget | Kekerasan sing apik lan ambane kasus sing luwih jero |
| Baja karburator | 20CrMnTi, 8620, 18CrNiMo7-6 | Cocok kanthi kondisional | Asring digunakake sawise karburasi utawa kanggo proses gir khusus |
| Wesi mulur | QT500, QT600, wesi cor nodular | bisa | Mbutuhake uji coba proses kanggo nyegah retak |
| Baja karbon sithik | Q235, 1018, baja entheng | Ora ideal langsung | Kandungan karbon biasane kurang banget kanggo kekerasan sing dhuwur |
| Baja tahan karat martensitik | 410, 420 lan kelas sing padha | Aplikasi khusus | Mbutuhake desain proses khusus kelas |
5. Kekerasan Apa sing Bisa Digayuh Kanthi Pengerasan Induksi?
Kekerasan pungkasan gumantung saka kelas bahan, kandungan karbon, suhu pemanasan, kecepatan pendinginan, lan proses tempering. Kanggo akeh baja karbon medium lan paduan, pengerasan induksi biasane bisa entuk udakara HRC 50-62 ing permukaan. Kekerasan sing luwih dhuwur bisa uga kanggo sawetara baja karbon dhuwur, nanging risiko retak uga mundhak.
| Material | Kekerasan Permukaan Khas Sawise Pengerasan Induksi | Aplikasi umum |
|---|---|---|
| Baja 45 / C45 / 1045 | HRC 50–58 | Poros, sprocket, pin |
| 40Cr / 5140 | HRC 52–60 | Gir, poros, bagean transmisi |
| 42CrMo / 4140 | HRC 50–60 | Poros, rol, gir tugas berat |
| Baja bantalan | HRC 58–64 | Balapan bantalan lan bagean presisi |
| Wesi mulur | HRC 45–55 | Rol, bagean pandhuan, permukaan sing aus |
6. Pira Kedalaman Pengerasan Induksi sing Khas?
Ambane pengerasan induksi , uga diarani ambane kasus utawa ambane pengerasan efektif, gumantung utamane marang frekuensi, kapadhetan daya, wektu pemanasan, bahan lan kondisi pendinginan. Frekuensi sing luwih dhuwur ngasilake pemanasan sing luwih cethek, dene frekuensi sing luwih endhek ngasilake pemanasan sing luwih jero.
| Kedalaman Kasus sing Dibutuhake | Rentang Frekuensi Khas | Benda Kerja Khas |
|---|---|---|
| 0.5-1.5 mm | Frekuensi dhuwur | Pin cilik, poros cilik, gir entheng |
| 1.5-3 mm | Frekuensi super-audio | Gir, sprocket, poros medium |
| 3-6 mm | Frekuensi sedheng | Poros gedhe, rol, gir abot |
| 6-10 mm | Frekuensi rendah-menengah | Rol gedhe, bagean pertambangan, poros gedhe |
7. Kepiye Cara Milih Frekuensi kanggo Pengerasan Induksi?
Pemilihan frekuensi minangka salah sawijining keputusan sing paling penting ing pengerasan induksi. Iki mengaruhi ambane pemanasan, distribusi energi, lan ambane kasus pungkasan. Minangka aturan umum, pengerasan cethek mbutuhake frekuensi sing luwih dhuwur, dene pengerasan sing luwih jero mbutuhake frekuensi sing luwih murah.
| Tipe Frekuensi | Range Khas | Karakteristik Pemanasan | Aplikasi paling apik |
|---|---|---|---|
| Frekuensi dhuwur | 30-200 kHz | Pemanasan permukaan cethek | Gir cilik, pin, poros tipis, bagean presisi |
| Frekuensi super-audio | 10-30 kHz | Ambane lumahing sedheng | Poros, gir, sprocket ukuran sedang |
| Frekuensi sedheng | 1-10 kHz | Penetrasi pemanasan sing luwih jero | Poros gedhe, rol, gir tugas berat |
| Frekuensi dual | Kombinasi frekuensi rendah lan dhuwur | Nambah pemanasan kontur | Sisih untu gir lan pengerasan oyot |
 8. Apa Bedane Pengerasan Induksi Frekuensi Tinggi lan Frekuensi Sedheng?
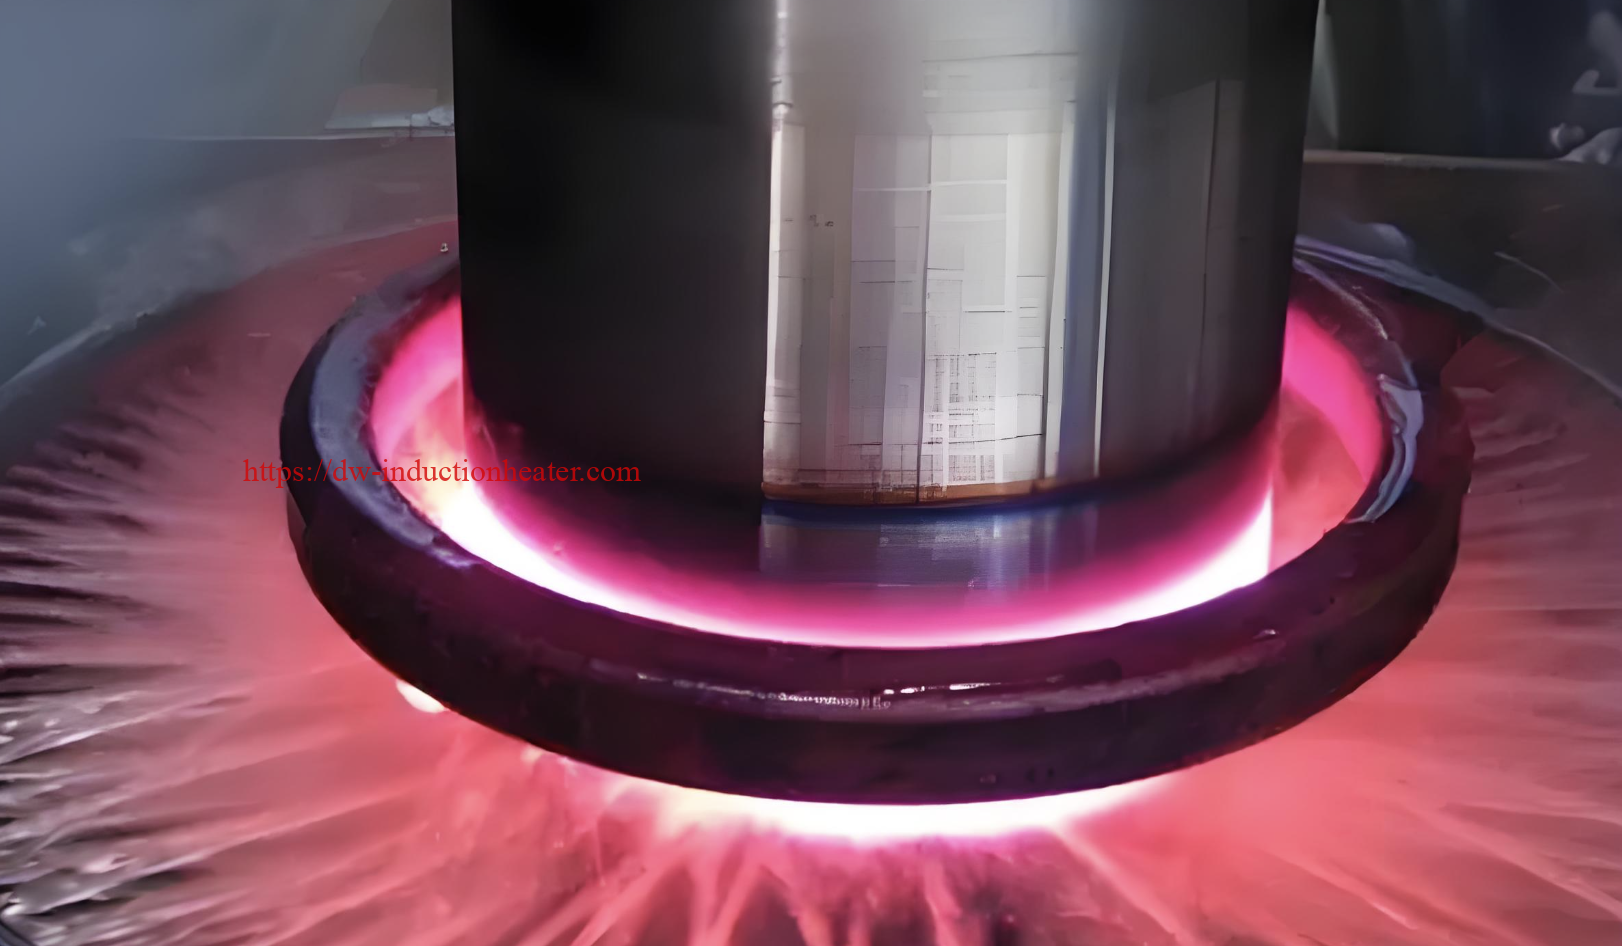
Pengerasan induksi frekuensi dhuwur ngonsentrasikake panas cedhak permukaan lan cocok kanggo bagean sing luwih cilik utawa pengerasan cethek. Pengerasan induksi frekuensi menengah nyedhiyakake penetrasi panas sing luwih jero lan luwih apik kanggo bagean sing luwih gedhe lan jerone casing sing luwih jero.
| item | Pengerasan Induksi Frekuensi Tinggi | Pengerasan Induksi Frekuensi Sedheng |
|---|---|---|
| Ambane pemanasan | Cethek | Sing luwih jero |
| Frekuensi khas | 30-200 kHz | 1-10 kHz |
| Paling apik kanggo | Bagean cilik, lapisan permukaan tipis, komponen presisi | Poros gedhe, rol, gir abot, ambane casing jero |
| Kebutuhan daya | Luwih endhek nganti sedheng | Sedheng nganti dhuwur |
| Jinis mesin umum | Mesin pengerasan frekuensi dhuwur | Mesin pengerasan frekuensi menengah |
9. Apa Bedane Pengerasan Induksi lan Karburasi?
Pengerasan induksi langsung manasi lan ngrendhem permukaan bagean baja. Iki mbutuhake karbon sing cukup ing bahan dasar kanggo mbentuk martensit. Karburisasi nambahake karbon ing permukaan baja karbon rendah sadurunge di-quench. Pengerasan induksi luwih cepet lan luwih terlokalisasi, dene karburisasi cocok kanggo baja paduan karbon rendah sing mbutuhake wadah sing sugih karbon.
| Item Comparison | Induksi Hardening | Carburizing |
|---|---|---|
| Wektu proses | Detik nganti menit | Sawetara jam |
| Area pemanasan | Area permukaan lokal | Bagean utawa batch sakabèhé |
| Baja sing cocog | Baja karbon menengah lan paduan | Baja paduan karbon rendah |
| Distorsi | Biasane ngisor | Biasane luwih dhuwur |
| Ambane kasus | Dikontrol dening frekuensi lan wektu pemanasan | Dikontrol dening wektu lan suhu karburasi |
| Mode produksi | Gampang diotomatisasi online | Proses tungku batch |
10. Kepiye Cara Milih Mesin Pengerasan Induksi?
Kanggo milih mesin pengerasan induksi sing pas, sing tuku kudu nemtokake benda kerja, bahan, area sing dikeraske, kekerasan sing dibutuhake, ambane casing sing dibutuhake, jumlah produksi lan tingkat otomatisasi. Mesin ora kena dipilih mung saka daya. Desain koil, akurasi fixture, lan sistem pendinginan uga penting.
| Faktor Pilihan | Napa Iku Penting | Conto |
|---|---|---|
| Jinis benda kerja | Nemtokake struktur lan piranti mesin | Poros, gir, rol, sproket, cincin bantalan |
| Bahan bahan | Nemtokake kemampuan atos lan risiko retak | Baja 45, 40Cr, 42CrMo, 4140 |
| Area pengerasan | Nemtokake desain koil | Permukaan njaba, untu, spline, raceway |
| Kekerasan sing dibutuhake | Nemtokake proses pemanasan lan pendinginan | HRC 50–60 |
| Ambane kasus sing dibutuhake | Nemtokake pilihan frekuensi | 1.5mm, 3mm, 5mm |
| kapasitas produksi | Nemtokake tingkat otomatisasi | 10 pcs/jam, 100 pcs/jam |
| Catu daya sing kasedhiya | Nemtokake desain listrik | 380V, 415V, 440V, 480V, 3 fase |
11. Kumparan apa sing digunakake kanggo Pengerasan Induksi?
Kumparan induksi dirancang miturut bentuk benda kerja lan area pengerasan. Poros bisa nggunakake kumparan sing ngubengi. Gir bisa nggunakake kumparan sing ngubengi, induktor untu-demi-untu utawa kumparan kontur. Rel pandhuan datar bisa nggunakake kumparan pemindai. Desain kumparan langsung mengaruhi keseragaman pemanasan, ambane wadhah lan efisiensi energi.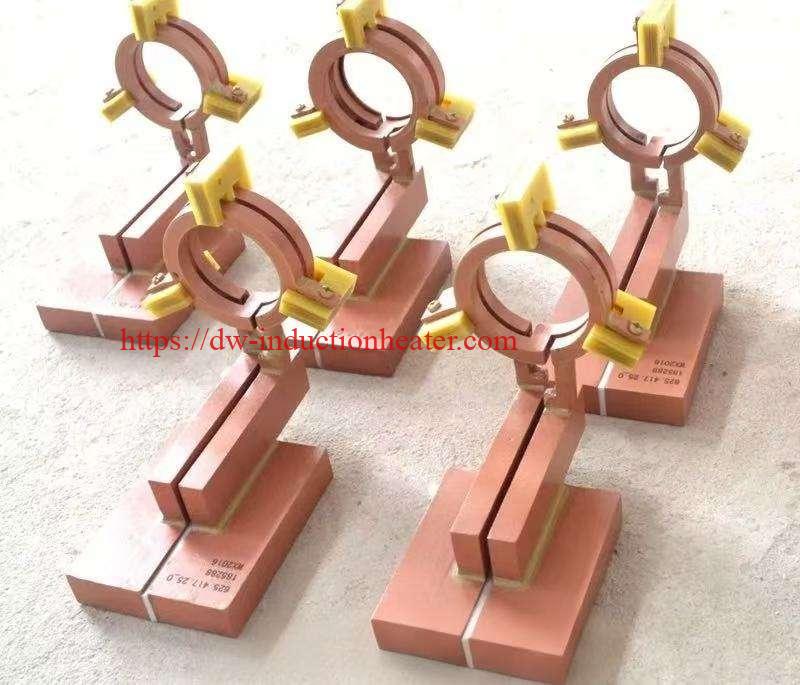
| Jinis Koil | Aplikasi paling apik | Cathetan Desain |
|---|---|---|
| Koil sing ngubengi | Poros, pin, rol, cincin | Pemanasan seragam ing sekitar bagean silinder |
| Koil pemindaian | Poros dawa, rel pandhuan, batang hidrolik | Obah sadawane dawa pengerasan |
| Gulungan untu-demi-untu | Gir lan sprocket gedhe | Manasi siji untu utawa celah untu saben wektu |
| Koil kontur | Pengerasan profil untu gir | Dirancang kanggo ngetutake area flank lan oyot untu |
| Koil datar | Rel pandhuan lan permukaan rata | Digunakake kanggo pengerasan permukaan lokal |
12. Media Pendinginan Apa sing Digunakake?
Medium pendinginan kudu ngademake permukaan sing wis digawe panas kanthi cepet supaya bisa mbentuk martensit nanging ora agresif banget nganti nyebabake retakan. Banyu iku cepet lan ekonomis, dene larutan polimer menehi tingkat pendinginan sing bisa diatur. Lenga bisa digunakake kanggo sawetara bahan sing sensitif marang retakan nanging kurang umum ing sistem pengerasan induksi otomatis modern.
| Sedheng Quenching | Keruwetan Pendinginan | Aplikasi Khas | Cathetan |
|---|---|---|---|
| Water | High | Baja karbon menengah, bagean prasaja | Ekonomis nanging risiko retak luwih dhuwur |
| Larutan polimer | luwes | Gir, poros, bagean baja paduan | Umum kanggo pendinginan sing dikontrol |
| Oil | Sedheng nganti kurang | Sawetara baja paduan lan bagean khusus | Mbutuhake manajemen keamanan kebakaran |
| Udara utawa kabut | kurang | Paduan khusus utawa syarat pengerasan sing kurang | Ora cocok kanggo umume pengerasan baja |
13. Apa Sebabé Onderdil Induksi sing Dikeraské Bisa Retak?
Retakan biasane disebabake dening tekanan termal sing gedhe banget, pendinginan sing parah banget, panas banget, komposisi baja sing ora cocog, pojok sing landhep, desain bagean sing kurang apik utawa parameter proses sing salah. Oyot gir, alur kunci, pundhak, lan transisi sing landhep minangka area sensitif retak sing umum.
| Sebab Retak | Gejala Khas | Solusi Teknik |
|---|---|---|
| Overheating | Serat kasar, permukaan kobong, lapisan rapuh | Ngurangi daya utawa wektu pemanasan; ningkatake kontrol suhu |
| Pendinginan sing parah | Retakan permukaan sawise pendinginan | Gunakake polimer sing wis diencerke lan kurangi keruwetan pendinginan |
| Sudut sing cetha | Retakan ing alur kunci, oyot utawa pundhak | Nambah radius fillet lan ngoptimalake posisi kumparan |
| Materi sing salah | Kekerasan utawa retakan sing ora stabil | Konfirmasi kelas baja lan perawatan panas sadurunge |
| Pemanasan sing ora rata | Retakan lan distorsi lokal | Nambah desain koil lan keselarasan fixture |
14. Apa Kauntungan saka Pengerasan Induksi?
Pengerasan induksi nyedhiyakake wektu siklus sing cepet, pemanasan lokal, efisiensi energi sing apik, distorsi sing luwih murah, kemampuan pengulangan sing dhuwur, lan otomatisasi sing gampang. Iki penting banget kanggo produksi massal gir, poros, rol, lan komponen transmisi.
| Advantage | Engineering Meaning | Keuntungan Pembeli |
|---|---|---|
| Dadi panas cepet | Permukaan tekan suhu atos sajrone sawetara detik | Produktivitas luwih dhuwur |
| Perawatan lokal | Mung area sing dibutuhake sing digawe panas | Distorsi sing luwih murah lan pemborosan energi sing luwih sithik |
| Atose dhuwur | Lapisan permukaan martensitik dibentuk | Resistance nyandhang luwih apik |
| Inti kaku | Inti durung atos kanthi lengkap | Resistance impact sing luwih apik |
| Otomasi sing gampang | CNC/PLC ngontrol resep proses | Kualitas stabil lan biaya tenaga kerja sing luwih murah |
| Proses resik | Ora ana geni mbukak utawa atmosfer tungku kanggo akeh aplikasi | Lingkungan bengkel sing luwih apik |
| Repeatability | Daya, wektu, gerakan, lan pemadaman dikontrol | Kualitas batch sing konsisten |
15. Informasi Apa sing Dibutuhake kanggo Kutipan Mesin Pengerasan Induksi?
Kanggo kutipan sing akurat, supplier butuh informasi teknis sing cukup kanggo milih daya, frekuensi, jinis koil, struktur mesin, sistem pendinginan, lan tingkat otomatisasi. Gambar utawa foto benda kerja dianjurake banget.
| Informasi sing dibutuhake | Conto | Apa Sebabe Dibutuhake |
|---|---|---|
| Jeneng benda kerja | Gir, poros, rol, sproket, cincin bantalan | Nemtokake jinis mesin |
| Bahan bahan | Baja 45, 40Cr, 42CrMo, 4140 | Nemtokake kakerasan lan proses quenching |
| Gambar utawa dimensi | Diameter, dawa, modul untu, jembar | Nemtokake desain koil lan fixture |
| Area pengerasan | Permukaan, untu, spline, jurnal, raceway | Nemtokake pola pemanasan |
| Kekerasan sing dibutuhake | HRC 50–60 | Nemtokake target proses |
| Ambane kasus sing dibutuhake | 1.5mm, 3mm, 5mm | Nemtokake pilihan frekuensi |
| kapasitas produksi | Potongan saben jam utawa potongan saben dina | Nemtokake tingkat otomatisasi |
| Power supply | 380V / 415V / 440V / 480V, 3 fase | Nemtokake desain listrik |
| Syarat otomatisasi | Manual, semi-otomatis, CNC otomatis | Nemtokake konfigurasi mesin |
Masalah lan Solusi Umum kanggo Mesin Pengerasan Induksi
| masalah | Bisa Sebab | solusi |
|---|---|---|
| Kekerasane kurang banget | Suhu ora cukup, bahan karbon rendah, pendinginan alon | Tambah daya utawa wektu; priksa materi; ningkatake aliran pendinginan |
| Ambane kasus iki cethek banget | Frekuensi sing dhuwur banget utawa wektu pemanasan sing cendhak banget | Gunakake frekuensi sing luwih endhek utawa tambah wektu pemanasan |
| Ambane kasus iki kejero banget | Frekuensi kekecilen utawa wektu pemanasan kelamaan | Gunakake frekuensi sing luwih dhuwur utawa kurangi wektu pemanasan |
| Retak lumahing | Panas banget utawa pendinginan sing parah | Kurangi suhu, gunakake polimer quench lan temper sawise hardening |
| Kekerasan sing ora rata | Susunan koil sing ora apik, aliran metu utawa semprotan sing ora rata | Nambah desain fixture, coil gap, lan nozzle quench |
| Distorsi gedhe | Pemanasan utawa pendinginan sing ora seimbang | Ngoptimalake koil, kecepatan rotasi lan arah pendinginan |
| Coil overheating | Banyu pendingin sing ora cukup utawa penyumbatan kerak | Priksa aliran banyu, tekanan lan kualitas banyu |
Tabel Pemilihan Model sing Disaranake
| aplikasi | Material | Daya Dianjurake | frekuensi | Tipe Mesin |
|---|---|---|---|---|
| Pengerasan pin cilik | 45 baja, 40Cr | 30–80 kW | 30-100 kHz | Mesin pengerasan frekuensi dhuwur |
| Pengerasan gir cilik | 1045, 40Cr, 4140 | 50–150 kW | 20-80 kHz | Mesin pengerasan gir |
| Pengerasan permukaan poros | Baja 45, 40Cr, 42CrMo | 80–300 kW | 5-30 kHz | Pemindai pengerasan poros CNC |
| Pengerasan rol gedhe | 42CrMo, 4140, baja paduan | 200–600 kW | 1-10 kHz | Mesin pengerasan frekuensi menengah |
| Pengerasan balapan bantalan | Baja bantalan | 100–400 kW | 5-50 kHz | Mesin pengerasan putar |
| Pengerasan untu gir gedhe | 42CrMo, 34CrNiMo6 | 160–800 kW | 1-15 kHz | Mesin pengeras gir untu-demi-untu |
Apa sebabé milih piranti induksi HLQ?
Peralatan Induksi HLQ nyedhiyakake mesin pengerasan induksi sing berorientasi teknik kanggo poros, gir, sprocket, pin, roller, balapan bantalan, rel pandhuan, lan bagean logam sing disesuaikan. Tinimbang mung menehi rekomendasi daya mesin, HLQ mbantu para pelanggan ngevaluasi proses pengerasan lengkap, kalebu kelas bahan, ambane casing, target kekerasan, pilihan frekuensi, desain koil, struktur fixture, metode quenching, sistem pendinginan, lan tingkat otomatisasi.
| Kapabilitas HLQ | Nilai Pelanggan |
|---|---|
| Desain mesin pengerasan induksi khusus | Struktur mesin bisa cocog karo poros, gir, rol, sprocket lan bagean khusus |
| Pemilihan daya lan frekuensi | Mbantu entuk ambane wadhah sing bener lan efisiensi pemanasan |
| Teknik kumparan induksi | Nambah keseragaman pemanasan lan kualitas pengerasan |
| Sistem kontrol CNC/PLC | Ndhukung produksi lan manajemen resep sing bisa diulang |
| Sistem pendinginan terintegrasi | Ngontrol kekerasan, distorsi, lan risiko retak |
| Dhukungan engineering | Mbantu pelanggan ngoptimalake wektu pemanasan, proses pendinginan, lan inspeksi |
kesimpulan
Mesin pengerasan induksi minangka salah sawijining solusi sing paling efisien kanggo ningkatake kekerasan permukaan, ketahanan aus, lan umur layanan komponen baja. Mesin iki cocog banget kanggo gir, poros, sprocket, roller, pin, rel pandhuan, lan balapan bantalan. Kanggo milih mesin sing tepat, para panuku kudu nimbang bahan, ukuran bagean, kekerasan sing dibutuhake, ambane wadhah, kapasitas produksi, desain koil, sistem pendinginan, lan syarat otomatisasi. Kanggo asil sing paling apik, mesin pengerasan induksi kudu dirancang minangka sistem proses sing lengkap, ora mung minangka catu daya.